去年深秋在天津的重型机加工车间蹲点,风从卷帘门吹进来裹着铁屑味。
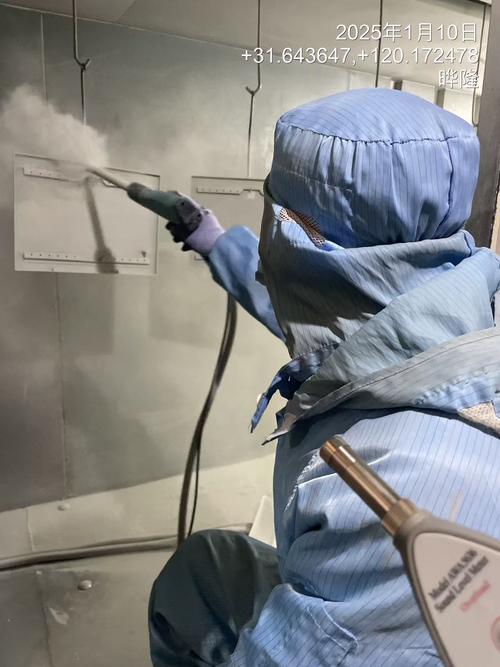
工位上的师傅戴个磨花的焊帽,手里的喷枪嘶嘶吐着蓝橙色的焰流,离工件大概15厘米。
没声。
焰流扫过的地方,银灰色的粉末落在打满砂痕的转子表面,过两分钟伸手摸——硬,凉,像给转子贴了层硬壳。
这就是热喷涂。
别把它当焊接——差了十万八千里
我刚入行的时候也犯过傻,觉得这活不就是拿焊枪往工件上喷金属?跟堆焊有啥区别?
真蹲在工位上摸了半个月才搞懂,热喷涂的核心逻辑从来不是“熔透焊牢”,而是“半熔堆附”。焊接是把工件表面熔出一个熔池,把填充材料融进去,让两者长在一起,分不出彼此。热喷涂呢?是把要喷的材料——不管是金属、陶瓷还是碳化钨这类硬质合金——加热到半熔甚至全熔的状态,用几兆帕的高压气流把它吹成几十微米的小液滴,像下小雨似的砸在经过处理的工件表面,一层层堆叠起来形成涂层。
我那时候拿喷好的样件做金相,发现涂层和基材之间根本没有熔合的边界,就是小液滴砸扁了叠在一起,跟千层饼似的。师傅说,这才对,要是熔透了,工件不就变形了?
能卡掉八成新手的三个要命细节
好多人觉得这活没技术含量,不就是拿个喷枪匀速走?真站在工位上试一次就知道,三个细节能卡掉八成刚上手的人。
第一个就是喷砂粗糙度的控制。工件表面不能是光滑的,必须用石英砂或者钢丸打出密密麻麻的凹坑,让砸下来的小液滴能嵌在凹坑里挂住。我和车间的学徒都在这上面栽过:我第一次独立做样件的时候,图省事喷砂只走了一遍,粗糙度比要求低了快20微米,结果喷好的涂层拿指甲一抠就掉半片;他上次喷薄壁铝合金轴套,忘了开旁边的压缩空气冷却,喷完拿卡尺一量,圆度差了0.3毫米,直接报废,小一千的料钱,他半个月补贴都不够扣。
第二个是基材温升控制。喷枪的焰流温度能到几千度,要是一直对着一个地方喷,薄一点的工件直接就烤变形了,刚才说的学徒翻车就是栽在这上面。
第三个是孔隙率匹配。很多人觉得涂层越密越好,其实根本不是。要做耐磨涂层,孔隙率得压到2%以下,不然灰尘钻进去磨,用不了多久就掉渣;要做隔热涂层,孔隙率反而要高一点,空气隔热的效果比实心陶瓷好太多。之前接触过的燃气轮机叶片隔热涂层项目,要求把孔隙率卡在6%-10%之间,多了叶片扛不住高温,少了热应力散不出去,用不了几百小时涂层就裂。
你天天见,但根本认不出来的应用
常有人问,这玩意除了给车间的转子做涂层,还能在哪用?
其实你早就见过,只是没反应过来。
比如跑远洋的货轮,螺旋桨常年泡在海水里,以前没做防护的时候,三五年就锈得坑坑洼洼,换一个螺旋桨大几十万。现在喷一层锌铝合金的涂层,能扛十年以上的盐雾腐蚀,算下来划算太多。还有航空发动机的涡轮叶片,表面喷一层薄薄的陶瓷隔热层,能让叶片在一千多度的燃气里正常工作,不用直接扛高温。
说到这得拆两个常见的误区。一个是说热喷涂就是“高级电镀”。差远了。电镀是靠电化学反应把金属离子附在表面,能镀的材料就那几种,厚度最多几十微米。热喷涂呢?想喷金属就喷金属,想喷陶瓷就喷陶瓷,想喷碳化钨就喷碳化钨,涂层厚度从几十微米到几厘米都能做,根本不是一个技术路线。
另一个误区是“喷上去的东西肯定不牢”。我之前测过碳化钨涂层的结合强度,能到40兆帕,你拿锤子砸都砸不下来,硬度比基材的45号钢高两倍还多,磨床磨的时候都得换更粗的砂轮,不然磨不动。
现在还有种新的路子叫冷喷涂,不用把粉末烧到熔融,靠超音速气流把粉末以每秒几百米的速度砸在工件表面,靠冷焊作用结合。去年在工业展上见过,喷出来的铜涂层,导电率跟纯铜块差不了多少,特别适合喷那种容易高温氧化的材料,比如钛、铝,不会一烧就变成脆的氧化皮。
上次回那个天津的车间,师傅还是那副暴脾气,徒弟在旁边调喷枪的距离,他在后面骂,说差5毫米,喷出来的涂层掉了算谁的?
铁屑还是飘在风里。
没什么惊天动地的技术。
就是工业里最实在的一层“外衣”,给容易磨的零件耐磨,给容易锈的零件防腐蚀,给怕热的零件挡温度。
就够了。