上周去隔壁园区的老电镀车间帮兄弟调线。
门帘一掀。
那股熟悉的味道直扑脸——混着弱碱性除油剂的皂感、镀镍槽的淡绿色药液味,还有角落堆的工业脱脂棉的纤维味,跟我18岁刚当学徒时闻的,半分差别都没有。
好多人对电镀的印象还停留在老电影里那种污水横流的小黑作坊,泡个药水就出来一层亮皮。真不是。
所谓“镀一层壳”,本质是在金属表面“种晶体”
别听那些泛泛的科普瞎扯“把金属泡进溶液就能上镀层”,哪有那么简单。
你把待镀的零件接在电源负极,要镀的金属块接正极,通上电的瞬间,溶液里的金属离子就像被无形的磁铁拽着,往负极的零件表面跑,跑上去就顺着基体的金属晶格方向排着队长晶体——不是拿胶水把金属粉糊在表面,是真的嵌进晶格的缝隙里。
镀层和基体的结合力,本质是原子级的嵌合,不是物理附着。
我刚进厂时拿个没除干净油的铁片做过实验,镀完拿指甲狠抠,镀层整块掉下来,背面还沾着没洗干净的切削油印;再拿个除油彻底的同材质铁片,镀完拿钳子夹着硬掰,镀层跟着基体一起变形,都不会裂。
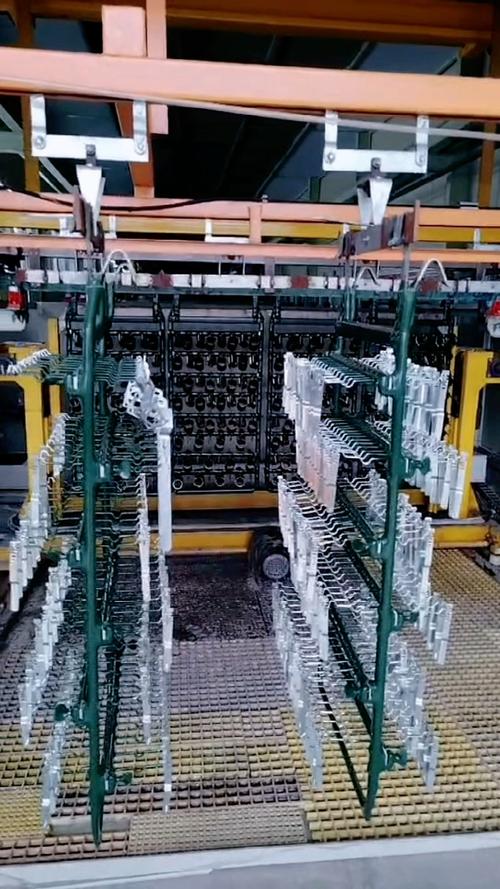
书本上不会写的产线坑,踩一次就记三年
说出来你可能不信,90%的电镀不良,锅都在前处理,跟镀液本身的参数半毛钱关系没有。
零件从机加工车间拉过来,表面沾的切削液、铁屑、甚至操作工手上的汗印,要是除油没除干净,镀上去的层薄得像层浮灰,用手一蹭就花。去年碰到个做汽车门锁锁舌的外协件,每批抽测都有10%的镀层脱落,查了三天才发现,他们前处理的除油槽温度掉到40度都没人管——工艺要求是55度正负2度啊!温度不够,除油剂的表面活性直接砍半,那层薄到肉眼看不见的油膜,就像给零件穿了层隐身雨衣,镀液根本挂不住。
再就是电流密度的拿捏。给低了,镀层薄得跟纸似的,盐雾测试俩小时就冒锈斑;给高了,镀层表面会长出那种像白霜似的“烧焦”痕迹,摸起来糙得划手,外观件根本没法过检。有人说那我把镀的时间拉长不就补厚了?拉倒吧,时间久了,镀层内部的内应力攒到临界点,会自己裂,甚至翘边——就像冬天贴在玻璃上的窗花,放久了自己卷边。
还有个最容易被忽略的致命坑——氢脆。高强度钢件电镀完要是没及时进烘箱除氢,零件用着用着会自己断。我刚进厂的时候,车间的老师傅拿报废的12.9级高强度螺栓做实验,镀完锌直接放了一晚上没烘,第二天拿扳手一拧,“咔”的一下,螺栓直接从螺纹根断成两截,断口平得跟激光切过似的,一点塑性变形都没有——那就是电镀过程中析出的氢原子钻到金属晶格缝里,把材料原本的韧性给“毒”没了。
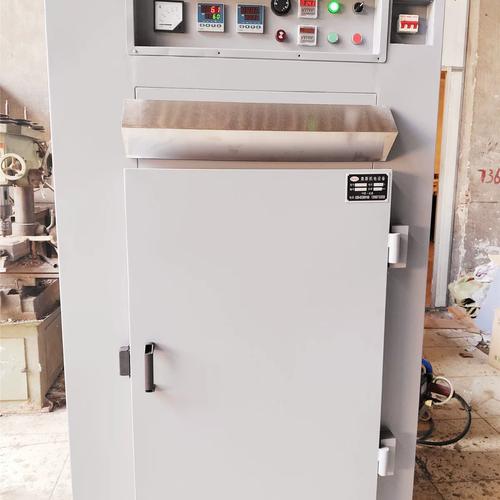
别觉得镀层只是为了好看
好多人摸过那种亮闪闪的镀铬件,就觉得电镀就是为了卖相好,显得高级。
真不是。
你家电热水壶的加热管表面镀的那层镍,是为了防被水垢腐蚀;飞机起落架上镀的硬铬层,是为了扛住每次落地的冲击磨损;甚至你戴的细框眼镜腿上那层几微米厚的镍层,是为了不让金属离子直接蹭到皮肤上起红疹子。
有次做个户外基站的天线紧固件,一开始图便宜用了普通镀锌,结果装到浙西的山上去半年,拆下来看螺纹全锈死在螺母上,最后派了三个人拿切割机切了半天才拆完,算下来的人工和设备损耗成本,比当初用高耐蚀镀锌的钱贵了十倍都不止。(具体的耐蚀时长会随镀层厚度、环境湿度、盐雾浓度浮动,没有统一的固定数值)
前几年大家一提到电镀,就跟高污染划等号。现在去合规的电镀园区转一圈,全是密闭的生产线,废气经过两级收集处理才排,废水是分质回收——含镍的、含铬的、普通漂洗水,全部分管道存着,处理完循环用,连车间门口的水泥地面,都看不到一点湿痕。跟我刚进厂时那种,地面流着带颜色的污水,空气里飘着酸雾的样子,完全是两个世界。
说实话,我到现在都觉得这个行业有点拧巴。
你说它传统吧,核心的电化学原理一百年前就定型了;但你说它守旧吧,现在新的镀种、新的无氰前处理工艺,每年都在更新,连以前极难镀覆的镁合金,现在都能做出耐蚀性达标的镀层了。
前几天帮朋友修他那辆骑了十年的老自行车,车把上的镀铬层掉了一块,露出来底下锈迹斑斑的铁。我盯着那块锈看了半天,想起车间里挂在镀槽边上的那些零件,亮得能照见人。
也没啥特别的感慨。
就是觉得,那些你平时根本不会多看一眼的金属亮面,背后藏着多少人熬了多少个夜班,调了多少槽液,才摸出来的实打实的经验。