上周帮苏州一个做新能源散热件的客户调线,连续三天熬到凌晨两点——就因为他们照着某高校实验室给的阳极氧化参数上量产线,挂出来的件一半膜层发花,还有一摸就掉粉的。
真的,干这行久了就知道,阳极氧化根本不是把铝件泡进硫酸槽那么简单。实验室里小烧杯做出来的完美样件,搬到量产线上分分钟给你脸色看。
为什么量产线的膜层,总跟实验室的不一样?
实验室做样件用的都是巴掌大的小铝片,挂具接触点精准对准样件的非工作面,电流在整个片上分布得特别均匀,哪怕你电流拉高点,出来的膜层都平整光亮。但量产线一槽要挂几十上百个件,高低错落的挂架上,突出的边角位置电流密度能比中心位置高3倍都不止。
很多刚入行的工艺员最容易犯的错,就是直接把实验室的参数原封不动搬到量产线。我见过最离谱的厂,为了追30微米的膜厚,把电流直接拉到2.5A/d㎡,结果整槽件出来表面全是麻点,连返工都没法返——直接废了小十万的货。
问:那我把实验室的电流密度降一半,是不是就不会烧件了?
答:别瞎降。电流密度降太多,膜层的孔隙率会飙到你想不到,后续封孔根本堵不住,客户拿盐雾测试机跑48小时就出白锈。正确的做法是先算清楚你挂具上所有件的实际总面积,把边角的突出位置用耐高温胶带遮住,再把电流按实际面积折算,工业硫酸阳极氧化的电流密度通常控制在1.2-1.8A/d㎡区间,偏差别超过10%,这个数值可对照GB/T 8013.1标准查证,不是凭空编的经验。
封孔环节偷的懒,最后全是售后的雷
太多厂把所有精力都放在氧化槽的参数调整上,觉得膜厚够了、外观亮了就完事,封孔环节随便泡个几分钟就往下流转。之前碰到一个做消费电子外壳的厂,为了提效率,把常温封孔的时间从10分钟砍到3分钟,结果客户拿75%的酒精擦外壳,擦两下就掉色,最后整批货退回来,损失两百多万。
阳极氧化的膜层本身是多孔结构,要是封孔没做好,孔隙里藏的空气、水汽,碰到手汗、酸碱的东西,分分钟就会腐蚀膜层,掉色、出白锈都是轻的。
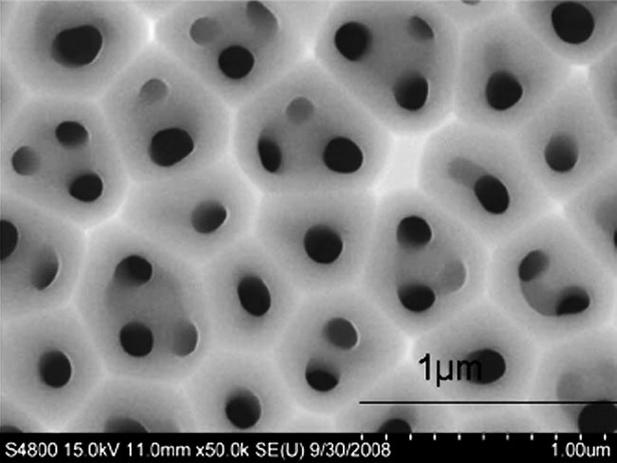
现在很多厂喜欢用常温镍封孔,觉得省了加热的成本,但是这个工艺对槽液的参数特别敏感。夏天车间温度高,槽液pH值飘到6.5以上,你泡再久都没用,膜层的孔隙根本堵不住,沾点手汗就留印子。
问:那我把封孔温度拉到95℃以上,用热纯水泡,是不是就不会出问题了?
答:高温封孔确实稳定性好,但你得算成本啊。一槽水保持95℃,一天的电费就够你给常温封孔槽加半个月的镍盐。而且高温封孔完的件,如果没及时把表面的水渍冲干净,干了之后全是印子,做黑色阳极氧化的件尤其明显——那个印子擦都擦不掉。我一般给客户的建议是,做普通工业结构件就用常温封孔,每天早中晚各测一次槽液的镍离子浓度和pH值,pH值稳定在5.8-6.2的区间,封孔时间按膜厚来算,每微米膜厚泡1.5分钟,基本不会出大问题。要是做外观要求高的件,再上中温封孔,没必要上来就烧开水。
那些没人愿意明说的实操调整技巧
做硬质阳极氧化的时候,碰到那种带深盲孔的件,你按常规参数做,盲孔底部的膜层永远比表面薄20%以上。怎么办?别硬加电流,找个细的铝丝,伸到盲孔里面当辅助阴极,电流分布一下就匀了,盲孔底部的膜层厚度直接就能追平表面。
还有,碰到6063和6061混着挂的槽,出来的件色差永远对不上,别怨染料的问题——6063的镁硅含量低,氧化出来的膜层更通透,6061的铜含量高,膜层发暗,你提前把不同牌号的件分槽做,比你在染料里调半小时都管用。
💡 很多人碰到氧化膜层发花,第一反应是槽液被污染了,要整槽换液。其实十次有八次是前处理除油没做干净——铝件表面压出来的轧制油,你用碱蚀泡个30秒根本除不掉,得先拿专用的弱碱性除油剂泡5分钟,把表面的油膜溶干净了再进碱蚀槽,不然氧化出来的花斑,你重新抛都抛不掉。
❗ 别信什么“一次氧化终身耐用”的宣传,槽液里的铝离子浓度超过20g/L的时候,不管你参数调得多准,膜层的粗糙度都会往上飘,做出来的外观件摸起来发涩。每周抽10%的槽液做沉淀处理,把多余的铝离子析出来,比你加多少光亮剂都管用。
说实话,我干这行快15年,见过太多厂为了省那点槽液维护的成本,最后栽在最基础的环节上。阳极氧化从来不是什么高精尖的黑科技,就是个靠细节堆出来的工艺——你对槽液上点心,它给你出合格的件,你天天想着偷工减料,它分分钟给你整批报废。
哦对,还有个事别忘,氧化槽里的硫酸浓度,别照着书本上的180g/L死卡。夏天车间温度高,槽液温度容易飘,你把硫酸浓度降到160g/L,稍微补点0.5g/L的草酸,温度波动的影响就小很多。书本上的参数是给你搭框架的,不是让你当圣旨抄的。
干这行久了就知道,没有哪套参数是能通吃所有产品的。你天天坐在办公室抄网上的教程,不如多去槽边站半小时,摸一摸槽液的温度,看一看挂具的接触点有没有氧化松动,比啥都强。
哦对,上次那个苏州的客户,最后调了三天,把边角电流的遮蔽做好,槽液温度控制在20℃±1,现在整槽的良率稳定在98%以上,上周还送了我两盒碧螺春。