旁边蹲个穿藏青色工装的老师傅,手上沾的都是黑红的氧化皮渣子,正拿扳手拧舱门上的紧固螺栓。他脚边那个半人高的铁壳子,就是今天要聊的主角。
被高速钢丸砸出来的干净表面
别信那些把原理讲得云里雾里的资料,说白了这机器干的事,就是把直径大约0.8到1.5毫米的钢丸,加速到每秒七八十米的速度,往工件表面狠狠砸。砸完会怎么样?
锈皮掉。
氧化层掉。
连工件表面那层因为焊接烤出来的脆硬黑壳子,都能砸得干干净净。
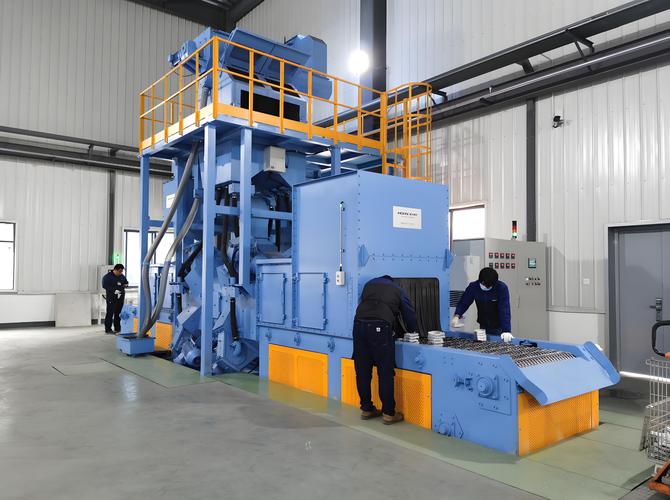
之前听师傅吐槽,早年刚入行的时候,工件除锈全靠工人拿砂纸磨,拿钢丝刷蹭,一个汽车大梁的锈迹,两个工人干一整天,还磨不匀——边角凹坑里的锈,根本够不着。现在把工件吊进抛丸机的舱室,关上门,开转,15分钟出来,表面摸上去是均匀的哑光金属色,连焊缝缝隙里的焊渣都能冲出来。
你别说,这效率差得离谱。
很多人会把抛丸和喷砂搞混,其实差得远。喷砂是靠压缩空气把砂粒吹出去,力道散,打在薄钢板上容易把板吹变形;抛丸是靠离心力把钢丸甩出去,力道集中,打在几毫米厚的钢板上,连个凹痕都留不下,只把表面那层松散的锈和氧化层打掉。
算在易损件上的糊涂账
很多人买抛丸机,光看功率多大,能吊多重的工件,根本不看里面的护板是什么材质。这就大错特错。抛丸机内部的舱壁、抛丸器的叶片,全是被高速钢丸反复砸的地方,普通钢板撑不过三个月,就被砸得坑坑洼洼,漏丸。之前有个小厂贪便宜,买了护板厚度只有6毫米的机器,刚用了俩月,侧面就被钢丸砸穿了,一开机整个车间飞得到处都是钢珠,扫了半天才扫完,耽误了三天工期,赔了客户好几万。
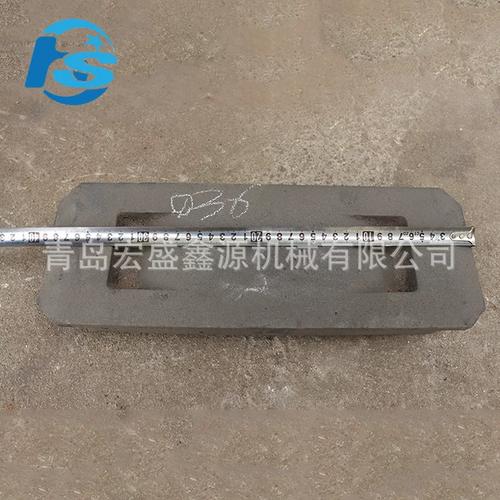
真正靠谱的配置,是用高铬铸铁材质的护板,厚度通常在12毫米以上,哪怕每天满负荷转12小时,撑个两三年都不用换。上次见师傅拆旧护板,那板上被钢丸砸出来的小坑,密得像蜂窝。
伸手摸上去,喇手。
还有个容易踩的坑,是钢丸的配比。不是越硬的钢丸越好。硬度过高的钢丸,砸在工件表面容易碎,碎的渣子混在循环系统里,反而会把工件表面打出密密麻麻的麻点。师傅说他们现在用的配比,是大约7成的铸钢丸,3成的切丸,混着用,出来的表面粗糙度刚好能达到喷塑或者喷漆的要求——太光滑了漆挂不住,太粗糙了攒灰。
之前见过有厂图省事,全用硬切丸抛工件,出来的表面摸上去像砂纸,喷完塑层没俩月就从缝隙里攒的锈开始往外鼓,返工返得头大。
你天天见的物件,都过它这一关
你家阳台上的不锈钢防盗窗,出厂前要过一遍抛丸机,把焊接时产生的焊斑、氧化层打干净,喷完塑层才不会掉皮。
你周末扫开的共享单车,那根钢管车架,也是抛丸机处理过的——之前有批次的车架没做抛丸,骑了半年接口位置就开始锈,后来全批次返厂重走了一遍抛丸工序。
很多人对抛丸机的误解,就是觉得它只是个除锈的工具。其实它核心的作用,是给后续的涂层工序打基础。就像你刷墙之前要先把墙面拉毛,抛丸打出来的均匀粗糙度,就是让后面喷的漆、喷的塑,能牢牢扒在金属表面,不会用个一两年就鼓包掉皮。
之前有个客户跟车间师傅拍桌子,说喷的塑层用了三个月就掉,拿过来一看,工件表面连浮锈都没除干净——根本就没走抛丸工序,拿抹布擦了擦就喷,能不掉吗?
师傅换完最后一块护板,拍了拍手上的灰,按了一下启动键。
舱室里的滚筒慢慢转起来,抛丸器的轰鸣声再次漫出来。
那些还带着焊渣、锈迹的黑沉沉的工件,转个十几分钟出来,就成了能直接进下一道工序的、干净的金属坯子。
没有什么花里胡哨的噱头。
就是用最直接的、砸的方式,把金属表面所有的松散瑕疵,全给你敲下来。