工业喷漆涂层一碰就掉?干了12年的老喷涂师傅攒的避坑清单
2026-10-17 22:11:50 作者:网编
分类:文章
上周去长三角一家做工程机械结构件的厂,刚进门就看见三个工人蹲在地上拿砂纸磨喷好的挖机臂。
喷完才三天。
手指一扣就掉一块漆,跟小孩撕贴纸似的。厂长蹲旁边抽烟,脸黑得跟刚从炉子里捞出来的铸铁件一样。
这事儿说穿了根本不是漆买贵了买便宜了的问题——90%的工业喷漆掉漆、起泡、耐候性差的问题,全是喷涂前的工序偷了懒。
别上来就喷,前处理偷的懒最后全要还回来
好多人一提工业喷漆,第一反应是选什么牌子的漆、用什么型号的喷枪,偏偏把最核心的前处理环节给忽略了。
工件从机加工车间转过来,表面沾的轧制油、切削液、手印、氧化皮,要是没处理干净,哪怕你喷的是最贵的氟碳漆,附着力也上不去。
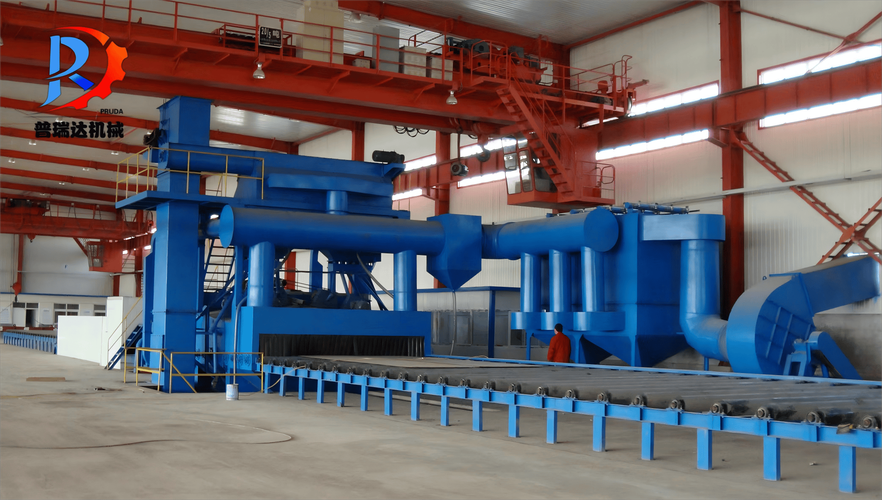 工程机械结构件抛丸除锈工业喷漆前处理车间
💡 别不信,我见过最离谱的厂,为了省抛丸的电费,工件上的氧化皮都没打干净,直接拿稀释剂擦一遍就进喷漆房,喷出来的漆看着亮,太阳底下晒俩月,锈从漆层底下往外拱,跟长了黄褐斑似的。
之前碰到过一个做货架的客户,说自己买的最好的环氧富锌漆,喷完之后用胶带粘,一粘就掉一层。到车间一看,除油池里的水都黑得能当墨汁用,除油剂兑的比例早忘了,工件上的油污都能反光,这能不掉漆?
问:我们做的是小型五金件,每天产量大,能不能省掉磷化步骤,直接喷?
答:看你用在什么场景。要是室内用的、没有腐蚀环境的普通货架,凑活用个两三年也能扛。要是户外用的、要扛酸雨或者工地扬尘的结构件,省这一步的钱,最后返工的成本够你把整条磷化线换个新的。通常磷化膜的厚度在2-5微米的时候,和后续的工业喷漆涂层结合力是最好的,这个数值你可以去查GB/T 6807的标准,没什么玄学。
还有个容易被忽略的细节:喷漆房的环境湿度。要是湿度超过70%,工件表面会凝一层肉眼看不见的水膜,这时候喷上去的漆,干了之后就会出现密密麻麻的小针孔,时间长了水顺着针孔钻进去,漆层整块鼓起来。我一般建议车间把湿度控制在40%-60%,超过65%就暂停喷漆,别硬扛。
喷漆参数调不对,再好的漆也白搭
前处理做完了,不是拿起枪就能喷。
新手上手最容易犯的错,就是把气压开到最大。觉得漆雾化得越细越好,结果呢?60%的漆雾直接飘到了喷漆房的过滤棉上,落在工件上的漆薄得跟层纱似的,看着亮堂堂的,指甲一刮就掉。
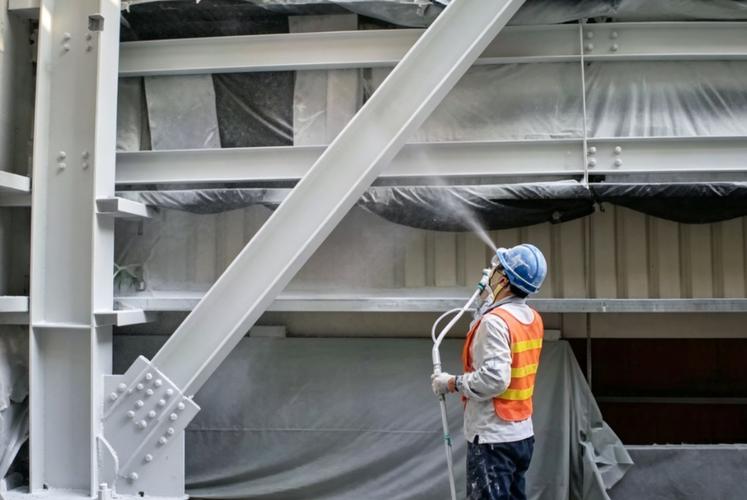 工业喷漆房内工人手持静电喷枪喷涂钢结构件操作场景
工业喷漆里最容易被忽略的参数是喷枪和工件的距离,通常这个距离要保持在20-30厘米,太远了漆雾在半路上就干了,落在工件上是粗糙的颗粒;太近了,漆喷上去太厚,流挂是轻的,内部溶剂挥发不出来,干了之后会出现内应力,过段时间自己就裂了。
走枪的速度也有讲究,太慢了漆堆得太厚,太快了漆层覆盖率不够,漏喷是常有的事。我带过的徒弟,最开始练走枪,拿废纸板练了整整一周,要求走枪速度保持在30-50厘米/秒,每道枪的重叠度在1/3左右,练到喷出来的纸板上漆层厚度完全均匀,才能上真工件。
问:我们用的是静电喷枪,是不是只要工件接地,参数就不用太纠结?
答:大错特错。静电喷枪的电压通常调到60-80千伏就够了,电压开得太高,反而会出现“静电屏蔽”——比如工件的边角、凹槽位置,电场在那里形成闭环,漆根本喷不进去,喷完你会发现,平面的位置漆厚得流挂,边角的地方还露着金属底色,一蹭就掉。我之前帮一个做配电柜的厂调过参数,他们之前把静电电压开到120千伏,整柜喷完,门缝位置的漆一抠就掉,把电压往下调了20千伏,再喷出来的样件,附着力测出来划格法能到1级,之前连3级都到不了。
❗ 还有个槽不吐不快:好多厂买漆的时候一掷千金,进口的氟碳漆一公斤大几十块,但是调漆的时候,稀释剂随便抓。冬天夏天用同一种稀释剂,夏天车间温度35度以上,稀释剂挥发太快,漆刚喷到工件上就干了,流平性差,看着像摸过的橘子皮;冬天车间温度低于10度,稀释剂挥发太慢,漆挂在工件上往下流,干了之后边缘厚得像堆了层蜡。
喷完就完事?固化环节的坑比你想的多
不少人觉得,漆喷上去,表干了就可以拉走了。
真不是。
工业喷漆用的大部分是双组份漆,表干只是表面的溶剂挥发了,内部的树脂交联反应还没完成,这时候如果碰了水、沾了灰,或者温度太低,交联反应直接停了,涂层的硬度和附着力根本上不去。
去年帮一个做市政护栏的厂解决问题,他们喷完护栏就直接堆在露天院子里,晚上下了场小雨,第二天起来看,所有喷好的护栏表面都发乌,用手一摸,漆都能蹭下来——不是漆不好,是刚喷完的涂层还没达到表干的强度,雨水直接把表层的漆给冲溶了。
通常双组份的聚氨酯漆,喷完之后要在20-25度的环境下放15-20分钟,等流平完成了再进烘干房,烘干温度调到60度,烤30分钟,拿出来之后再放48小时做熟化,这时候的涂层附着力、耐冲击性才能达到标称值。你要是省了熟化的步骤,刚烤完就装车拉去工地,路上颠两下,被石子一崩,漆就掉一块,最后还得怪漆质量不好。
说实话,我干了这么多年,从来没见过哪个厂是因为买的漆质量差到完全没法用的——大部分问题全是工序上的“差不多就行”攒出来的。抛丸差一点,除油快一点,喷漆走枪快一点,固化省一点,最后出来的产品,看着跟合格的一模一样,用半年就露馅。
工业喷漆这事儿,从来不是什么高精尖的航天技术,但就是这些不起眼的小细节,攒起来就是产品质量的差距。你偷的每一点懒,最后客户都能帮你找回来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
工业喷漆涂层一碰就掉?干了12年的老喷涂师傅攒的避坑清单
文章链接:https://www.zystgy.cn/a/62184