刚进车间那天,护目镜上落了半层细粉。
是那种摸上去像滑石粉,但闻着带点聚酯树脂淡味的东西。老周递过来一只绝缘手套,说别直接用手碰,手上的汗沾到粉上,喷到工件上就是个印子。
不是把漆喷上去那么简单
别拿它跟刷墙的油漆混为一谈。
枪头接了负高压。工件挂在接地的链条上。喷出来的粉末带负电,会自发往零电位的工件上吸附——连工件的边角、背面都能沾到粉,这是跟普通液体喷漆最本质的区别。我之前以为喷粉就是对着工件猛怼,直到看老周换了个口径的枪头,离工件20公分的距离站着,手腕晃的节奏比打太极还慢。
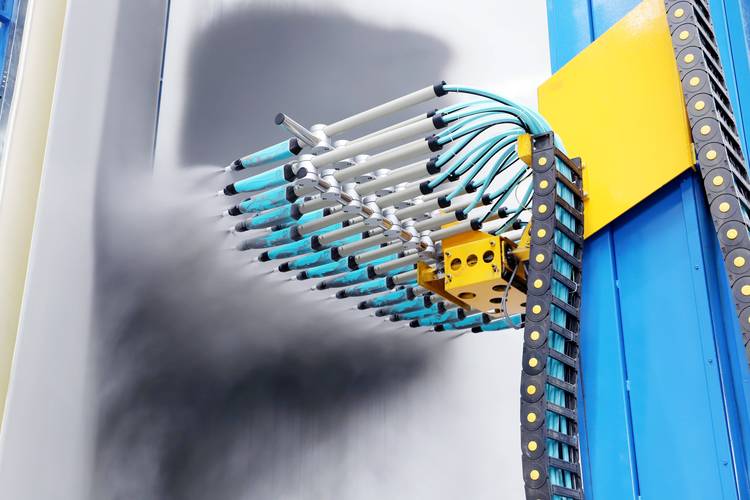
这里面最核心的指标是上粉率。差一点就是钱。通常喷一扇铝合金窗框,粉的利用率能到90%就已经是老师傅的水平了。剩下飘在喷房里的粉,全被底下的抽风系统吸进回收塔,过筛了去掉杂质还能接着用,一点不浪费。喷房里的抽风系统嗡嗡响,隔着两层隔音玻璃都能听见。刚看的时候我还纳闷,这粉飘得满屋子都是,怎么不呛人?原来喷房的风是从上往下压的,所有飘起来的细粉根本飘不到人站的位置,全顺着地面的格栅被吸走了。
那些没人跟你说的工艺坑
别信什么“喷上去就牢”的鬼话。
要是工件前处理没做好,啥都白搭。表面的氧化层、油污、打磨留下的铁屑没清干净,哪怕你粉喷得再匀,烤完了用指甲一扣就掉。上次见一批市政护栏,前处理线的除油槽浓度不够,烤完了一摞护栏侧对着阳光看,全是一片一片的“花斑”,用胶带粘上去一撕,连粉带皮掉了一大块。那批货直接返厂,光返工的人工费就够买三桶新粉。
真正卡精度的环节在固化。固化温度差个十度,涂层的性能能差出一半。通常聚酯粉末的固化温度在180到200度之间,要是炉温低了,粉层没完全交联,用个两年就会粉化掉皮;要是温度烤高了,涂层直接发黄,本来要做的浅香槟色,烤完变成旧报纸黄,客户当场就能拒收货。老周说他刚入行的时候,有次盯炉打了个瞌睡,温度蹿到230度,半炉的窗框全废了,那点工资扣得他连续吃了半个月泡面。
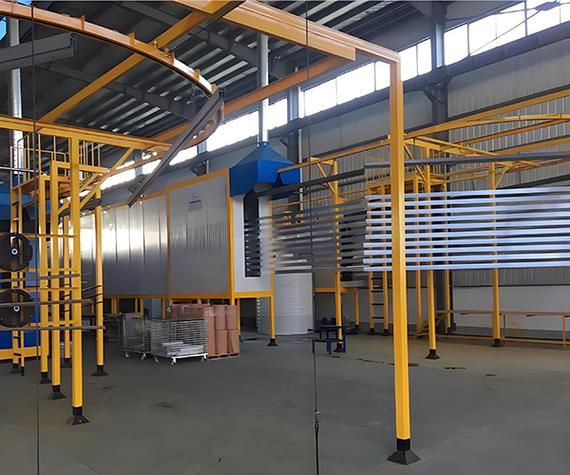
你说难吧,好像也不难。但就是这些细碎的小事,差一点都不行。不同厂家出的同颜色粉,哪怕配方标得一模一样,喷出来的色差都能让你挠头——毕竟树脂的分子量差一点,流平效果就不一样,烤完了的反光度都能差出好几个等级。有时候换个批次的粉,得试喷个五六片样板,烤完了跟之前的标准样对半天,才能敢往生产线上挂。
离你生活比你想的近
很多人觉得这是工业上的冷门工艺,其实你天天都能碰到。你家阳台的铝合金窗框,小区楼下的防护栏,办公室里的铁皮文件柜,甚至小区电动车棚的金属支架,大半都是用粉末喷涂做的。
为啥现在大家都爱用?说白了就是干净。以前用液体油漆,喷的时候会挥发一大堆刺鼻的VOC,闻久了头晕。现在喷粉的工艺里没有溶剂,飘走的粉全回收,算下来三废排放量比传统液体油漆低很多,这个数去查公开的环保手册就能对上。
我之前碰到过一个做家装的师傅,说之前给客户换窗框,拆下来的旧窗是十年前喷的粉,擦干净了跟新的一样,连个掉皮的地方都找不到。
下班的时候,换下来的工作服口袋里,能倒出小半把细粉。拍一拍,空气里飘着淡的树脂味。
你说这东西有多高科技?其实也没有。就是一帮车间师傅,在离工件二十公分的地方,把每一个细节抠到位,最后给那些冷冰冰的金属件,套上一层能用十几年的外衣。