做了12年工业浸塑,我总结出塑层掉皮的隐形诱因
2026-10-17 23:31:53 作者:网编
分类:文章
上周去邻市的五金浸塑厂帮着调线,刚进车间老板就把我拉到角落的货堆边,指着上面的户外护栏件叹气——浸塑层用手一抠就成块掉,整批3万多米的货,要返厂重喷,光人工加材料钱就小12万!
说真的,这问题我见太多了。很多人一遇到塑层掉皮,第一反应是塑粉质量差,换个贵点的粉就完事,结果换了还是掉,钱花了,问题半分没解决。
别上来就怪塑粉,前处理的坑占了7成
接触过浸塑工艺的人都知道,塑层和铁基材的结合力,从工件进前处理槽的那一刻就定了。很多小厂为了省时间、省药剂成本,把除油、除锈、磷化的流程砍得七零八落:除油槽的碱液浓度从要求的5%降到1%,工件表面的轧制油都没洗干净就往下走;除锈槽的稀盐酸用了半个月都不换,槽底全是沉渣,工件挂上去除完锈表面还是挂着一层黑灰;最夸张的是有的厂直接把磷化工序省了,觉得反正浸完塑之后看不见磷化膜,有没有都无所谓。
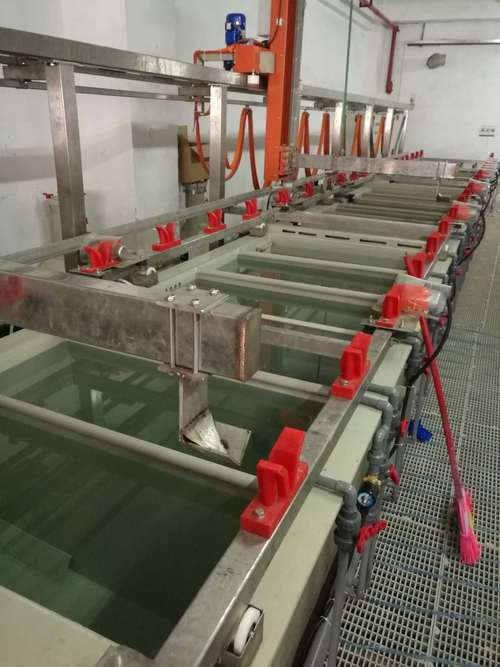 工业浸塑车间前处理磷化槽作业实景
这些操作省下来的成本,摊到每件工件上可能也就几分钱,但带来的后果是塑层和基材之间隔着一层油污、锈渣、或者根本没有磷化膜的转化层,附着力从一开始就达不到要求,用不了多久就会掉皮。
问:我们厂做的是室内置物架的浸塑件,环境干燥,能不能省掉磷化步骤?
答:别省。哪怕是室内用的件,从除油槽捞出来到进烘房的间隙,铁件表面已经开始返锈,肉眼看不见的锈点就是后期塑层鼓包、掉皮的核心诱因。通常磷化膜的厚度控制在2-5微米就够,成本摊到每件上不到1毛钱,省了这笔钱,后期退货的损耗能翻100倍。
还有个容易漏的细节:工件前处理完之后,烘之前的水分一定要吹干,尤其是管件的死角,比如护栏的竖管内腔、健身器材的焊接缝隙里,积的水没吹干净就进烘炉,等水变成蒸汽从缝隙里钻出来,刚浸好的塑层表面就会被冲出细小的坑洞,时间长了水汽钻到塑层和基材的缝隙里,结合力直接掉一半。
浸塑的温度窗口,真不是越高越牢
很多车间的老师傅有个误区:觉得铁件烘的温度越高,塑粉熔化越充分,塑层就越牢。上次那个邻市的厂,就是因为信了这个说法,把烘炉温度从标准的380度调到了450度,结果浸出来的塑层硬得像塑料板,一折就裂,根本没有户外用需要的韧性。
热浸塑的铁件预热温度,要和塑粉的熔点、工件的壁厚严格匹配,这是从无数次试错里摸出来的规律。通常壁厚3mm左右的护栏管,预热温度控制在360-390度最合适;壁厚超过6mm的重型机械配件,预热温度要降到340-360度——厚壁件的储热多,要是预热温度太高,从烘炉拿出来的余温太高,浸完塑之后塑层会因为冷却不均产生内应力,放半个月自己就从边角裂开口子。
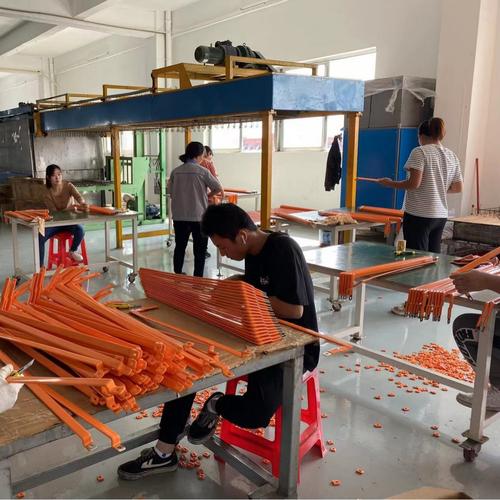 工业浸塑作业中工件浸入流化床塑粉的实景
除了预热温度,流化床的状态也直接影响塑层质量。很多刚入行的师傅觉得,塑粉在槽里像水一样翻起来就是流化好了,实际上合格的流化状态是槽里的塑粉均匀悬浮,没有局部的气流窜动,也没有沉在槽底的结块粉。我们一般会在流化床里插一根透明的观察管,看粉层的膨胀比,控制在1.5-2倍就刚好。膨胀比太高,说明进气量太大,细粉全被吹到回收滤芯上,留在槽里的都是粗颗粒,浸出来的塑层表面全是麻点,致密性差,用不了多久就渗水;膨胀比太低,说明流化不够,塑层会有漏底的地方,喷上去的塑粉挂不住。
问:冬天车间温度只有10度,能不能把烘炉温度再提20度补回来?
答:千万别。冬天的核心问题是烘炉散热快,工件从烘炉拿出来到浸塑槽的过程中温降太快,根本不是靠提高烘炉温度能解决的——你把烘炉温度提太高,工件表面的氧化层会变厚,反而会让塑层和基材的结合力下降。正确的做法是在浸塑工位旁边加个小型的保温传送带,把工件从烘炉出来到浸塑的时间控制在30秒以内,温降控制在20度以内就够。
固化后的冷却环节,藏着最容易被忽略的损耗
 固化后的冷却环节,藏着最容易被忽略的损耗
很多厂为了抢产能,浸完塑的件从烘房出来直接丢到冷水池里冲,恨不得10分钟就把件冷却完打包发货。
❗ 别这么干。塑层刚固化就遇到骤冷,内部产生的热应力会直接把塑层和基材的结合力扯松,当时看着好好的,塑层和基材贴得紧紧的,放个三五天,应力释放完,塑层就开始从边角翘起来。我见过最夸张的厂,做的小区健身器材浸塑件,刚出厂的时候测附着力能达到国标要求,运到客户那边装了半个月,扶手位置的塑层全掉了,最后赔了客户十几万的安装费,算下来比省那点冷却时间赚的钱亏多了。
💡 很多人算成本的时候,只算塑粉、电费、人工的硬成本,不算因为良品率低带来的隐性损耗——这些损耗通常占总利润的20%-30%,看着是省了几分钟的工序时间,实际上亏的是真金白银。
说个题外话,上个月我在广东的一个浸塑厂,看到他们给浸完的件做冷却的时候,特意在冷却区摆了一排工业风扇,让工件在常温下自然冷却15分钟,再用30度的温水喷淋降温,人家厂的良品率连续3年稳定在98%以上,很少有退货的。人家也没买什么昂贵的进口设备,就是把别人省掉的冷却时间给补上了,把每个工序的参数卡得严严实实,没有半点糊弄。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
做了12年工业浸塑,我总结出塑层掉皮的隐形诱因
文章链接:https://www.zystgy.cn/a/62189