上周在车间帮着拆一台老T68的主轴箱,满手的导轨油蹭到工服上,洗了三次还留着黑印。旁边刚进厂的实习生凑过来问,这跟普通铣床长得差不多啊,为啥要占整个车间最靠承重墙的位置?
差别大了去了。
很多人见了车间里的铁疙瘩就发懵,觉得都是转着刀子削铁,能有多大区别?其实真不是。铣床的核心逻辑是“工件动,刀转”,装在工作台上的工件来回走,对着固定位置的刀具冲,干的是平面、轮廓、台阶这些外表面的活。镗床反过来——核心逻辑是“刀转,工件不动”。工件往工作台上一夹,打水平、找正,调完就彻底固定死,剩下的所有进给动作,全靠带着刀头的镗杆伸出去完成。
就拿大型柴油机的缸体来说,动不动几吨重,你让铣床把工件抬起来来回挪?晃一下精度就飘到天上去,对吧?镗床就没这个问题,工件稳稳压在台面上,哪怕加工十几个小时,找正的偏差都不会变。
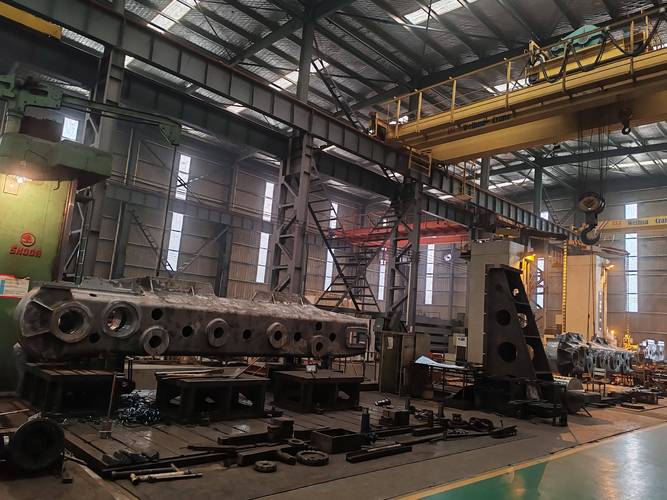
我刚进厂的时候跟着师傅学,第一次上手镗一个液压油缸的内孔,图纸要求圆柱度0.02毫米——啥概念?就是整个1米长的孔,上下左右的偏差,比一根头发丝的三分之一还细。结果我第一次干,镗杆伸出去太长,悬在半空,切削的时候稍微有点让刀,最后测出来圆度差了0.08,整个工件直接报废,小两万块的料,当时手心全是汗。师傅也没骂我,就踢了踢旁边的配重块说,你以为这铁疙瘩是随便转?
干了这么多年,最头疼的从来不是“转不动”
很多外行觉得,镗床这种重型设备,最大的本事就是力气大,能啃硬料。真干过现场的都知道,力气大从来不是难点——现在的伺服电机劲够大,哪怕是淬硬的合金钢,只要刀头够硬,总能切下来。真正卡脖子的问题,永远是长悬伸下的精度保持。
你要加工一个2米深的孔,镗杆就得伸出去2米。这根几十公斤重的钢杆,就靠一端夹在主轴上,悬在半空,稍微有点自重就往下垂,切削的时候受阻力又会往旁边飘。稍微调不好,加工出来的孔就会变成一头大一头小的锥形,甚至中间鼓个包,跟歪了的啤酒瓶似的。
之前有个合作的厂为了省成本,把镗杆的配重减了三分之一,觉得反正重量轻了电机负载小。结果加工出来的孔,越往深走直径越小,客户拉过来退货的时候,拉着车间主任说,你这是给我加工孔呢,还是给我做漏斗呢?最后整批工件拉回来返工,光人工费就花了十几万。

还有人说现在五轴加工中心这么灵活,镗床迟早要被淘汰。
拉倒吧。
五轴是灵活,什么复杂曲面都能铣,你让它镗个3米深的大型压力容器的法兰孔试试?那工作台来回转的余量,光找正就得花半天,精度还未必稳。镗床的底盘是直接浇筑在车间混凝土地基上的,跟承重墙连在一起,天生就适合干那种“一次装夹,稳到最后”的重活。之前听同行说,某厂加工大型水轮机的转轮室,那个孔直径6米,深度4米,换别的设备,光把工件挪到位就得折腾两三天,镗床架在旁边,一次找正,连续干30多小时,出来的孔精度能直接满足装配要求,连刮研的步骤都省了。
那些没人愿意明说的“老经验”
教科书上不会写,老工人都门儿清的规矩,其实全是踩坑踩出来的。
比如所有老镗床开机之后不能立刻上刀,得先空转15分钟。不是为了耗时间,是让主轴箱里的润滑油循环开,镗杆的温度升到跟车间环境差不多,不然你刚开机冷飕飕的就开始切,切到一半温度上来了,镗杆热胀伸长,整个孔的深度尺寸就差出去好几个丝。
还有加工硬料的时候,别贪快。走刀量开得越大,刀头崩得越快。去年我就见过个新来的师傅,为了赶工期,把走刀速度开了平时的两倍,结果刀头崩在孔里面,掏了整整6个小时才把碎渣清出来,耽误的时间比省出来的多三倍都不止。
很多人对镗床还有个误解,觉得它干的都是粗加工,出来的孔毛糙得很。其实现在的精镗工序,出来的孔表面粗糙度能达到Ra0.8,跟镜面似的,你手摸上去,滑得能停住一根头发。之前我们加工一个液压伺服阀的孔,精镗完之后,跟配件的配合间隙是0.005毫米,也就是半根头发丝的间隙,装上去之后,几万次往复动作都不会漏。
现在的新镗床也开始加数控系统了,什么自动找正,在线检测,确实比以前老T68那种全靠手轮摇的方便多了。但核心的那点东西没变——还是要沉在地基上,还是要靠镗杆稳稳伸出去,还是要跟那些大得离谱的工件死磕。
上周拆的那台老T68,师傅说修修还能用,再干个十年没问题。
毕竟在重型制造这行,花里胡哨的概念换了一茬又一茬,最后能稳稳把孔镗圆的,永远是那台沉在地基上的铁疙瘩。