站在折弯机旁边的3小时,我才懂那台铁疙瘩为啥值几十万
2026-10-24 02:30:51 作者:网编
分类:文章
上周去苏州相城的一家钣金外协厂找老周,刚跨进车间大门,耳朵里的耳塞还没塞稳,就被一声闷沉沉的”咚”震得脚底板发麻。不是冲床那种尖锐的金属撞击声,是实打实的、从地面顺着鞋底爬上来的震感。老周叼着半根没点着的烟,手搭在那台比他腰还高的铁架子上,回头冲我喊:”别站风口,过来摸下这台折弯机,你手里那个不锈钢保温杯的外壳,就是它压出来的。”
它根本不是”大号订书机”
我刚入行的时候,真把这东西当大号订书机。不就是把钢板抬到模具上,踩个踏板,让上模砸下去压个弯吗?直到第一次跟老周调2mm冷轧板的90度折弯,折出来的件一边翘了3度,整批120件全成了废铁,我蹲在废料堆旁边扒着那堆板算了半小时损失,从那之后再也不敢说这东西简单。
折弯机的核心从来不是”压下去”,是”压到刚好”。你以为压到90度就完事?钢板是有弹性的,压完上模抬起来,板会自己弹回去一点,你要真按90度的行程压,最后出来的角度可能才87度。
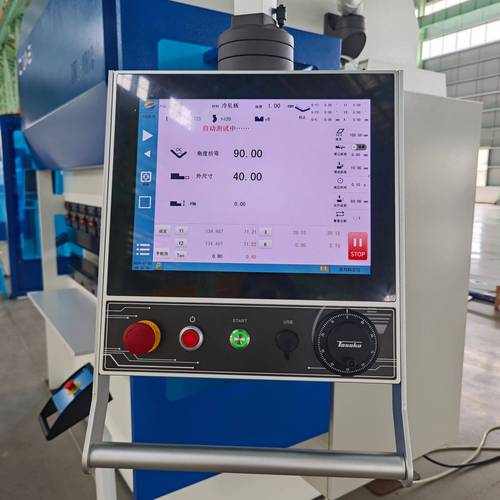 钣金车间数控折弯机操作面板实时显示参数界面
别觉得3度的误差是小事。要是折的是网络机柜的侧板,3度的倾斜意味着最后拼框架的时候,侧板和门板的缝隙能塞进去一根手指,客户整批退单都是轻的,搞不好还要赔人家延误交货的违约金。我到现在都记得那年那批废板卖废品的钱,还不够我们三个人一天的工资。
调一次模的功夫,够你喝三壶茶
现在的折弯机都带数控系统,不少人觉得输个参数就万事大吉。哪有那么容易。
急不得。
就说回弹量吧,2mm厚的冷轧板,回弹量大概在1.5度左右;换304不锈钢板,回弹量直接翻一倍,要压到88度才能刚好弹回90度。哪怕是同一批进的冷轧板,顺着钢板的轧制方向折,和横着折,回弹量都能差出2度。老周有个封皮磨掉一半的软皮本,每批新材料进厂,他都要先剪个10厘米宽的小料头,试折三次,把对应的下压深度记在本子上,用了十几年,那个本子上的字都被机油浸得发暗。
上次车间来的刚毕业的小徒弟,嫌试料麻烦,直接照着系统里存的通用参数输,折了20件全是歪的,被老周骂得连食堂都不敢去,最后蹲在车间门口扒了两盒饭。
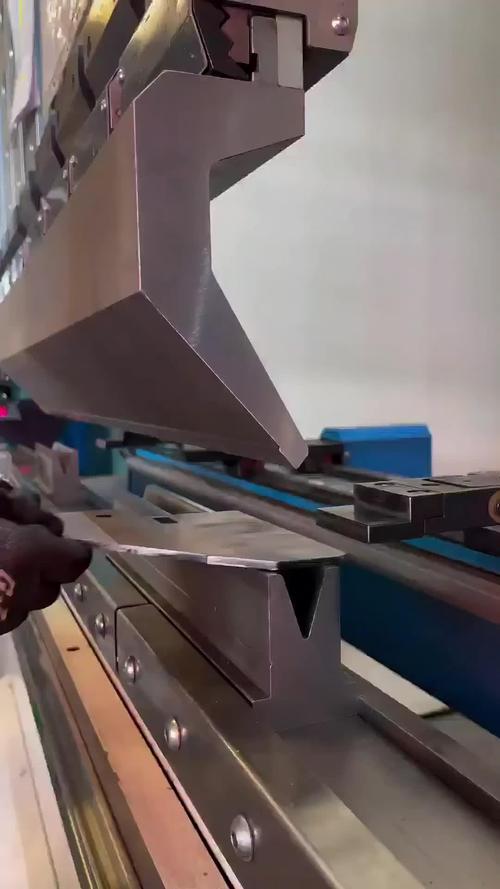 数控折弯机上模下模适配不同厚度钢板的安装现场
除了回弹,还要算折弯的展开长度。很多人以为折个L形的板,下料长度就是两个边的尺寸加起来?错。压弯的那个转角处,材料是被拉伸变形的,你要是按两边加起来算尺寸,最后做出来的工件绝对短一截,前面调了半小时的角度全白搭。
你每天见的东西,一半都跟它有关
别觉得折弯机是车间里没人认识的冷门设备。你家里空调外机的金属外壳,楼道里嵌在墙里的消防栓箱子,甚至你工位上那个掉了漆的铁皮文件柜,全是折弯机一步步压出来的。
之前接触过做光伏支架的客户,他们的订单全是2.5mm厚的镀锌板,要折成标准的C形截面,角度公差要求严到正负0.5度——因为后续要在支架上打洞装光伏板,角度差一点,一整排支架的孔位就对不上,现场安装的工人总不能拿大锤砸着对齐吧?那产生的额外成本,可比加工费高多了。
说个常见的误区。很多人选折弯机,总觉得吨位越大越好,能压越厚的板就越高级。真不是。真正好用的折弯机,是压1mm厚的薄铝板的时候,不会在板面上留下难看的压痕;折0.1mm厚的不锈钢装饰板的时候,角度能稳得丝毫不飘。那些吹自己能压20mm厚钢板的大吨位机器,真拿来折薄板,跟拿大锤砸图钉没区别,稍微一用力就在板上砸个坑,根本没法用。
老周车间里那台折弯机,已经用了12年了,比车间里好几个年轻工人的进厂时间都长。屏幕旁边贴了张皱巴巴的便签,是上次折一批电梯装饰面板的时候,他随手记的回弹参数。有时候液压系统的压力飘了,他就翻出那个磨破的小本子对两下,调出来的角度跟新机器压的没差。
我那天在车间站了3小时,老周让我踩了两次踏板。上模带着液压的压力砸下去的瞬间,那股震感顺着鞋底传到小腿肚子,我突然就明白为啥老周从来不肯让没练够半年的新手随便碰这台机器。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
站在折弯机旁边的3小时,我才懂那台铁疙瘩为啥值几十万
文章链接:https://www.zystgy.cn/a/62598