踩过20万采购坑才敢说:选剪板机别光看能切多厚
2026-10-24 03:06:52 作者:网编
分类:文章
去年帮江苏一个做机箱机柜的老客户盘设备,他那台刚买了18个月的3米2数控剪板机,切2mm冷轧板的毛刺能塞下一张A4纸。找厂家上门调了三回,最后师傅蹲在地上抽烟说,你当初买的时候压根没说你是天天切薄板的——这机器本来就是给切8mm以上厚板做的。
我当时差点拍桌子。
做工业设备采购的人都懂,剪板机这东西,看着就是个大铁架子加个刀,好像参数表上写着能切多厚、多长就完事了?真不是。
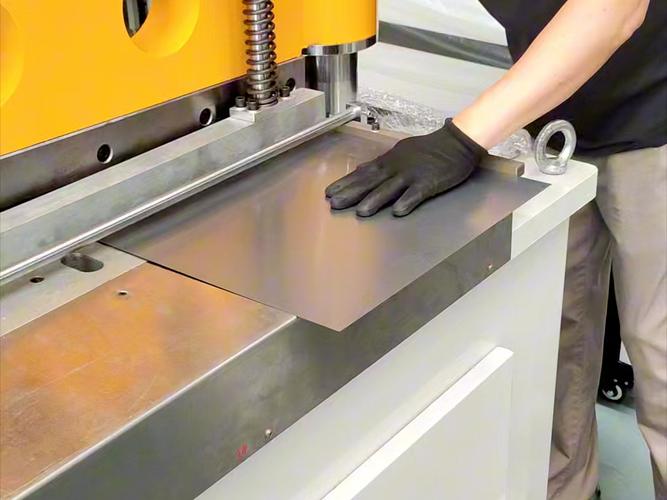 车间内工人调试数控闸式剪板机切薄板作业场景
别被”最大切割厚度”骗了,那是实验室里的理想值
 别被”最大切割厚度”骗了,那是实验室里的理想值
参数表上标着的”最大切割厚度”,从来不是让你天天用来切的日常值。通常这个数值,是厂家在常温下、用全新磨好的刀片、刃口间隙调到最大、连续切割不超过3次Q235碳钢测出来的理想结果。你真拿它天天切2mm的薄板?刃口间隙哪怕差个0.1mm,切出来的边要么塌角要么毛刺大到你后期校平、去毛刺的工时能抵半台机器钱。
很多采购刚接触的时候第一反应就是,我要切最厚的板是多少,就选对应标称厚度的机器。
问:那我买大一个型号的剪板机,留余量难道不对吗?
答:大一个型号确实能切更厚的板,但你要是日常生产80%都是切3mm以下的薄板,相当于拿切20mm厚板的剪板机,去天天做钣金厂的薄板订单——刃口间隙的调节范围根本覆盖不了薄板的需求,就像拿砍树的斧头切豆腐,再磨也不对路。
💡 这里给个实在的参考:如果你日常生产的板厚集中在某一个区间,剪板机的标称最大厚度,最好比你日常最厚的板高1-2个档就行,别贪大。比如你日常最厚切4mm,选标称6mm的机型足够,真没必要直接上12mm的——那台机器的工作台面刚性、刀架的行程速度,全是为厚板设计的,切薄板的时候走刀慢,噪音大,精度还飘。
别光听销售说”数控的”,闸式和摆式的适配场景差了十万八千里
现在但凡装个带屏幕的控制系统,销售都敢叫它”数控剪板机”。但很少有人主动跟你说,同样叫数控剪板机,摆式剪板机和闸式剪板机的结构逻辑,从根上就不一样。
摆式剪板机的刀架是绕固定轴做圆弧摆动切板的,结构简单,制造成本低,通常用来切8mm以上的厚板,对切割面的直线度、毛刺要求不高的场景,比如做钢结构、仓储货架、普通护栏的厂家用得多。而闸式剪板机的刀架是垂直上下做直线运动的,刃口间隙可以通过伺服电机精准调整到0.05mm以内,切出来的板边直线度高、毛刺小,是做精密钣金、机箱机柜、光伏配件这类对切割精度要求高的场景的首选。
之前有个做光伏支架的老板,听销售说数控剪板机便宜,花了8万提了台摆式的,结果切1.5mm的镀锌板,每米的直线度差0.3mm,后期折弯的时候根本对不齐,废料率高到15%,算下来半年亏的钱都够再买一台闸式的了。
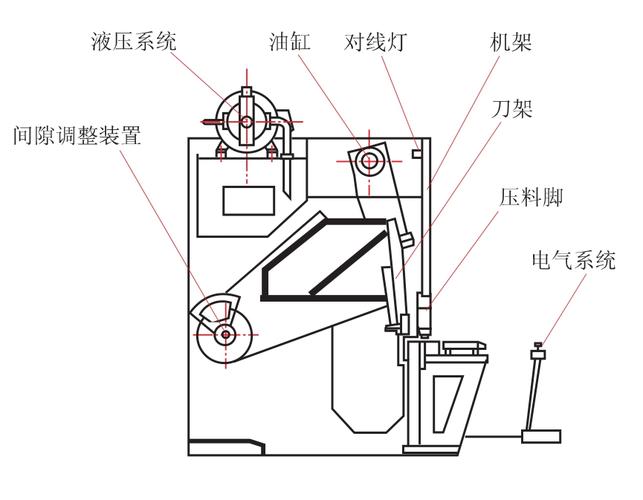 摆式剪板机与闸式剪板机结构对比示意图
很多人分不清这俩的区别,甚至销售都故意混着说。
问:同样是3米2的数控剪板机,摆式和闸式的差价能有多少?
答:通常同参数的机型,闸式比摆式贵30%-50%,这个价位差不是卖你品牌溢价,是结构的刚性、导轨的精度、间隙调节的机构成本真的不一样。你要是拿摆式的价格买闸式的配置,大概率是厂家把旧机型翻新了换个数控系统给你,用半年精度就掉。
❗ 这里要提个容易踩的坑:有些厂家给摆式机器也装个彩色数控屏,就敢对外说自己是”高精度数控剪板机”,实际上刀架的摆动间隙没改,切薄板的精度根本上不去,你试机的时候别光盯着屏幕看,拿个1.5mm的板切个2米长,拿直尺量一下直线度,比看十页参数表都管用。
那些参数表上不会写的细节,才是决定机器用10年还是3年的关键
 那些参数表上不会写的细节,才是决定机器用10年还是3年的关键
说实话,我见过太多剪板机,买的时候参数全对,用了两年就到处漏油,后挡料跑位,找售后的时候厂家说你这是易损件要花钱换,算下来一年的维修钱都够当初买个配置高点的机型了。
这些藏在细节里的坑,参数表上永远不会写:
– 工作台面的托料结构:是不是带高密度的尼龙滚珠托料?如果是光溜溜的钢板台面,切薄板的时候板在台面上硬拖,不出半年就会把板面刮得全是划痕,后期做喷涂的客户根本没法用。
– 后挡料的挡指材质:是带聚氨酯贴面的尼龙挡指,还是光秃秃的钢挡指?钢挡指在挡厚板的时候还行,切薄板的时候一压就是个凹坑,后期校平都消不掉。
– 液压系统的配置:主油泵是用的合资品牌还是杂牌国产泵?杂牌泵通常用个两三年就会出现内泄,刀架下行压力不稳,切出来的板同一条边的厚度差能到0.2mm,根本没法满足精密加工的要求。
哦对,还有个容易忽略的点:刀片的材质。
很多人觉得刀片不就是个钢片子,能用就行。真不是。切不锈钢的刀片和切普通碳钢的刀片,材质差远了。你要是拿切碳钢的刀片去切304不锈钢,切个几百刀刃口就崩了,磨一次刀片大几百,耽误生产的时间更贵。
问:剪板机的刀片多久磨一次合适?
答:没有固定的周期,通常你切出来的板边毛刺超过板厚的5%,就该换刀片或者重新刃磨了——别等崩刃了再磨,那时候刀片的基体已经伤了,磨完的寿命也短。
我做这行快15年了,见过太多老板买剪板机的时候,货比三家比价格,比来比去选个最低价的,最后用的时候才发现,省下来的那几万块,全在后期的废料、维修、人工里赔进去了。
剪板机哪有什么万能款啊。
你天天切薄板做精密钣金的,就别贪便宜买个给厚板设计的机型;你天天切钢结构厚板的,也没必要花大价钱上高精度的闸式数控款。
适配自己的生产场景,比啥参数都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
踩过20万采购坑才敢说:选剪板机别光看能切多厚
文章链接:https://www.zystgy.cn/a/62599