上周在西安航展的配套展会上,碰到个从某航发厂出来的工艺工程师,蹲在展位台阶上连抽三根烟,说他们去年批产的一批增材制造燃油喷嘴,良率卡在62%,整整熬了八个月,没往上挪一步。
旁边的销售听了直咋舌,说网上都吹增材制造做航发零件是“革命性突破”,怎么到了厂里面,连良率都搞不定?
他吐了个烟圈。
“你拿网上的宣传当真的,那活该踩坑。”
为什么偏偏是燃油喷嘴,成了增材制造的第一个“必啃硬骨头”
最早的航空发动机燃油喷嘴,是十多个精密机加工零件攒起来的——内部要走燃油流道,要通冷却空气,还要在出口做精准的涡流结构,以前都是靠精密车削、铣削把每个零件做出来,再用激光焊拼到一起。
问题太多了。
焊接的热变形会让内部流道的位置偏个几丝,焊缝处的残余应力用个两三年就会开裂,内部的流道因为是分段加工的,表面粗糙度根本做不匀,燃油喷出去的雾化粒径差一大截,不仅燃烧效率上不去,还特别容易积碳堵孔。
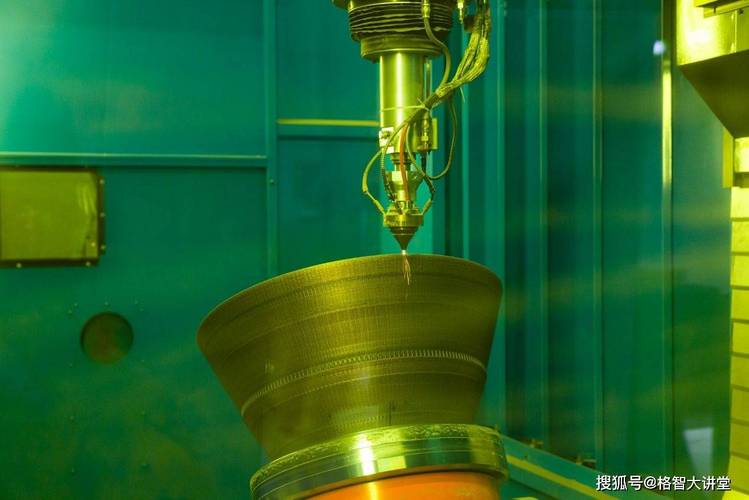
增材制造的思路就完全不一样——它是按三维模型的路径,用激光一层一层把高温合金粉末熔化堆积,整个喷嘴从内到外一次成型,没有焊缝,内部的流道可以顺着流体的方向做连续的弧形结构,甚至能把以前根本加工不出来的仿生涡流槽做进去。
我们厂最早做的对比测试里,同推力等级的喷嘴,增材制造的版本,燃油雾化的均匀度比焊接件高32%,燃烧室的热效率能提4个百分点,零件重量直接减了60%。
问:现在网上说增材制造做喷嘴能把零件重量减70%,是不是真的?
答:别信那种营销号的鬼话。我们实际算过,同性能要求的喷嘴,原来的焊接件是1.2公斤,增材做的是0.48公斤,减重60%是实打实的,但70%的宣传是把那些非承力的装饰件重量算进去了——真上航发的零件,每减1克重量都要过三个强度测试,哪能给你随便减到那个数。
很多外行以为,只要买了金属3D打印机,照着模型打出来,就能直接装机用。
真的想简单了。
增材制造的零件,从粉末熔化到冷却成型的每一秒,都在产生内应力,稍微控不住,打出来的件看着形状对,实际内部的致密度不够,装到发动机上跑两个循环,直接裂成两半——那可是要出重大飞行事故的。
批产环节最容易被忽略的三个“隐形坑”
这几年我们带团队调工艺,踩的坑能写满半本笔记本,其中有三个坑,几乎每个第一次做增材批产的厂都会踩。
第一个坑,是对粉末循环使用的度没把握好。
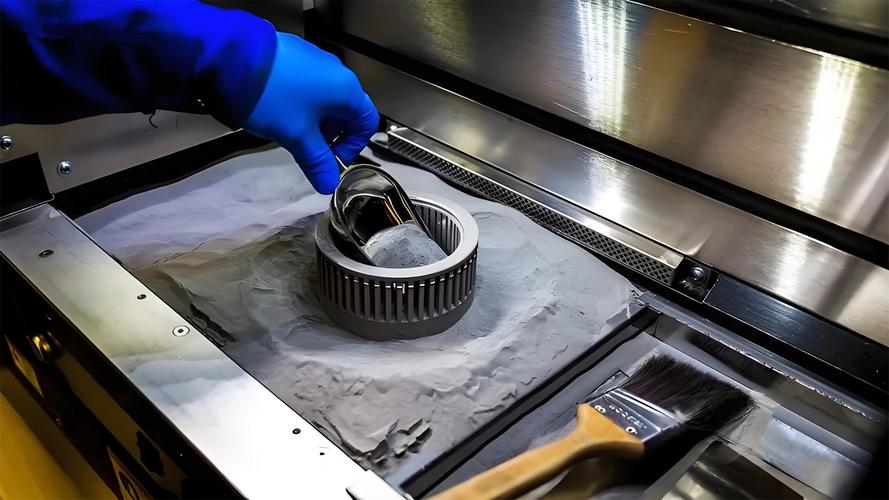
很多厂为了压成本,觉得打印剩下的粉末筛一筛就能接着用,反复循环个十几次都不换。实际上高温合金粉末每经历一次激光熔化的热过程,表面的氧含量就会涨,粉末的球形度就会掉,打出来的零件表面粗糙度能从Ra3.2直接飘到Ra6.3,内部流道糙了,积碳的速度比原来的焊接件还快。上次有个新来的工艺员图省事,把循环了12次的粉末倒进去打了一批件,结果拆开来检测,一半的零件内部都有微米级的氧含量超标缺陷,整批直接报废,主管气得把检测报告都摔在了桌子上。
第二个坑,是把内应力释放的环节省了。
很多人打完零件,看见形状对,直接扔去机加工基准面,根本没做充分的去应力退火。结果零件装到发动机上,工作温度升到几百度的时候,内部的残余应力一释放,整个喷嘴的喷射角度偏了2度,燃烧室的温度场直接歪了,热端叶片没跑够寿命,就被烧出了热斑。
第三个坑,是拿传统工艺的检测标准去卡增材零件。
以前检测焊接件,都是用超声探焊缝的大缺陷,现在增材的零件是层堆出来的,缺陷都是微米级的散气孔,你用原来的超声参数根本探不出来。光重新做适配增材零件的无损检测工艺,我们厂就花了11个月,中间换了三批检测人员,才把参数摸准。
问:现在大家都在说增材制造要替代传统机加工,我们厂做普通结构件,是不是可以直接上设备替代?
答:快别瞎折腾了。如果你做的是形状简单的方块、圆盘,增材制造的成本是传统机加工的4-6倍,完全没必要。只有那种内部有复杂流道、传统加工做不了、或者焊接良率上不去的零件,增材的经济性才会显现——说白了,增材制造不是万能的工艺替代者,是专门补传统工艺短板的“偏科生”。
别拿实验室的“完美件”当批产的参考
每次开行业交流会,总能看到高校团队拿出来的增材零件,性能比传统锻件还高15%,台下的人听了直鼓掌,觉得马上就能实现工艺颠覆了。
实际上呢?
那些件是在理想实验室环境下打出来的——恒温恒湿的打印仓,全新的球形度100%的粉末,激光功率、扫描速度反复调十几次,打出来几十个件,选那个性能最好的去做测试,数据当然漂亮。
我们去年跟某高校团队合作,他们给的实验件,抗拉强度比我们现在用的锻件还高20%,我们拿同样的参数在批产线上打,良率不到30%。拆了零件找原因才发现,人家实验室的打印仓是24小时恒温恒湿,我们车间夏天的室温能差8度,粉末刚倒进去就吸潮,打出来的全是微小气孔。
💡 现在行业里真正在批产上用增材制造的厂,根本不会对外晒自己的良率数字——因为那点60%左右的良率,说出来都不好意思跟传统工艺95%以上的良率比。
说真的,每次看到展会的宣传展板上,把增材制造吹成要颠覆整个制造业的新技术,我都想拉着那些做宣传的人去我们批产线上蹲三天,看看我们为了把良率从30%拉到62%,熬了多少个通宵,报废了多少公斤的高温合金粉末。
很多人觉得,买个几十台金属3D打印机,就算掌握了增材制造的核心技术了。
根本不是。
核心的工艺参数、粉末适配比例、后处理流程,都是拿真金白银的报废件堆出来的,没有捷径。我们为了调燃油喷嘴的打印参数,前前后后打了1200多件,报废的材料加起来快200公斤的高温合金粉末,按现在的粉末价格,光材料就花了小几十万,这还不算设备折旧、人工成本。
现在总有人问,增材制造什么时候能真的在工业领域大规模普及?
说实话,至少还要5-10年的工艺迭代。
不是设备不行,是我们对这种逐层堆积的工艺的物理规律,掌握的还太浅——激光扫过粉末层的时候,熔池的温度场到底怎么变化,不同粒径的粉末混合熔化的时候会产生什么化学反应,打印仓里的气流怎么影响熔池的凝固过程,这些基础的研究没跟上,光靠反复试参数凑,良率永远只能在小范围波动。
别着急。
好的工艺,从来不是靠吹出来的,是靠在车间里蹲够了时间,摸透了每个环节的脾气,慢慢磨出来的。