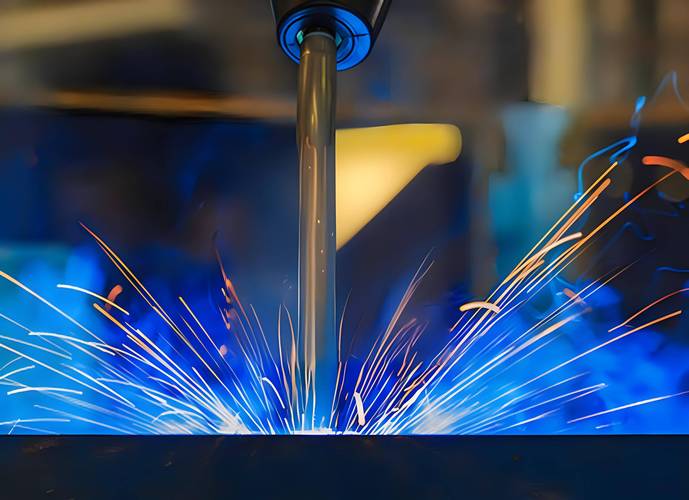
上周帮老周去他的钣金车间调设备,刚跨进车间门,一道紫蓝色的弧光“啪”地从3号工位炸出来,带着细碎的火星子斜飞出去半米远。我下意识抬胳膊挡脸,旁边的师傅叼着半根没点燃的烟笑,说别慌,这玩意儿脾气爆,但不随便伤人。
很多人对切割的认知,还停留在拿乙炔烧钢板的年代——烤红,吹开,留一道黑糊糊的氧化边,挂着厚厚的渣。但等离子切割根本不是这路数。
那道紫蓝色的弧,根本不是火
你从小到大接触的物质状态,翻来覆去就是固态、液态、气态三种。把气再往上加能量,加到大到原子核都抓不住绕着转的电子,电子“嗖”地飞出去,剩下带正电的离子,和自由电子混在一块,这种电离的“第四态”,就是等离子体。
这东西跟普通的火完全不一样。普通气割的火焰温度也就三千度,顶天了。等离子体被割嘴的细小喷嘴死死收住,压缩成一道细柱,喷出来的速度能到三倍音速,温度直接飙到两万度——比太阳表面的温度还高两倍多。
你想啊,两万度的东西喷在钢板上,根本不需要等钢板慢慢烧红,碰到的瞬间金属直接汽化,被高速气流吹走,一道整整齐齐的口子就出来了。
最容易搞砸的,从来不是“切不动”
刚上手的新手,总把注意力全放在电流上,觉得电流开得越大,切得越厚越快。真上了机就知道,麻烦事全在细节里。
最常见的翻车,就是割嘴离钢板的高度不对。离远了,压缩的气流散开,弧温掉得快,厚板直接切不透,切到一半弧就灭了;离太近,割嘴直接蹭到钢板表面,溅起来的铁水顺着喷嘴往上钻,不出三分钟,一个几十块的铜喷嘴就被烧穿,换个喷嘴的功夫,旁边排着队的待切钢板能堆成小山。有次新来的徒弟图省事,把割嘴直接贴在钢板上走,半小时烧了八个喷嘴,算下来小五百块没了,班组长追着他绕着车间跑了两圈,现在整个车间都记得这个教训。
还有那个几乎所有新手都会漏的参数:割缝补偿值。你照着图纸输了100mm见方的零件尺寸,以为切出来刚好能用?错。等离子的弧柱本身有个2mm左右的宽度,你不把这个宽度算进补偿,切出来的正方形每个边都会往里面缩1mm,最后拿下来一量,边长只有96mm。攒了半下午切的十几个零件,最后全成了废铁。
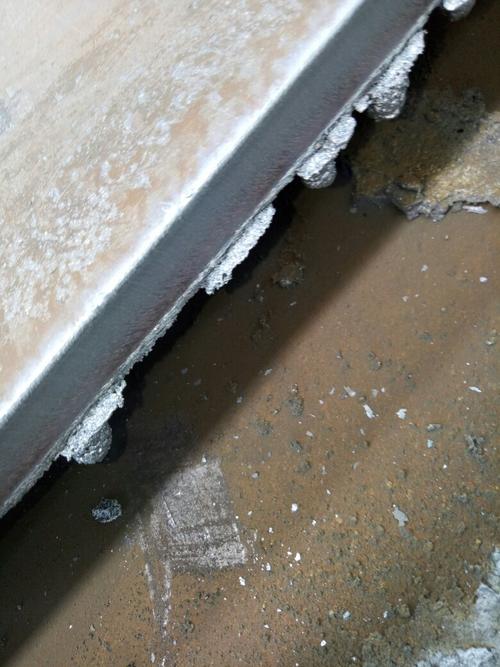
还有挂渣。很多人切完的钢板边,挂着一层硬邦邦的熔渣,拿角磨机磨半天都磨不干净。这根本不是设备的问题,是你切割速度没调对——走慢了,熔渣堆在切口底下凝住;走快了,钢板没切透,熔渣吹不出去。这里面的度,全是师傅们在车间蹲了大半年,攒出来的手感,根本不是说明书上几行字能写明白的。
对了,谁刚上机的时候没被弧光晃得眼前飘半小时紫斑?我第一次凑上去看,忘了把面罩拉下来,露了半张脸,第二天鼻梁上就晒出个口罩印,被同事笑了快一周。真的疼。
别拿它跟激光比,根本不是一个赛道

现在行业里提切割,十有八九先吹激光。很多人顺带着就踩等离子,说这都是上世纪的老技术,该淘汰了。
说实话,真不是。
激光切薄板确实有一手——2mm的不锈钢板,切出来的边光滑得能直接当镜面,连打磨都省了。你让它切个30mm以上的厚碳钢板试试?首先设备成本能翻三四倍,其次切割速度还真不一定比等离子快。更别说碰到铜、铝这种高反光的材料,激光的镜片搞不好就被反射回来的光打坏,修一次镜片大几千,肉疼得很。
等离子就没这些娇气毛病。不挑材质,碳钢、不锈钢、铜、铝,只要是能导电的金属,上去就能切。户外工地没有固定电源,拖个等离子发生器接个柴油机就能干活,激光?你得拖个几百公斤的设备过去,光找平整的场地就能折腾一下午。
当然它也有缺点。切出来的边肯定不如激光那么光滑,薄软的板材切的时候容易变形,弧光的紫外线强到能晒得人脱皮,易损件换起来也费钱。但架不住它皮实、性价比高啊,做重型钢结构的车间,谁台面上没摆着两三台等离子切割机?
前两年去一个做矿山设备的车间,看见老师傅拿着手工等离子割把,在50mm厚的锰钢板上切异形的安装孔,弧光落下去的地方,铁水顺着切口往下流,不到三分钟,一个整整齐齐的孔就切完了。旁边的数控等离子机床上,正自动跑着一摞连接板的切割程序,机械臂带着割嘴顺着图纸的轨迹走,连个人影都不用盯。
那天临走的时候,老周给我递了瓶冰可乐,说别总觉得新东西就一定比老的好,等离子这玩意儿,就像车间里干了二十年的老钳工,话不多,但是啥活都能接,皮实,靠谱。