上周去西郊老车间找个定制的密封垫圈,刚推开门就听见熟悉的嗡鸣——不是现在新车间那种伺服电机的细声,是带着点金属共振的闷响,像老黄牛喘粗气。张师傅蹲在机床边擦导轨上的防锈油,看见我就招手:“你摸摸这导轨,比你们年轻人的脸都光。”
我伸手摸了摸。真的。凉丝丝的,没有一点毛刺,手放上去能顺着导轨滑出去半米,不带卡滞的。这台C6132在车间待了快22年,比我进这行的时间都长。
不是所有转起来的机床,都配叫车床
很多刚接触机械的朋友,总把所有金属切削机床混为一谈,觉得只要工件转起来,就是车床。不对。
铣床是刀转,工件不动(或者慢慢走);磨床是砂轮转,靠磨料蹭掉表层;钻床更直接,夹着钻头转,往下钻洞。只有车床,是把工件死死夹在主轴端的卡盘上,跟着主轴一起转,刀架上的车刀走直线,一刀一刀把多余的料削掉。
你平时见的自行车轴、螺丝杆、甚至家里水龙头的阀芯,全是车床转出来的。

我刚入行的时候,第一次接个小轴,要求圆度0.01毫米,公差比头发丝还细。当时想都没想,把刀杆伸得老长,想着能一次切到底,省得退刀麻烦。结果连废了三个45号钢的料,尺寸差了快0.05。
师傅过来一巴掌拍我后脑勺。
“你当这是切豆腐?”
我那时候脸发烫,站在机床边不敢吭声。后来才懂,这就是车工常说的让刀——刀杆伸得越长,刚性越差,切下去的力一压,刀杆就弯了,本来要切1毫米深,实际只切了0.8,等退刀了,刀杆弹回去,表面的刀纹歪歪扭扭,尺寸全飘。
真的。干车床的第一课,不是学怎么对刀,是学怎么把刀杆尽量缩短,能贴在刀架上就别伸出去半毫米。
干了十几年才懂,车床最金贵的不是主轴
很多人买新车床,上来就问主轴转速多少,扭矩多大,能不能切硬料。问得特别细,好像主轴够强,就能切出好零件。
不对。
老车工都知道,车床的命根子是导轨。
你想啊,刀架要沿着导轨走直线才能切出圆的工件。如果导轨歪了,哪怕主轴转得再稳,刀走的路线是斜的,切出来的工件要么是锥形,要么是表面有波纹,再贵的主轴都白搭。
张师傅那台老C6132,为什么转了20年还能切出能当镜子用的端面?不是因为它主轴有多牛,是张师傅每天下班都要擦导轨上的铁屑,打一层薄薄的导轨油,半年就把大拖板拆下来,刮一遍斜铁,把间隙调得刚好——用手推大拖板,不用使劲,就能滑出去一米多,不带一点卡滞,也不会晃。
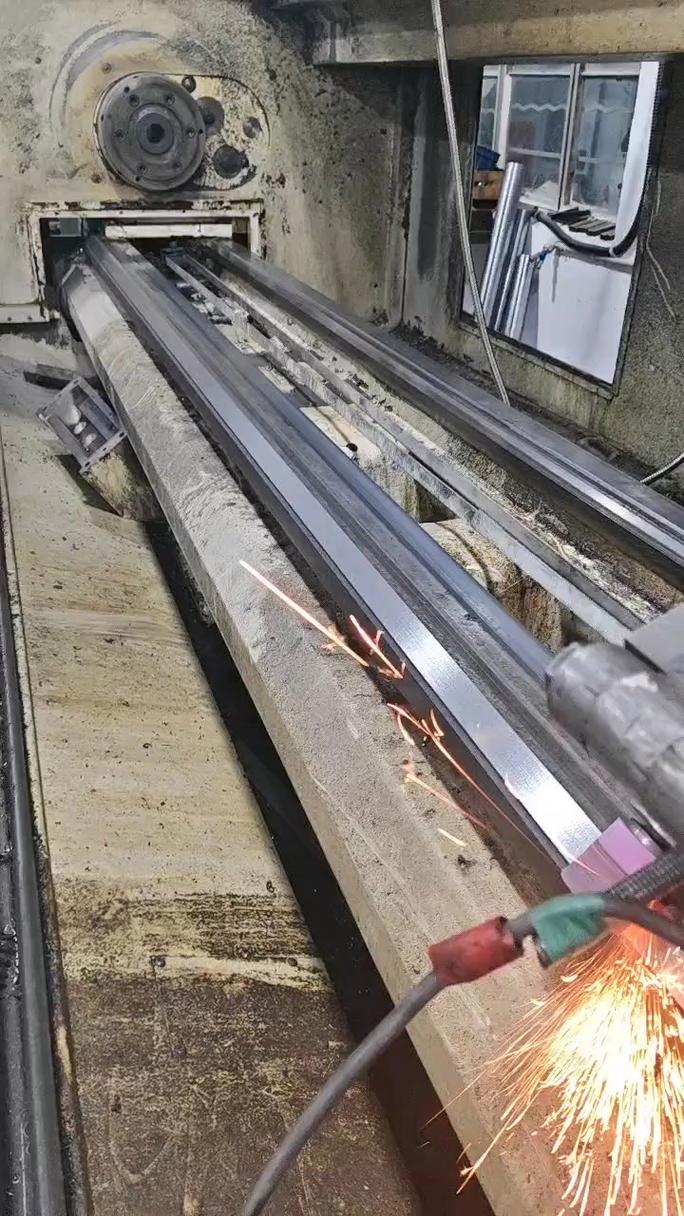
上次有个做数控设备的朋友来车间,看见这台老机床,说要花十几万把它的主轴换成伺服的,精度能提三倍。张师傅当时就摆手,说你换吧,换完我就不用了。
为啥?他知道,导轨的间隙没调好,主轴再快,切出来的零件还是飘。
别被网上的“科普”骗了,这些误解真的坑人
我刷到过不少讲车床的视频,说得头头是道,实际全是脱离现场的空话。
比如有人说,车床精度越高越好,买就买最高精度的,能用几十年。纯扯。你要是切个粗的建筑用的钢模板,要的是刚性,是能扛住大切深的劲儿,你买个能切出0.001毫米精度的精密车床去飞边,纯纯浪费,还容易把刀崩了。
还有人说,数控车床一定比普通车床强,普通车床迟早要被淘汰。
说实话,我上次给老车间修个旧减速机的轴套,公差要求不高,就是个内径的配合面。数控班的小兄弟调了半小时程序,对了三次刀,还在那算进给量。我走到旁边的普通车床边,把轴套往三爪卡盘上一夹,拿眼瞅了瞅端面,进刀,走刀,退刀,前后三分钟就干完了,尺寸刚好。
他站旁边看傻了。
真的,对于单件小批量的修配活,普通车床的灵活度,是数控车床比不了的。你总不能为了切一个小垫圈,还要花十分钟编个程序吧?
哦对,还有个常见的误区,觉得车床切出来的零件全是金属的。不对。我见过老车工在普通车床上切尼龙棒,切有机玻璃,甚至切过硬橡胶,只要刀磨得够锋利,转速调对,啥都能切。
上周张师傅给我拿了个他用车床切的小铜戒,表面磨得发亮,没有一点花纹。他说就是下班没事,拿剩的铜棒切的,给我家小孩玩。
我捏着那个小铜戒,还带着点车间里的机油味。
新的智能产线我也去过,全是机器人上下料,数控屏幕亮得晃眼,切出来的零件精度确实高,效率也快。但我总觉得,少了点什么。
哦对,少了那种手摸导轨时,凉丝丝的触感。