刚进车间那天,张师傅攥着我后脖领往立式钻床那边推,说别在铣床那边凑热闹,这台的脾气,你学三年都未必摸得透。
那是台用了快二十年的Z5125,铸铁机身沉得两个壮汉挪不动半寸,刷的深绿漆掉了好几块,露出底下发乌的金属底色,主轴上沾的切削液印子,干了一层又一层。
转起来那一下,根本不是你想的那样
我头回站在它旁边的时候,心里还犯嘀咕——这不就是个放大版的手持电钻?能有啥难的。
错的。
电钻你拿在手里,劲全靠手腕绷着,晃一点也没人跟你较真。这台老钻床的主轴是悬在一米多高的铸铁立柱上的,主轴的径向跳动通常控制在0.02毫米以内,什么概念?成年人的头发丝直径大概0.07到0.1毫米,它转起来晃的幅度,连三分之一根头发都不到。
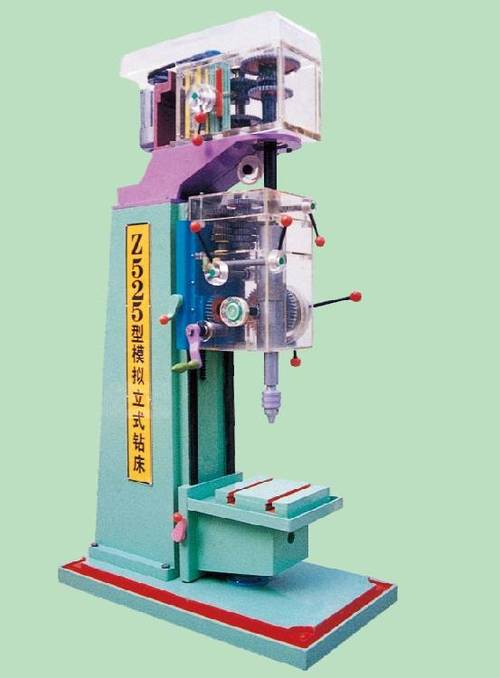
刚上手那阵我压进给手柄,总忍不住攥得指节发白,以为压得越稳钻出来的孔越正。结果第一次试钻,钻出来的孔内壁全是螺旋状的深刀痕,孔口还带着一圈翻边,拿游标卡尺一量,同轴度超了0.12毫米。张师傅当时拿过工件在我眼前晃了晃,直接扔回料框,说你这哪是钻孔,是拿钻头在铁疙瘩上硬啃呢。
皮带轮转起来的嗡鸣是沉的,不像铣床那样吵得人耳朵发麻,是那种像老黄牛喘气似的低频震动,站在旁边待久了,脚底板都能跟着微微发麻。
容易栽跟头的地方,从来不是钻孔本身
很多人觉得钻孔简单,对准中心,往下压手柄就完事。真上手就知道,大约九成的废件,都不是钻偏了,是排屑没跟上。
钻45号钢的工件,当孔深达到直径的3倍时,你要是闷着头一口气压到底,卷曲的铁屑卡在钻头的螺旋槽里,要么直接崩碎钻头刃口,要么把孔壁刮得毛糙到能刮下手上的死皮。
我刚学那阵就栽过这个跟头。那次要钻一块厚20毫米的法兰盘,孔径8毫米,算下来深径比2.5,我想着这点深度算啥,攒着劲一口气压到底,就听见“咔”的一声轻响,钻头断在孔里了。当时整个人冷汗都下来了——那是客户等着要的急件,重新下料要等整整两天。张师傅过来没骂我,拿样冲在断钻头的位置敲了两下,换个更小的钻头慢慢把残芯磨出来,前后折腾了四十分钟,他手背上沾的切削液凉得刺骨,也没说半句重话。
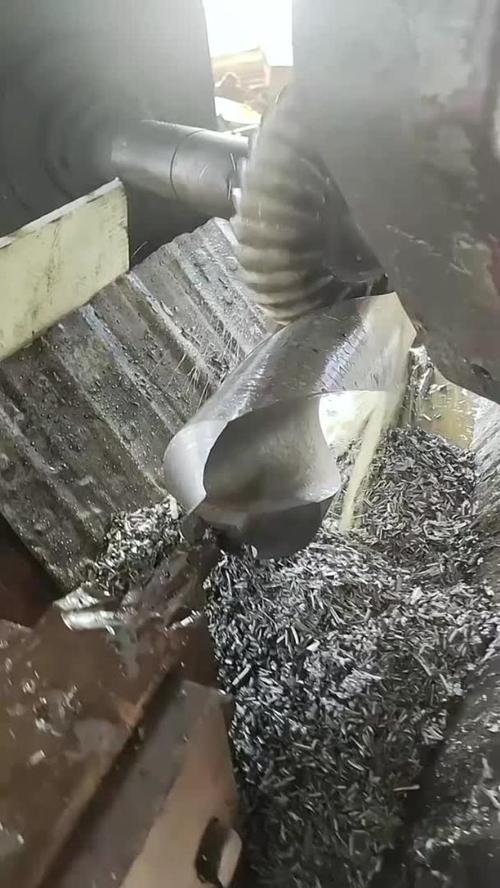
这里的门道说穿了也简单:钻削过程里每往下压进1到2毫米,必须抬一下进给手柄,让铁屑顺着螺旋槽滑出来。就这么个抬手柄的动作,练到形成肌肉记忆,至少要半年。
还有人觉得钻头越尖越好,磨得越锋利钻得越快。真不是。钻硬材料的时候,顶角磨得太尖,刃口和工件的接触面太小,钻头容易顺着金属纤维的纹路晃,钻出来的孔会比要求的大出一圈。之前有个刚毕业的小伙子,把钻头磨得像个扎人的锥子,一批三十个孔全超差,最后还是张师傅拿自制的铸铁研磨板,把钻头顶角修到118度,刃口后角留3到5度,再钻出来的孔,尺寸公差能稳在H8级,塞规通端能顺顺当当滑进去,止端卡得死死的,一点晃动感都没有。
它从来不是什么“低端设备”
总有人说,现在五轴联动加工中心都普及了,还要这种老钻床干啥?说实话,真不是这么算的。
加工中心换一次刀,光主轴准停、换刀臂定位的时间,就够这台老钻床钻三四个孔了。车间里那些批量不大、孔位要求不算极端的工件,全是这台老钻床搞定的。之前给本地一家医疗器械厂做定位夹具板,上面十几个安装孔,要是丢给加工中心做,光程序调试就得两个小时,钻床这边把工件按划线找正,换个快换钻夹头,换不同直径的钻头,两个小时能做五套。
你平时接触的好多东西,其实都有它的功劳。自行车车架上的连接孔,家里空调支架上的安装孔,甚至你手机壳上挂挂绳的那个小孔,追溯到生产环节,大半都有钻床的参与。别觉得这东西土,没有稳定的钻削精度,所有靠螺栓、铆钉连接的结构,时间长了全得松垮垮的。
现在刚进车间的年轻人,总想着摸高端设备,觉得钻床是“没技术含量的粗活”。真沉下心练半年,磨钻头、排屑的手感出来了,上次有个小伙子磨的钻头,钻不锈钢工件的时候,连续钻了二十个孔,刃口一点崩的痕迹都没有。
今天下班前我绕到钻床那边,给导轨上抹了一层新的导轨油,主轴转起来的嗡鸣还是跟三年前一样沉。张师傅说,这台机器再过十年都坏不了,只要有人记得抬手柄排屑,记得别硬压进给。风从车间大门吹进来,带着切削液淡淡的皂角味,钻头夹在主轴上,亮得很。