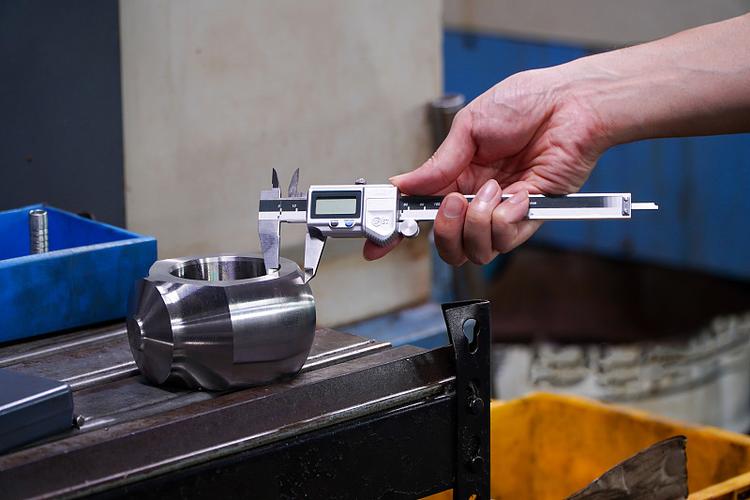
上周三车间赶一批减速机的轴,徒弟小周刚磨完第三根,拿卡尺一卡,比图纸标着的尺寸小了0.02毫米,拎着轴就往废品箱走。被我师傅一扳手敲在胳膊上。
卡尺卡出的0.02毫米,不是废品是规矩
谁跟你说轴要磨到一丝不差?你当是造登月舱呢?图纸上标的那个尺寸,旁边带个上下飘的小尾巴,就是给你留的余地。那点余地,就是公差。
小周当时还不服,翻图纸给我看,说师傅你看,标着φ50,上偏差0,下偏差-0.02,我这磨到φ49.97,超差了啊。我拿过他的卡尺,重新卡了一遍——他卡的时候歪了,量到轴的台阶倒角那了,实际尺寸是φ49.98,刚好在公差带中间。
手被拍了一下。
疼。
但值。
干机械的都懂,你要是真把所有零件都磨到绝对尺寸,全世界的工厂都得倒闭。一来根本做不到,哪怕是最贵的磨床,转起来的热变形、刀具的磨损,都会让尺寸飘那么一点;二来没必要,你个普通减速机的轴,转起来也就每分钟一千多转,搞个0.001的公差,费那劲?
过盈、间隙、过渡,没那么多玄乎的
公差定了,接下来就是配。也就是常说的公差配合——别被这个词吓住,说穿了就是轴和孔凑在一起的时候,是松是紧。
别背那些GB/T的编号,你摸过就知道。
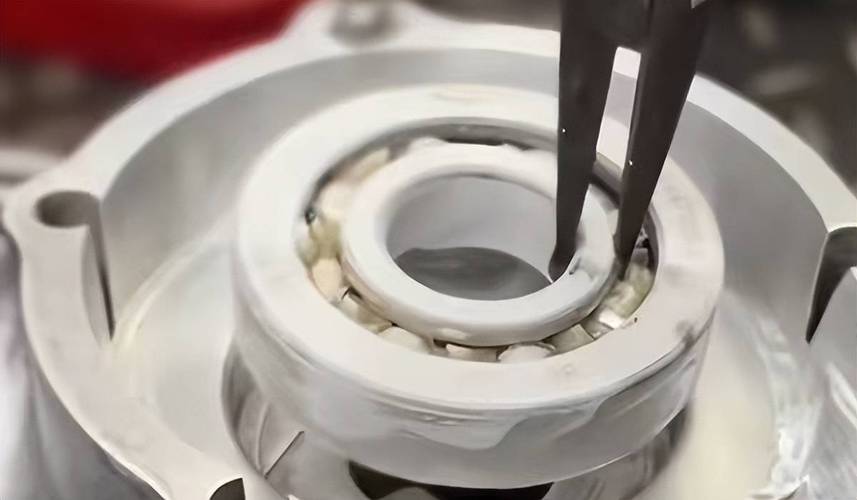
轴比孔大,敲进去拔不下来的,叫过盈配合。上次装电机的转子轴承,内圈要套在轴上,跑起来不能晃,就得用过盈。师傅嫌手敲太慢,直接把轴承扔液氮里冻十分钟,拿出来的时候表面冒白气,往轴上一套,自己就滑进去了,等温度升上来,轴承胀开,跟轴抱得死死的。小周第一次见,手快差点去摸那冻得结霜的轴承,被师傅又拍了手背。
然后是间隙配合,就是轴比孔小,凑在一起能来回晃。比如车间里的抽屉滑轨,还有减速机里的齿轮轴,要转起来,就得留够间隙,不然磨得冒烟。上次有个新手装齿轮,间隙留了0.01,开机转了五分钟,轴就烧红了,拆下来一看,整个轴都粘在孔里,废了。
中间那档,能拆但不晃的,叫过渡配合。比如箱体上的定位销,装的时候要敲进去,拆的时候拿铜棒敲两下就能出来,刚好够定位,又不用跟过盈似的费老大劲。
上次有个刚毕业的大学生来实习,抱着本互换性的书在车间念,说什么基孔制优先基轴制优先,结果碰到个要配旧箱体的活——旧箱体的孔因为之前拆过,磨大了0.03,哪来的优先制?直接把轴车大0.03配上去就行。他站在旁边愣了十分钟。
你每天碰到的公差配合,比你想的多
别觉得这是车间里的事,离你远得很。
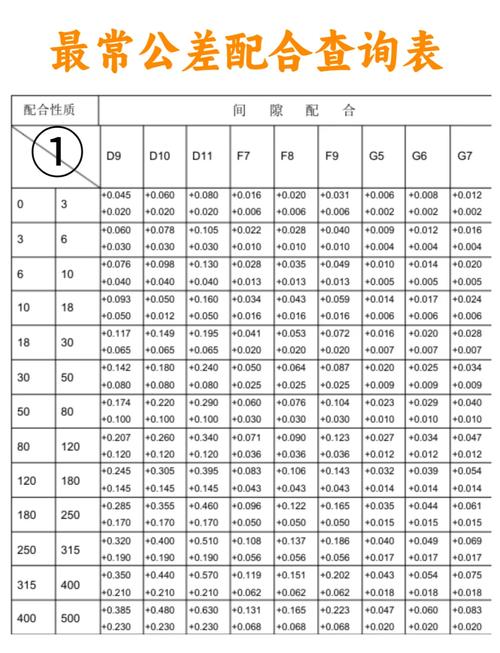
你日常用的所有带金属拼接的东西,从电动车轮毂到手机中框,全是靠这套规则凑起来的。公差错一点,要么晃得慌,要么直接装不上。
很多人有个误解,觉得精度越高越好。上次有个客户来谈订单,要求所有的轴都按航空发动机的公差来,算下来成本翻了4倍,最后他自己拿着报价单愣了半天,说我这就是个装饲料的搅拌器,要那精度干嘛?
说白了,公差配合的核心从来不是”越准越好”,是”够用就好”。你造火箭的公差,和你造锄头的公差,根本不是一回事。拿锄头的公差去造火箭,肯定炸;拿火箭的公差去造锄头,那是傻子。
刚才小周又把磨好的第三根轴递过来,我拿卡尺卡了一下,φ49.98,刚好在公差带中间。
递回去。
他咧嘴笑。
车间的风扇吹得铁屑乱飞,没人在意这0.02的量是怎么卡出来的,但下午试机的时候,减速机转起来,稳得很,连个杂音都没有。