上周跟苏州一家精密五金厂的老板喝茶,他拍桌子骂娘——整整800件6061铝的医疗设备支架,阳极氧化做完外观全达标,客户拿回去装完,放仓库3个月,表面全是白花花的印子。
不是膜厚不够。
检测过,12微米的硫酸阳极氧化膜,完全符合医疗件的要求。
是封孔偷工减料了。
先搞懂:阳极氧化的膜,不封孔就是个“漏筛子”
很多刚入行的师傅总觉得,阳极氧化做完,铝表面生成了一层硬邦邦的氧化膜,就万事大吉了。真不是。
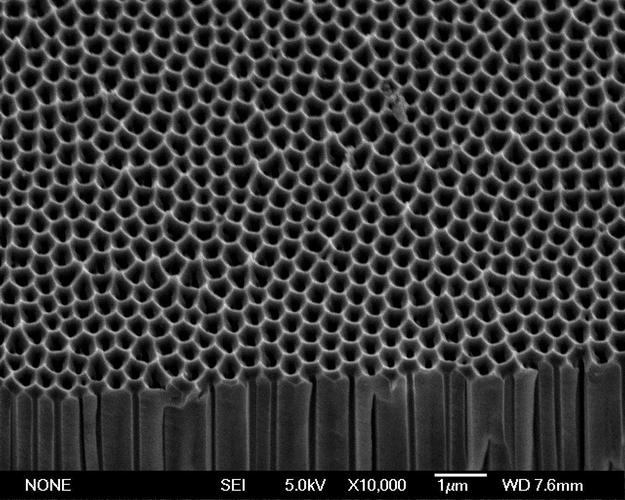
硫酸阳极氧化生成的多孔氧化铝膜,孔隙率通常在30%左右,那些垂直于铝基体的纳米级小孔,直径大概10-20纳米,像无数个扎在表面的细管子。不封孔的话,这些管子就是个无盖的吸附仓——手汗里的盐分、车间飘的切削液雾、空气里的硫化物、甚至纸箱里的残留胶水,全都会顺着孔隙钻到膜层底下,时间长了就是擦不掉的白斑、局部腐蚀、甚至膜层脱落。
问:我们做的是室内机柜里的结构铝件,没有接触外界的机会,要求没那么高,能不能省掉封孔步骤?
答:千万别。哪怕你是装在封闭机柜里的非外露件,只要没封孔,车间里常年飘的酸碱雾、夏天装配工手上的汗渍,放俩月就能在表面留下永久性的印子——别问我怎么知道的,见过太多为了省两毛钱封孔成本,最后整批货返工赔几万的案例。
别再把封孔当“收尾凑数工序”:三种常用工艺的真实适用边界
很多厂的工艺手册里,封孔就是最后一行写着“按要求浸泡”,没人较真具体参数。但实际上,三种主流封孔工艺的性能差得不是一点半点,用错场景,再好的氧化膜也白搭。
第一种是常温镍盐封孔。这是目前中小加工厂用得最多的,槽液温度20-30度,浸泡10-15分钟就能出槽,成本低,效率高。但坑也最多——现在环保要求严,镍排放限值压得低,不少厂偷偷把槽液里的镍离子浓度从标准的5g/L降到2g/L,结果看着泡够了时间,实际上孔隙根本没堵严实。💡 教你个最简单的检测方法:拿3%的硫酸铜溶液滴在封好的膜表面,30秒内不变色才算合格,要是表面出现蓝色的铜置换斑点,那封孔质量连及格线都没到。这种工艺适合室内用的普通装饰铝件,要是拿去做户外幕墙或者新能源结构件,扛不住酸雨和紫外线,通常1年左右就开始失光、长锈点。
第二种是高温沸水/蒸汽封孔。这是最传统的工艺,靠接近沸点的纯水让多孔氧化铝和水反应生成勃姆石晶体,把孔隙从内部堵上。好处是完全不含重金属,环保压力小,封出来的膜附着力极强,根本不会出现掉膜的问题。但对水质要求苛刻到离谱——要是进槽的水里氯离子含量超过5ppm,泡出来的件表面全是针孔状的腐蚀麻点,擦都擦不掉。我之前见过一个厂,为了省水费把漂洗水直接循环用,没装反渗透处理,结果一批户外灯具铝件,封孔完捞出来表面密密麻麻的小坑,直接整批报废。
第三种是中温硅烷封孔。这几年新能源行业带火的工艺,槽液温度50-60度,在封孔剂里加了硅烷偶联剂,封完的膜不仅孔隙堵得严实,还带一点疏水效果,耐候性比常温镍盐高一大截,很适合新能源汽车的铝结构件、户外光伏支架这类需要长期暴露在室外的产品。
问:我们的阳极氧化件要通过CASS铜加速盐雾测试48小时,选哪种封孔工艺最稳?
答:没有绝对的“最优解”,但踩过坑的人都知道,中温硅烷封孔的稳定性比常温镍盐高30%左右——前提是你封孔前的水洗步骤要做透,别把硫酸残留带到封孔槽里,不然你用再贵的封孔剂都白搭。我见过有人带着没冲干净的酸件进槽,整个封孔槽的pH值从5.5掉到3.2,泡出来的件盐雾测试2小时就出锈点,整槽的封孔剂全废,光换槽就花了八千多。
那些没人愿意写进工艺手册的封孔细节
说实话,很多封孔的质量问题,根本不是工艺选错了,是细节没盯到位。
比如封孔前的水洗顺序错了。不少厂图快,氧化完从硫酸槽捞出来,冲两下就直接丢进封孔槽。正确的顺序应该是:两道常温水洗冲掉表面的游离硫酸,再用60度以上的热水预热一遍,再进封孔槽。要是你带着常温甚至低温的铝件直接进高温封孔槽,槽液局部温度骤降,封孔剂的有效成分活性不够,表面看着光亮干净,其实孔隙里根本没生成稳定的封孔层。
再比如封孔后的老化时间不够。很多厂封孔完拿出来,擦干净就直接套塑料袋、装纸箱发货。不对——刚封完的膜层还处在结晶不稳定的状态,得在洁净的室温环境下放至少24小时,让封孔层的晶体结构完全长牢。要是你刚封完就把件闷在纸箱里,纸箱里的潮气散不出去,很容易在表面闷出一层擦不掉的印子。我之前给一个做消费电子外壳的厂做质量诊断,他们的阳极氧化件总是在客户端出现局部发白,查了整整三天,最后发现是封孔完的件直接堆在车间水泥地上,地面的潮气顺着纸箱往上返,把没稳定的封孔层泡花了。就这点破事,赔了客户十几万的违约金。
问:封孔完的表面摸起来有滑滑的质感,是不是封孔过度了?
答:不一定。要是你用的是添加了微蜡成分的封孔剂,那层滑感是正常的——拿无水酒精棉擦一下,能擦掉的就是表面残留的蜡质,擦不掉的就是膜层本身的质感,完全不影响性能。但要是擦完表面还发黏,那就是封孔剂浓度太高了,得赶紧补纯水稀释,不然放两天表面就会起一层白霜。
说实话,阳极氧化这行,真的没有什么高深的黑科技。大家都知道要把氧化膜做厚、做均匀,但是90%的质量投诉,最后追根溯源,都是在这些没人愿意花精力盯着的细节上栽了。
你省下来的那点封孔时间、那点水费、那点等件老化的时间,最后都会变成客户的退货申请、整批的返工成本、真金白银的违约金。
上次那个苏州的五金厂老板,后来把封孔槽的镍离子浓度调到了标准值,给水循环系统装了反渗透,要求封孔完的件必须在通风架上放满24小时才能包装发货。现在半年过去了,再也没出过表面发白的问题。他上次跟我唠,之前总觉得封孔是个只花钱不增值的收尾工序,现在才明白——这道工序,才是阳极氧化件能不能扛住客户使用周期的核心底气。