上周去苏州相城的一个汽车热管理零部件厂盯样件,刚进车间就看见堆在角落的一摞报废铝制板翅式换热器——焊缝全是蜂窝状的砂眼,拿手指一抠掉渣。厂长蹲在旁边抽烟,说这批货是给国内某头部新能源车企供的,返工要亏四十多万,找了好几个老师傅都查不出问题出在哪。
我拿个放大镜凑上去看了三分钟,问了句:你们上次给真空炉换高温密封胶条是啥时候?
他愣了。
哦,这就是典型的钎焊工艺翻车现场——根本不是焊料选不对,也不是工件没擦干净,是真空系统的密封件超期服役,导致钎焊过程中真空度掉了半档,熔态的钎料和铝基体直接发生了氧化。
真空钎焊凭啥比普通炉钎焊贵三倍还抢手
很多刚入行的新手总觉得,钎焊不就是把焊料加热熔了,把两个工件粘到一起吗?能有多大技术含量?
真不是。普通空气炉钎焊、或者普通氮气保护的炉中钎焊,最多焊个对气密要求不高的结构件。但凡要焊航空铝合金、高温合金,或是焊完要扛十几MPa高压气密的新能源水冷板、板翅换热器,用普通炉焊出来的焊缝,要么虚焊,要么表面覆一层厚氧化膜,做强度测试的时候直接崩开。
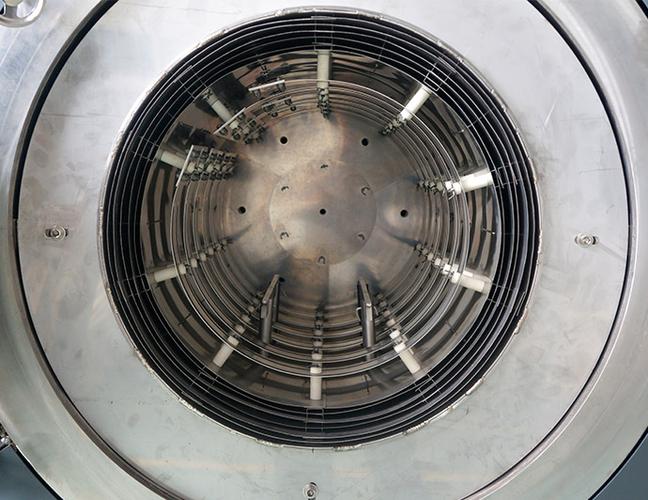
真空钎焊之所以金贵,核心是整个加热过程全在封闭真空腔里完成,没有氧气、没有多余水蒸气,钎料熔化的时候不会在焊缝表面生成那种脆得掉渣的氧化层,焊出来的焊缝强度能和基体材料持平,还不用做后续酸洗,对环保要求严格的新能源、航空制造领域来说,这是绕不开的工艺选项。
💡 经常有读者问我实际生产里的细节问题,就把大家问得最多的几个点整理出来:
问:我们厂之前用氮气保护钎焊接铝合金换热器,偶尔出现焊缝发黑的情况,换更高纯度的氮气能不能解决?
答:先别着急掏钱买99.999%的高纯氮。你先测一下炉腔内的实际露点——通常合格的氮气保护钎焊要求露点低于-40℃,很多厂子的氮气管道用了五六年没换,管壁析出的冷凝水混进保护气里,哪怕你用9个9的超纯氮,露点还是达不到要求,焊缝照样氧化发黑。我之前碰到过一个客户,换了新的不锈钢输气管道之后,同样纯度的氮气,焊出来的焊缝直接亮得像镜面。
钎焊工艺里藏着的隐形成本,算漏了就等着亏
很多厂子算钎焊环节的成本,只盯着焊料采购费、炉体电费、一线工人工资算,根本注意不到那些藏在细节里的损耗。就拿开头说的那台真空炉来说,腔体上的硅橡胶高温密封胶条,正常使用寿命是18个月,过了期限之后,胶条会被持续的高温烘烤得开裂、失弹,哪怕你每次抽真空都听着机械泵的运转声正常,实际上腔体的漏率已经在悄悄往上飘。
❗ 别不当回事。我见过最夸张的一个厂子,密封胶条用了快5年,漏率从最初的5×10^-3 Pa·m³/s涨到了2×10^-1,每次钎焊高温合金叶片的时候,焊缝表面的氧化层厚到要打磨半小时才能去掉,还以为是焊料质量不行,前前后后换了三批进口焊料,花了十几万,最后换了根新的密封胶条,问题直接解决。
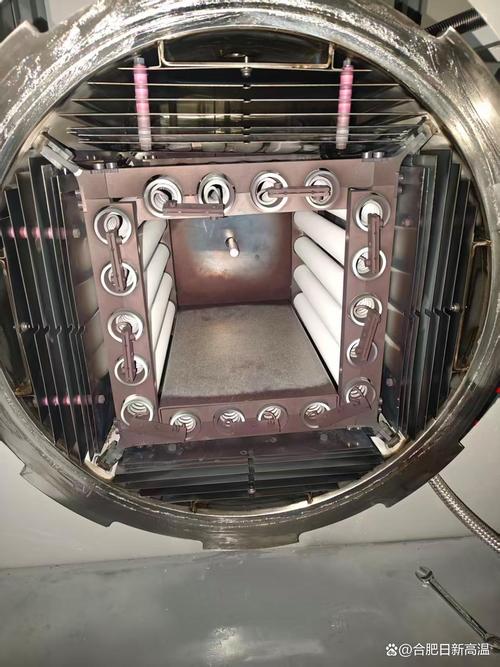
还有个更容易被忽略的点,就是工件的装夹工装。很多人觉得装夹就是把工件摆进炉腔,别倒了就行。错。钎焊的时候,工件从室温升到600℃以上,铝合金的热膨胀系数是碳钢的两倍多,如果你用普通碳钢工装把工件压得死死的,冷却的时候工件收缩被工装硬拉住,直接就会在焊缝位置拉裂——去年碰到个给储能厂供水冷板的客户,每炉出来的板,焊缝位置都有发丝一样的微裂纹,探伤的时候全是不合格,前前后后查了半个月,才发现是工装没留膨胀间隙,硬把焊缝拉裂了。
问:真空钎焊的时候,工件和工装之间留多大的膨胀间隙合适?
答:没有死记硬背的统一数值,通常按铝合金每米长度留0.5-0.8mm的间隙算就行。别留太小,不然热胀冷缩的应力全堆在焊缝上,时间长了肯定裂;也别留太大,不然工件加热的时候滑歪了,焊缝对位不准。上次有个客户留了2mm的间隙,结果工件加热的时候直接滑出了定位槽,两排焊缝完全错位,整炉件全报废。
别迷信进口焊料,适配的永远比贵的好
说实话,这几年见过太多被焊料销售忽悠的厂子了。一碰到焊缝出问题,第一反应就是换最贵的进口焊料,觉得贵的肯定能解决问题。真不是。
比如焊3003铝合金的板翅换热器,你用普通的4047铝硅焊料,完全能满足1.6MPa的气密要求,结果你非要买那种加了银的进口高端焊料,成本翻了三倍,焊缝强度一点没涨——纯浪费。
之前有个做5A06铝合金焊接的客户,之前一直用自己配比的铝硅镁焊料,良品率稳定在95%,后来被销售忽悠买了进口的铝硅铜焊料,结果焊出来的焊缝耐腐蚀性直接掉了一个档次,拿去做盐雾试验,72小时就开始长白锈,原来的焊料能扛500小时都没事。你说这钱花得冤不冤?
很多人觉得钎焊工艺就是个简单的加热活,谁都能干。真在车间蹲过三年的人都知道,从工件除油的溶剂选型、工装的间隙设计、炉内真空度的稳定控制、升温速率的匹配、保温时间的长短,甚至一炉里装的工件多少,都会影响最终的焊缝质量。
比如你一炉装太多工件,挡住了炉内的热辐射,工件实际的升温速率比设备设定值慢了近一半,保温时间到了的时候,工件中心位置的实际温度还没到钎料的熔点,出来的焊缝全是虚焊。
就像开头那个亏四十多万的换热器厂,我最后调了他们的炉温记录才发现,一炉装了80个工件,炉温设定的是600℃保温5分钟,结果工件堆中心的实际温度才570℃,比钎料熔点低了快20℃,加上密封不好漏进去的空气,焊缝直接氧化成蜂窝状。
干制造真的没那么多捷径。别总想着靠换个贵材料、改个参数就能一劳永逸,很多时候坑就藏在你觉得“肯定没问题”的小地方。