我蹲在冲压机旁边摸了俩小时崩下来的碎刃片,对比了刃口的磨损痕迹、板料的表面状态、冲床的滑块平行度数据,真的,一半以上的锅根本不在模具厂。
别着急骂模具厂,先摸清楚崩刃的位置
很多工艺员碰到崩刃的第一反应,是拆模具下来打硬度。测出来硬度在HRC58-62的合格区间,就开始翻模具厂的合同要赔偿。
完全不对。
崩刃的位置不同,背后的原因能差出十万八千里。是刃口尖部直接碎成不规则小块?还是靠近卸料板的位置出现纵向延伸的裂纹?还是刃口粘了一层工件材料的积屑瘤,带着表层金属一起崩掉?
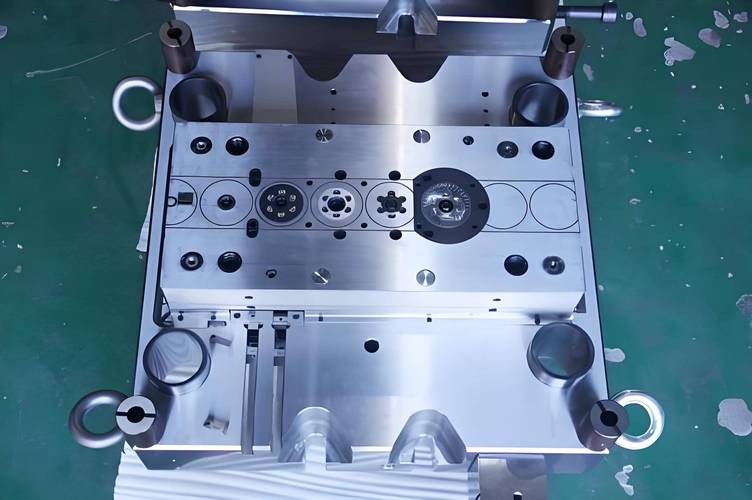
之前碰到过一个做家电安装支架的客户,用的08Al冷轧板,1.5mm厚,冲出来的零件边部总是带着不规则毛刺,前前后后换了三套新模具,每套用不到8万冲次就崩刃。最后查下来,是他们的开卷机校平辊磨出了2mm深的沟,板料送进的时候带着明显的波浪形起伏,相当于每次冲压的时候,板料不是平贴在凹模上的,是顶在刃口一个点上硬砸的。那种瞬时冲击载荷,别说Cr12MoV模具钢,就算换硬质合金也撑不住。
当时跟着我们跑现场的工艺员凑过来问:
问:我们怎么在不拆模具的情况下,快速判断是不是板料送进不平导致的崩刃?
答:冲完第一件事别碰废料,直接拿个塞尺量零件和凹模接触面的缝隙,如果四个角的缝隙差超过0.3mm,基本就是送料不平的问题。别信什么靠眼睛看的经验,上次那个客户我就是拿塞尺一塞,对角差快1mm了,校平辊的沟都快磨穿了。
被忽略的间隙偏差,才是隐形的崩刃元凶
很多厂调模具的时候,双边间隙是按板料名义厚度的10%~15%算的,这个标准本身没毛病。但没人会考虑板料的实际厚度公差。
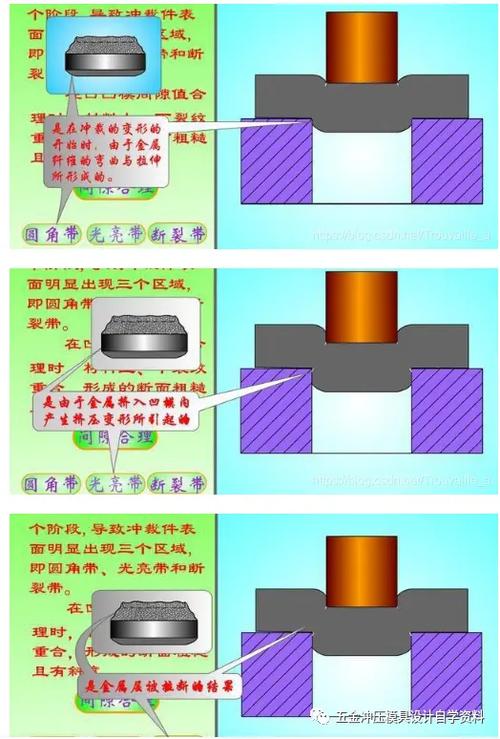
比如拿2mm的酸洗板,名义厚度2mm,实际测下来可能是1.85mm,你还按0.2mm的双边间隙调,相当于间隙大了30%。冲出来的零件会带着粗糙的撕裂面,长期下来刃口受的是交变的拉应力,不是设计时的纯剪切力,出现疲劳裂纹是迟早的事。
更离谱的是,很多采购为了压成本,专门选负公差最大档的板料,然后还怪模具不耐用。我上次碰到一个做汽车结构件的厂,买的2.5mm的高强钢,实际厚度测下来最薄的地方才2.1mm,他们的模具间隙是严格按2.5mm的名义值调的,冲出来的零件翻边的时候裂,还反过来怪冲压工序的参数设置不对。
跟着现场的模具师傅当时就皱着眉问:
问:每次换不同批次的板料,都要重新拆模具调间隙吗?太耽误生产时间了。
答:不用全拆,你可以在模具四个角的位置做上可调的镶块,换批次的时候先抽三个点测板料实际厚度,按实际厚度算匹配的间隙,调镶块就行,通常10分钟就能搞定。别嫌麻烦,上次那个厂就是因为懒得调,一套8万的硬质合金模具,三个月崩了四次,光修模具的钱都够买半套新的了。
那些看起来无关的操作,正在偷偷耗你的模具寿命
我见过太多车间,为了提产能、省成本,做的操作全是在给模具寿命拆台。
比如把冲床的速度从每分钟40次提到60次,觉得反正电机功率够,多冲一次就多赚一次的钱。但没人考虑卸料板的弹簧疲劳速度——弹簧的设计寿命是按每分钟40次的压缩频率算的,你把冲次提上去,弹簧的压缩频率变高,工作温度升到60度以上,弹力会掉30%。相当于卸料板压不住板料,冲压的时候板料跟着凸模往上弹,拉着刃口硬扯,不崩才怪。
还有为了省冲压油的钱,把原来的专用乳化液换成便宜的废机油兑柴油。结果板料和模具刃口之间的摩擦系数从0.12升到了0.3,每次冲压的时候,材料粘在刃口上,冲几次就形成硬的积屑瘤,那个积屑瘤硬得跟小刀片似的,每次落料都刮着刃口走,用不了多久刃口就被刮出深沟,然后顺着沟的位置崩掉。
❗ 更夸张的是,很多厂的冲床用了五六年,从来没校过滑块和工作台的平行度。偏差超过0.1mm每米的时候,相当于每次冲压的时候,凸模是歪着切进凹模的,单侧的间隙小了一半,长期下来那侧的刃口磨损速度是正常状态的3倍,最后肯定从磨损最快的位置崩掉。
💡 别迷信什么进口模具的神话。我见过很多厂花大价钱买的进口硬质合金模具,用在没调好间隙、送料歪、润滑不对的冲床上,寿命还不如国产Cr12MoV的模具在调好参数的线上用的久。说白了,模具从来不是独立工作的,它是整个冲压系统里的一环,你系统里其他环节都错了,再好的模具也扛不住。
上次从那个家电支架厂出来的时候,老板拉着我算账,说之前三年在修模具上花的钱,够把他们整条线的校平辊、冲床平行度校准装置、自动润滑系统全换一遍。
我当时没好意思说。
其实他早就算不过来这笔账了。