原因很简单——他们最近赶的一批M6的42CrMo内齿圈,插齿加工的废品率冲到了18%。不是齿面有规律性振纹,就是走到退刀位置崩个小豁口,一批货的料钱加起来快小二十万,客户催得火上房,再拖就要赔违约金。我当时蹲在旁边摸了摸刀杆,伸出去快20公分,刀杆抖得跟筛糠似的,瞬间就知道问题在哪了。
别上来就换刀,80%的插齿加工废件根本不是刀具的锅
很多人一看到崩刀、振纹,第一反应是刀不对,涂层不对,硬度不对。真不是。
我见过太多厂,刀杆伸出去快200mm,比工件还高,那能不颤吗?
💡 插齿加工的颤振根源,80%出在刀杆悬伸量、工件装夹刚性、机床主轴间隙这三个地方,跟刀本身的关系真不大。
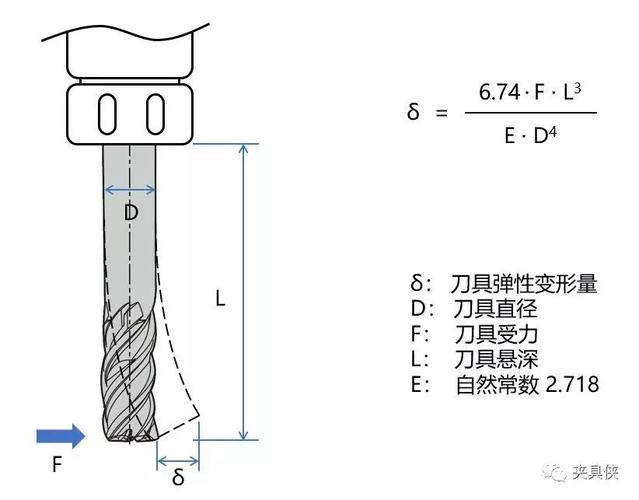
就拿刚才那家苏州的厂来说,一开始上来就把原来的高速钢插齿刀换成了粉末冶金涂层刀,单把刀贵了三倍,结果崩刀反而更厉害。为啥?原来的刀杆悬伸是180mm,他们换了新刀之后,为了排屑顺畅,又把刀杆往外伸了20mm,整个悬伸快200mm了,刀杆直径才50mm。按我们攒的实操经验,悬伸超过直径3倍的时候,刚性就掉一半,超过4倍,颤振能直接把齿面振出鱼鳞状的纹路,啥刀都扛不住。
问:我们的插齿机是老款Y54,刀杆悬伸实在压不下来,有没有低成本的解决办法?
答:别硬扛。在刀杆和工件内孔的间隙里塞一个聚氨酯的支撑套,成本几十块,能把颤振频率直接压到切削共振点以下,我们现场测过,装了之后齿面粗糙度能从Ra3.2直接降到Ra1.6,废品率能掉至少10个点。别信那些让你直接换刀的销售,老Y54用了二三十年的多了,凑合用完全没问题。
还有个容易被忽略的点——工作台的分度间隙。很多厂的插齿机用了十几年,工作台的蜗轮副磨损量超过0.02mm了还在凑合用,插出来的齿距累积公差直接超差,你就算把刀磨得再亮也没用。
我见过最离谱的厂,插出来的齿距差了0.1mm,还在那反复调插齿刀的前角,调了整整一天,最后摸了摸工作台的径向间隙,手都能晃得动,那可不废嘛。
插齿加工的进给参数,真不是越保守越好
这是我见过最多的误区——大家总觉得参数调得慢一点,就不会崩刀,废品率低。大错特错。
❗ 插齿加工的切削参数,存在一个“颤振盲区”——参数太慢或者太快,都会触发共振,反而中等进给的区间,切削稳定性最好。
举个例子,同样是插M6的42CrMo,很多人一开始选的圆周进给是0.2mm/双行程,结果刀一接触工件就开始振,后来调到0.45mm/双行程,反而一点振纹都没有,加工时间还短了30%。为啥?因为太慢的进给,切削厚度太薄,刀齿会在工件表面滑擦,不是真正的切削,滑擦产生的摩擦热会让工件表面硬化,下一个行程再切的时候就会崩刃。
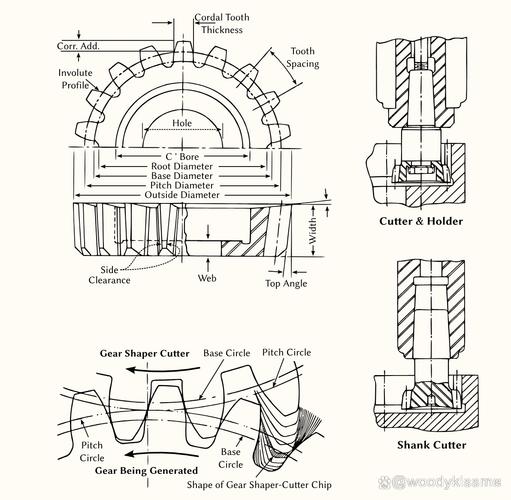
真的,别不信!我之前在天津一家做风电齿轮的厂,他们一开始怕崩刀,进给压到0.15mm/双行程,插一个齿圈要12个小时,齿面还全是滑擦留下的暗纹,客户验件直接打回来。后来把进给提到0.4mm/双行程,切削时间降到7个小时,齿面粗糙度直接达标,刀具寿命反而从原来的200件涨到了500多件。
你说这找谁说理去?
问:我们加工的是20CrMnTi的渗碳钢,插齿的时候经常出现刀齿粘屑,粘在齿面上拉出来一道沟,怎么解决?
答:别上来就加切削液的浓度。先把插齿刀的刃口倒个0.02mm的小钝圆,然后把切削液的冲屑方向对准刀齿的切削接触点——很多厂的切削液喷嘴是对着刀杆冲的,根本冲不到切削区,切下来的铁屑粘在刀齿上,不拉伤工件才怪。对了,要是粘屑特别严重,就把插齿刀的前角磨小个2度,别信那些教科书说的前角越大越锋利,粘屑的时候小前角的抗粘结能力比大前角强太多。
很多人忽略的退刀槽,能帮你省掉80%的修磨工时
很多厂做双联齿轮的时候,两个齿轮挨得特别近,没有留够退刀槽宽度,插齿刀在退刀的时候直接刮到下面的齿轮齿面,刮出一道道沟。插齿加工的退刀距离,不是你在机床面板上随便输个5mm就完事的,必须跟工件的退刀槽宽度匹配。
举个例子,插双联齿轮的时候,退刀槽的宽度至少要比插齿刀的全齿宽大2mm,不然就算你机床的让刀机构调得再准,插齿刀在回程的时候,因为刀齿的侧隙,还是会蹭到相邻的齿面。
之前有个做摩托车齿轮的客户,他们的双联齿轮退刀槽宽度留的是3mm,插齿刀的全齿宽是4.2mm,结果每插完一件,相邻的齿面就有一圈均匀的刮痕,要花10分钟手动修磨。后来把退刀槽加宽到6.5mm,刮痕直接消失,每件省10分钟,一天200件的话,就是30多个小时的工时,这账怎么算都值,对吧?
说实话,干了快15年机加工,我真的烦那些上来就讲空道理的。什么插齿的运动原理,什么展成法的公式,这些东西翻教材就能看到,真正车间里的问题,从来都不是教材上写的那些。
你说你算半天展成运动的传动比,结果机床工作台间隙晃0.05mm,算得再准有啥用?