蹲在机床边摸了三小时,才懂镗削加工的硬骨头在哪
2026-10-19 13:14:58 作者:网编
分类:文章
刚从车间出来,工装裤膝盖上沾的乳化液还没干。
油味呛得人鼻子疼。
老王蹲在中捷6113镗床旁边,手里攥的千分尺测头刚蹭过刚加工完的孔壁,指腹上沾的冷却液顺着纹路往下滴。
差半丝。
他骂了句脏话。
旁边站的新来的徒弟攥着操作面板的手都攥出了汗——这是今天第三件废的坯料。
刀尖上的那半丝
很多人对镗削加工的认知,还停留在“把孔钻大一点”的阶段。
真不是。
镗削加工的核心,是对已经预制出来的孔做精度修正,不是从实心料上硬生生钻出孔来。钻孔是粗活,钻出来的孔壁歪不歪、圆不圆,全靠钻头的运气——尤其是钻深孔的时候,钻头稍微有点偏,出来的孔同轴度能差出去几十丝。
镗削就是来补这个漏的。
刀杆带着微调过的刀头,伸到预制孔里,一刀一刀走过去,把孔的圆度、圆柱度、同轴度修到要求的范围里。通常普通加工要求的精度是IT7到IT8,好的数控镗床做出来的,能稳在IT6以内——换算成普通人能懂的数,就是孔的尺寸误差能控制在头发丝直径的十分之一以内。
别觉得这数小。
发动机缸体上的曲轴孔,要是差了半丝,转起来的摩擦力能把曲轴的轴瓦磨得发热,开不了几万公里就得大修。
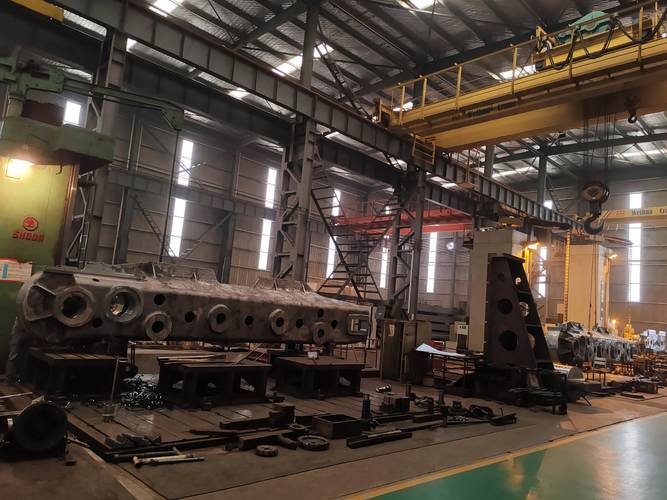 卧式镗床加工发动机缸体现场图
杆越长,越像走钢丝
这活最难的地方,从来不是调参数。
是刀杆。
你要加工的孔越深,刀杆就得伸得越长。就像你拿一根筷子伸到矿泉水瓶里刮瓶底的水,伸得越长,手稍微抖一下,筷子头就晃得厉害。
刀杆悬伸长度超过直径的10倍时,颤振概率会陡增。
上次给风电齿轮箱加工两个同轴的轴承孔,两个孔之间隔了一米四多,选的刀杆直径才100mm,悬伸快到1.5米。刚开始试切的时候转速调到80转,整个刀杆嗡嗡的响,声音大的整个车间都能听见,拿测振仪一测,振幅快0.1mm了——这要走完全程,出来的孔壁全是螺旋纹,半根十几万的铸钢坯料直接报废。
那天我们蹲在机床旁边调了俩小时,把转速降到42转,进给量压到每转0.12mm,又在刀杆中间加了个辅助支撑套,才把颤振压下去。
真的,那堆废钢料堆在墙角的时候,我连着三天啃外卖都没胃口。
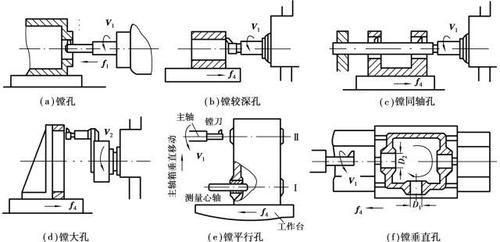 深孔镗削刀杆悬伸加工示意图
你天天用的东西,都沾着它的油味
别觉得这是车间里离你八丈远的活。
你开的车,变速箱里的阀板孔,是镗出来的;你家里的液压升降桌,里面的液压缸内壁,是镗出来的;甚至你平时用的单反相机,镜筒里的定位孔,也是小镗床加工出来的。
之前碰到个老车车主,说自己的车跑了二十万公里,发动机怠速抖得厉害,换了火花塞、机脚垫都没用。拆开来一测,曲轴孔的圆度差了三丝——就是当初镗缸的时候,留的精度余量不够,磨了二十万公里就超差了。
说起来也有意思,很多人觉得工业制造就是造大飞机、造火箭,其实你日常能接触到的所有带精密孔的东西,背后都有镗削加工的影子。
上次新来的徒弟,把切削液兑得太稀,加工出来的铝合金阀体孔边缘全是刀瘤,刮都刮不掉,害的后面钳工师傅拿着刮刀磨了俩小时,下班的时候脸都黑了。
说实话,这活真没什么玄乎的。
就是跟那半丝的误差死磕。
刚才老王把千分尺塞回工装口袋,拍了拍床身上沾的油泥,抬头跟徒弟说,下次调刀头的时候,别拿扳手拧那么死,留个一丝的余量,走第一刀的时候慢点开。
风从车间的大门吹进来,带着点切削液的味道。
机床的主轴还在嗡嗡转。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
蹲在机床边摸了三小时,才懂镗削加工的硬骨头在哪
文章链接:https://www.zystgy.cn/a/62289