以前这个车间的产量统计,全靠冲床旁边坐的王师傅——拿个磨得掉皮的小本子,冲一次画一道,遇到换料、换模具的间隙,就歪歪扭扭记两笔。班后把本子摊在班长的桌子上,几个人凑着数,数错了就从头来,吵到脸红脖子粗是常事。
现在王师傅不用画正字了。他面前的屏幕上,每台设备的转速、冲压次数、停机原因跳得清清楚楚,这背后跑的,就是大家常说的数据采集软件。
别把它当成装在电脑里的“抄表员”
很多人对这东西的印象,就是把设备上显示的数字抄下来,存进电脑里做个表格。
真不是。
去年碰到个长三角的加工厂,花了十几万上了套系统,最后还是安排个小姑娘,每两个小时绕着车间走一圈,把每台设备屏幕上的数抄到系统里。合着几十万的系统,就是个电子记事本?
说实话,真正能用的系统,核心根本不是做个好看的报表界面。它要搞定的第一件事,是把车间里那些“脾气各异”的设备信号,全部捋顺。
你去车间转一圈就知道,设备的年龄差能有二十年。2003年买的国产车床,接口是老掉牙的RS232;2019年进口的磨床,用的是工业以太网;冲床旁边的废料称重传感器,连个数字接口都没有,输出的就是0-10V的模拟电压,对应重量从0到2吨。更别说那些根本没联网的老设备,连个转速信号都要靠外接探头去测。
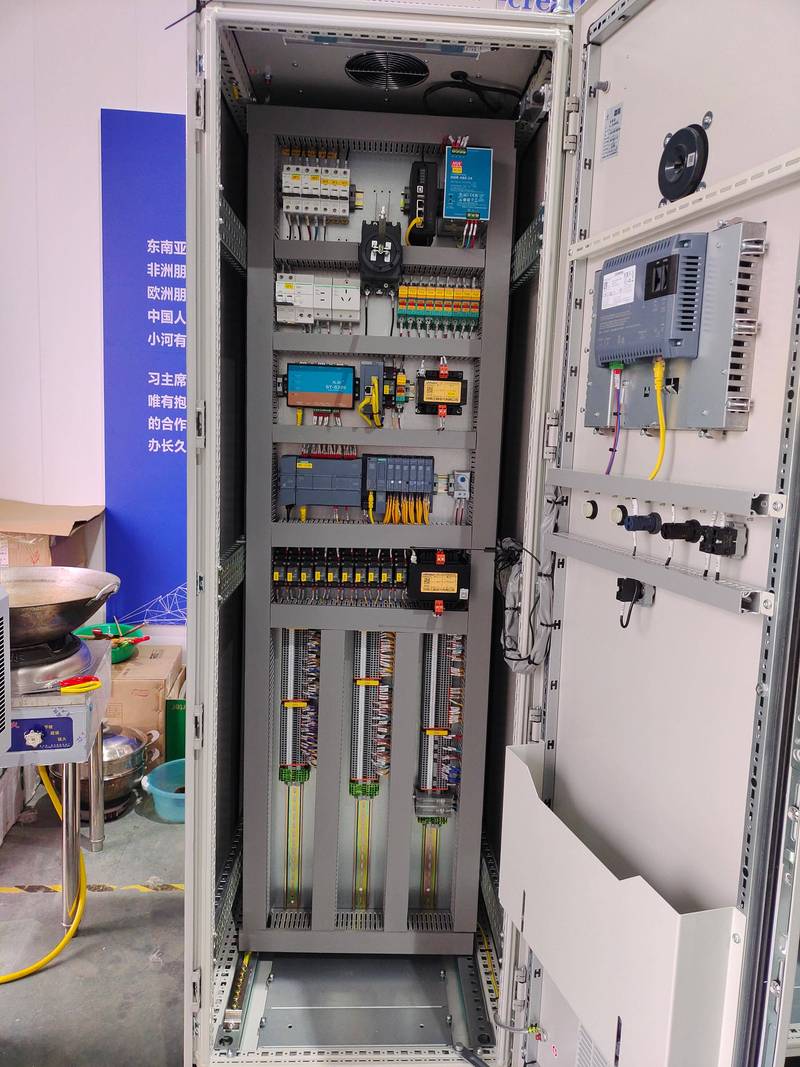
这时候最磨人的是什么?是干扰。
上次去调试一台老车床,软件采上来的转速数飘得离谱,一会儿报2900转,一会儿跳成3300转,跟实际转速差了快20%。蹲在机柜旁边查了俩小时,才发现接线被行车晃出来的铁屑磨破了皮,线芯搭在机柜的铁板上,杂波顺着线窜进采集模块,数能准才怪。
梅雨季的南方车间更糟。空气湿度能冲到90%,接线端子上凝的水珠能把信号挡得结结实实。你蹲在机柜旁边,蚊子叮得腿上全是包,盯着示波器上扭来扭去的杂波,真恨不得把那堆破线全剪了重接。
这些细节,是那些坐在写字楼里做界面的开发商永远不会告诉你的。采集链路的抗干扰能力,才是这套东西能不能用的核心,不是界面上的动态大屏有多炫酷。说真的,我见过太多把这套系统做成花架子的厂家,界面上的3D车间模型转得比真设备还溜,实际采的数错得离谱,最后厂里的人还是回到拿本子记数的老路上,那钱花得,听着都心疼。
最容易被坑的坑:不是数采不到,是数不准
太多厂上系统的时候,只盯着“能不能把数传到云平台”,根本不关心数的误差有多大。
举个例子。冲床的冲压计数,要是软件的反应速度慢个200毫秒,遇到快节奏的连冲工序,就会漏记。漏一次看起来没什么,一个班下来差个几十次,算出来的设备稼动率能差好几个百分点。最后老板拿着报表骂生产主管偷懒,那才叫冤。
什么叫数准?
不是屏幕上跳出来的数字跟设备面板上的一模一样就算完。比如设备的停机统计,你不能设备刚停下来3秒就记成停机——有时候就是操作工抬手擦个汗,伸手拿个扳手的间隙,要是把这种短停顿都算成停机,算出来的稼动率根本没法看。
这时候就得跟车间干了十几年的老师傅,蹲在机床旁边守个两三天,摸清楚每台设备的“脾气”,把阈值调得合适。比如转速降到额定值的10%以下,持续超过8秒,才算有效停机。
之前在苏州的一家紧固件厂,之前装的系统把所有3秒以上的停顿都算成停机,最后算出来的设备稼动率才58%。老板天天在早会上拍桌子,说大家上班摸鱼。后来我们蹲在车间守了三天,把停机阈值调到12秒,稼动率直接回到82%,跟老师傅们靠经验算出来的数差不到2个百分点。厂长当时拉着我去食堂吃了顿红烧肉,说早知道就不找之前那套花架子了。
别觉得这是小事。要是采上来的数不准,后面做的所有分析、排产、绩效核算,全是空中楼阁。你拿着错的数做决策,最后亏的是真金白银。
它离你我其实没那么远
总有人觉得,这数据采集软件就是工厂里的东西,跟普通人的日常八竿子打不着。
真不是。
你买的那台家用车的刹车盘,每一件在磨削加工的时候的温度、走刀速度、砂轮磨损量,都是靠这套系统采上来的。要是采的数有偏差,某一批次的刹车盘硬度不达标,装到车上,那可不是小问题。还有你早上在面包店买的吐司,烤炉的温度曲线要是采得不准,烤出来的面包要么外皮糊成炭,内里还没熟。
现在很多老厂的设备太旧,要接这套系统,就得额外加传感器。有的车间主任一听说要在设备的主轴上打孔装探头,就心疼得不行,生怕把用了十几年的老宝贝给搞坏了。其实真没那么夸张。之前给一台1998年的数控铣床装转速探头,打完孔试完,采上来的转速比设备原配的老系统测的还准。当时守了那台机床二十年的老师傅凑过来看,说这玩意儿比他听声音判断转速还靠谱。
上周从那个冲压车间出来的时候,风从大门吹进来,带着点切削液的淡味。王师傅现在不用拿小本子画正字了,他坐在中控室的椅子上,捧着个搪瓷缸子喝茶,哪个设备出问题了,屏幕弹个提醒,他拿对讲机喊一声就行。没人再因为数错产量,在班会上吵得面红耳赤。