刚跨进中远盛泰的精密装配车间,焊烟味还没飘到鼻子里,先被墙角那台盖着厚防尘布的方箱子绊了一下。
旁边的操作工笑,说你小心,这箱子里的东西,比你手里的MacBook贵三倍。
那不是柜子,是车间的“眼睛”
之前车间里量零件,全靠老师傅手里的游标卡尺、千分尺。卡一下,读个数,差个0.02mm,老师傅摆摆手说“不影响,装上去能凑合用”。
真凑合用?上次一批液压阀装上去,客户用了半个月就开始漏油,拆开来查,阀芯和阀孔的配合间隙超了0.03mm——就这么点距离,能让整个阀的寿命砍一半。
后来就进了这台三坐标测量机。
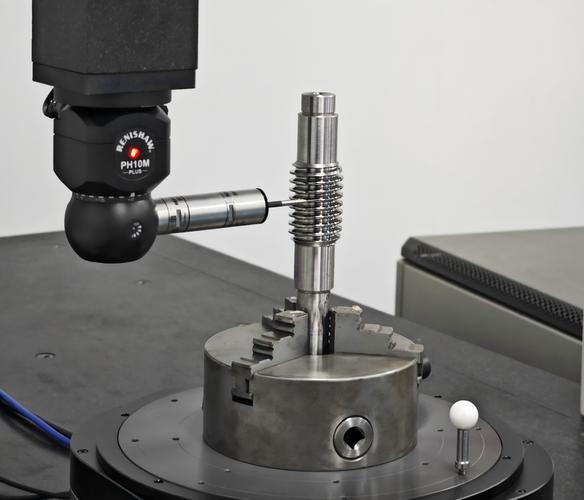
第一次见它工作我傻了。真的傻了。
没有卡尺卡来卡去的动作,一根细细的测头悬在半空,轻轻挨着零件的表面移,每碰一下,旁边的电脑屏幕上就跳出一个坐标点。曲面的弧度、孔的位置、平面的平整度,连零件表面那道肉眼根本看不见的加工刀痕,都能拆成成千上万个点算出来。
说起来好笑,之前第一次用这台设备的时候,我把零件放歪了0.5度,电脑直接跳出个红叉,提示“工件摆放超差”,我当时脸都红了——合着我一个干了三年的工艺员,还不如这台机器的眼睛尖。
工业计量的核心,从来不是“量个尺寸”这么简单——是把所有手工的、偶然的误差,钉死在一个可追溯的基准上。
你拿卡尺量出来的数,跟我拿同一把卡尺量出来的数,可能差个半丝。但如果这把卡尺本身是跟标准量块校准过的,那不管谁来量,出来的数都差不离。这就够了。
你手机里的震动感,源头在计量室
之前给国内一家手机厂做配套的线性马达零件,交了三批货,每批都被打回来。
说马达震起来有杂音,听着就闹心。
班组的人熬了两个通宵,换刀具、调机床参数、检查表面粗糙度,什么招都试了,装上去还是有杂音。最后找问题找到计量室——那套用来校准千分尺的标准量块,上次外校回来的时候,差了0.1微米。
0.1微米是什么概念?就是一根头发丝直径的几百分之一。
当时整个班组的人都蹲在计量室门口抽烟,谁都没说话。
说出来谁信?你躺在沙发上刷短视频时,手机贴在手腕上那点酥麻的震动感,源头是计量室里几十块擦得发亮的金属块。
很多人对计量的误解,到现在还停留在“买把好尺子”的阶段。不对。
尺子本身的准,是要往更高的基准溯源的。你家里的体重秤准不准,要跟国家计量院的基准对;车间里的卡尺准不准,要跟计量室的量块对;量块准不准,要往上一级的计量站对。一层一层往上追,链条上哪一环松了,误差就会顺着生产流往下滚。
之前有个刚毕业的实习生问,我们费这么大劲追几微米的误差,至于吗?
我给他看了上次那批退回来的马达。你要是拆开看,那点几微米的间隙,会让马达转起来的时候蹭到内壁,出来的震动就不是干脆的“哒”一下,是带点拖泥带水的杂音。你听着难受,下次就不想买这个牌子的手机了。
就这么简单。
那些看不见的误差,最后都落到你身上
干工业久了,你会发现所有你日常接触的东西,背后都有计量的影子。
你坐高铁,车轮和轨道的间隙要是差个几丝,跑起来就会晃,晃久了轨道的钢轨就会出现不规则的磨损,坐久了腰都酸。你家的空调压缩机,活塞和缸壁的间隙要是不对,用个两三年就开始嗡嗡响,吵得你夏天睡不着。你开的车,刹车盘的平整度要是超差,踩刹车的时候方向盘就抖。
这些事,没有一件是靠“老师傅的手感”能兜住的。
之前跟干了三十年计量的张师傅聊天,他说干这行久了,看什么都想在心里量一量。上次去菜市场买桃子,拿两个在手里掂掂,说这两个桃子的大小差得都够我们车间退一整批零件了。
当然现在也有难的地方。
之前做新能源汽车的电池壳,要求的平整度公差是1微米。之前的老计量设备根本测不准——你把零件放上去,设备本身的温度变个0.1度,金属热胀冷缩带来的误差都快赶上公差本身了。现在计量室里装了恒温空调,温度恒定在20度,连门都不能随便开,就怕带进来的风把温度吹变了。
有人说搞这么严是不是太较真了?
张师傅上次跟我说,他刚上班那会,车间里做的零件,公差能卡到0.1mm就算不错了。现在做新能源的零件,1微米的公差都嫌松。你不把计量的基准做牢,你做的零件就配不上现在的产品。
刚才张师傅又抱着一块量块往校准室走,擦得锃亮的金属块在走廊的灯光下反光。
车间里的机床还在转,切削液顺着溜槽往下流,没人刻意提“工业计量”这四个字。
但所有从机床里转出来的零件,最后都要过这道关。
差一点。
都不行。