上个月值大夜,凌晨两点多,热处理车间的张哥隔着电话喊得整层楼都能听见,说刚出一炉渗碳齿轮,硬度差了两个HRC,整批都卡在转运道上不敢往下走。
我抓着工具包就往车间跑。
掏出来的不是硬度计,是那台揣了三年、壳子上沾着切削液印子的温度校验仪。
别拿它当普通测温枪。
它根本不是你在五金店买的那种测温枪
很多人第一次见这玩意,以为是个屏幕大一点的测温枪,掏出来对着设备表面一扫就出数。真不是。
普通工业测温枪,对着炉壁扫一下给个读数,误差±2℃都算合格,本来就是个粗略参考的东西。但温度校验仪不一样,校准的核心逻辑从来不是”测温度”,而是”给标准”。
你想啊,产线上从热处理炉到反应釜,从杀菌锅到芯片焊线台,到处都装着温度传感器——K型热电偶、PT100热电阻,这些传感器天天泡在高温、油污、持续震动的环境里,时间久了读数飘一点太正常了。飘个0.5℃,对常温管道可能没影响,但对要求850℃渗碳的齿轮、要求120℃恒温杀菌的食品、要求精确控温的芯片焊头,这0.5℃的偏差可能直接导致整批产品报废。
那怎么知道这些传感器飘了?总不能凭经验拧调节旋钮吧?这时候温度校验仪就派上用场了。你把它的输出端接到传感器的接线端子上,给它输入一个经过溯源的精准温度信号——比如精准的850℃对应的热电势,再去看设备上的温度显示表对不对得上。差个0.1℃,就得调传感器的校准值,差得多了,直接换传感器。
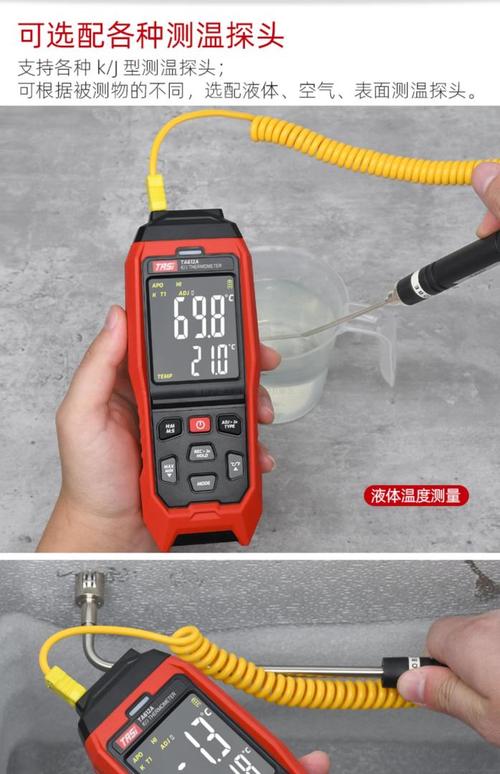
上次张哥那批齿轮出问题,就是炉温上的传感器飘了——实际炉温比显示的低了40℃,难怪渗碳层深度不够,硬度上不去。拿校验仪对着端子输了个850℃的标准信号,设备上的表还显示890℃,当场就把问题锁死了。
做这东西最熬人的,是那0.01℃的飘移
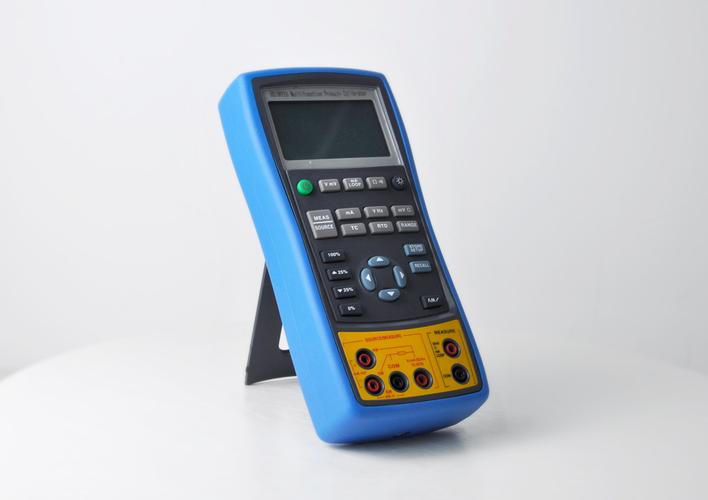
之前跟着计量组的师傅拆过一台老款的同类型校验仪,拆开机壳我才发现,这玩意的核心根本不是那块彩色屏幕,也不是那些花里胡哨的通讯接口,是电路板上那块指甲盖大的金属恒温块。
恒温块的温度稳定性,直接决定了整台校验仪的准头。
说起来简单,做起来难。你想啊,这台校验仪是要跟着一线工程师跑现场的——冬天在东北的露天车间里,环境温度能到零下二十度;夏天在南方的铁皮厂房里,机壳被太阳晒得能烫熟鸡蛋。它内部的基准源,不能跟着环境温度晃啊。
之前有个刚入职的小伙子,第一次拿校验仪去校传感器,刚从空调房拿出来就接上线读数,结果和之前的校准值差了1.2℃,翻来覆去查了俩小时,最后发现他把校验仪放在晒得发烫的铁皮柜上,机壳温度比内部基准块的工作温度高了快十度,整个基准源直接飘了。
这玩意娇贵得很。每次到现场,我都得先把它从怀里掏出来,放在阴凉通风的地方搁个五分钟,等它和现场温度完全一致了,再接线读数。哪怕这样,遇到温差特别大的天气,还得盯着屏幕上的温度值,等它稳在那个固定值上两三分钟不跳了,才敢把数记在工艺本上。
差0.01℃都不行。毕竟你拿它当标准去校产线上几十上百个传感器,自己的数飘一点,后面全跟着错。谁都担不起这个责。
很多人对它的误解,全是省出来的麻烦
干现场久了,见多了因为对这东西不上心吃的亏。
有人说,反正计量院每年都会上门给所有传感器做检定,产线上买校验仪不是多此一举?
真不是。计量院一年才来一次,中间这十一个月,传感器在高温震动里天天泡着,谁知道它哪天飘了?之前接触过一个做软罐头的生产线,杀菌锅的传感器整整八个月没做过自校,实际温度比显示值低了3℃,一批产品拉去做微生物检测,超标了,拉回来返工,光重新杀菌、换包装的成本就小两万。后来拿校验仪一测,那个传感器的读数整整飘了5℃,早就在失效边缘了。
还有人说,校验仪不就是个能显示温度的设备吗?买个最便宜的就行,省点采购经费。
这逻辑更离谱。你自己算啊,要是你手里的校验仪本身的误差就有0.5℃,你拿它去校那些要求控制精度在±0.2℃的传感器,这不就相当于拿个刻度不准的尺子去量精密零件?越校越错。之前在半导体封装车间见过,焊线台的温度控制要求是精确到±0.5℃,有次采购贪便宜买了台误差0.8℃的校验仪,把焊头温度校高了1℃,结果焊出来的金球把下面的铝垫压穿了,一整板芯片直接报废,损失够买二十台最好的校验仪。
说实话,这玩意拿在手里真没什么”高端设备”的样子。黑塑料壳,按键上的字磨得快看不清了,边角还有个磕出来的坑——是上次爬炉台的时候没拿稳掉地上砸的。但你在产线待久了就知道,这台破机器比很多新来的、对着PPT讲工艺的工程师靠谱。
你把线接好,等个三五分钟,它屏幕上跳出来的数,是真敢往工艺记录上签字的。
前几天整理工具包,我把那台校验仪拿出来擦屏幕,发现机壳上缠的透明胶都黄了——上次被叉车蹭了一下,裂了个缝,我舍不得换,就缠了两圈接着用。
有人问我,这东西真有那么重要?
我就给他指车间角落堆着的、因为温度偏差报废的那堆零件。
哪有什么值不值得。
你在产线上干过就懂,所有能帮你把返工率压下来的东西,都值。