之前我对这东西的印象,全是短视频里的夸张演示,直到蹲在设备旁边看了十分钟,才把之前的刻板印象全推翻。
不是“打印”,是一层一层焊出来的
很多人一提增材制造,就觉得跟办公室里打A4纸没区别,出个模型,一层一层往上堆就行。纯扯。
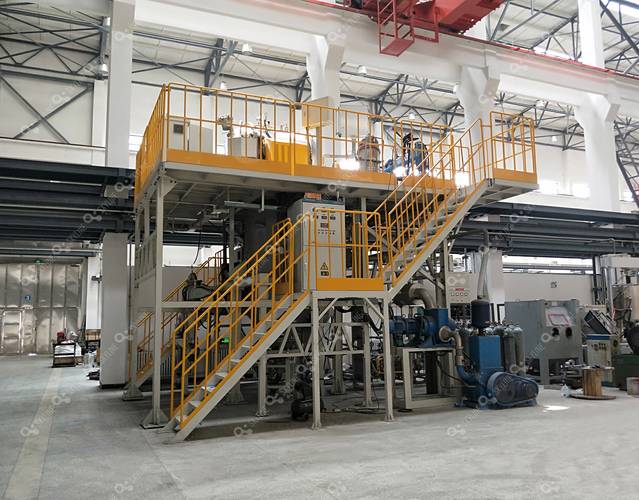
这东西的成型仓是个密封的金属腔体,里面充着满当当的氩气,连氧气含量都要压到千分之一以下——怕金属粉末烧起来。铺粉层厚通常在0.02到0.06毫米之间,比女生日常用的散粉饼还薄。铺粉刮刀沿着成型仓的导轨匀速走过去,薄得像夏日浮尘的金属粉末被刮得绝对平整,激光头沿着预先编好的路径高速扫过,扫到的粉层在千分之一秒的时间里升到熔点,瞬间熔成致密的冶金结合层,没被扫到的地方,还是松松散散的、能被指尖捻成细绒的粉末。
风一吹就飘。
我之前总觉得这技术没什么了不起,不就是堆料吗?直到师傅指给我看刚打完的一个空心结构——壁薄到1.2毫米,里面是交错的网格支撑,要是用传统的铸造或者铣削工艺,根本不可能做出来。之前为了做类似的结构,得把零件拆成十几个部件,分别加工完再焊到一起,有焊缝应力,重量还比一体成型的重了近四成。
难的从来不是堆料,是不让零件裂
刚入行的时候我以为,只要把路径编对,激光功率够,就能打出合格的零件。直到跟着师傅打坏了三个样件,才明白这里面的门道有多深。
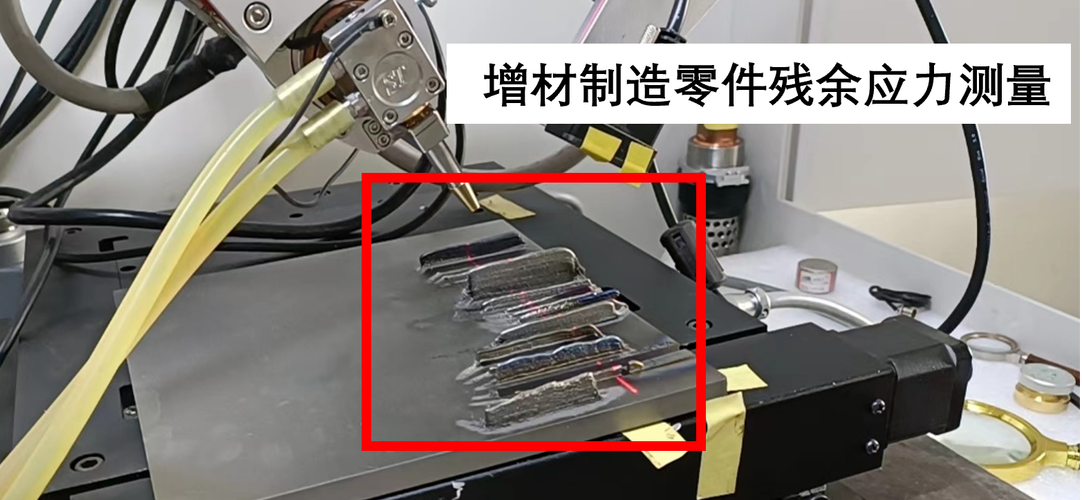
金属增材制造的最大隐性成本,是过程中攒下的热应力。激光扫过的地方瞬间升到一千多度,旁边没被扫到的粉末还在室温,一冷一热的拉扯力要是没提前抵消,等零件打完从基板上切下来,能歪到你量都量不准。上个月车间里打个航空发动机的燃油喷嘴,前两次打出来的件一切基板就裂,后来把基板预热到两百度,打完全件跟着炉温以每小时十度的速度慢慢降温,整整花了18个小时才出炉,尺寸误差才控制在0.1毫米以内。
还有个容易被忽略的坑:未完全熔化的粉末残留是最容易被忽略的质量隐患。要是激光功率不够,或者扫的速度太快,有些粉粒没完全熔透,就会在零件内部形成微小的气孔,放在地面上用根本看不出问题,一旦拿到高空或者高压的环境里,这些气孔就是疲劳断裂的起点。所以每打出来一个件,都要送去做工业CT扫描,把内部的结构全扫一遍,但凡有超过0.05毫米的气孔,直接报废。
说实话,我之前总觉得这技术是实验室里的花架子。直到看见那个喷嘴——之前用传统工艺做,要把五个零件焊到一起,焊缝位置在长期高温燃油的冲刷下,用个两三年就漏,现在一体打出来的件没有焊缝,重量还轻了三分之一,那一下是真觉得这东西有用。
不过话说回来,也别把这技术吹得太神。你要是做个简单的金属轴,用车床车,十几分钟就完事,成本是增材制造的十分之一都不到。增材真正擅长的,从来不是替代传统加工,而是做那些传统工艺根本碰不下来的复杂结构。
离普通人的日子,其实没那么远
很多人觉得增材制造是高大上的航天技术,跟普通人没关系。其实早就渗透到日常里了。
现在很多牙科的种植体,就是用医用钛粉增材打出来的。每个人的牙槽骨形状都不一样,之前用标准化的种植体,要么太松要么太紧,还要磨掉很多健康的骨头。现在对着口腔扫描的三维数据,直接按需打出贴合牙槽形状的种植体,表面做上多孔的粗糙处理,骨头能直接长到孔隙里,结合得比之前的光滑种植体牢得多。我上个月陪家里老人去种牙,跟医生聊了半天才知道,现在高端款的种植体,差不多三分之一都是用增材工艺做的,价格比标准化款贵了两千多,但骨结合的成功率高不少,算下来其实值。
当然这技术现在也有不少闹心的地方。金属粉末贵,一公斤医用钛粉差不多好几百块,要是打零件的时候出了缺陷,整公斤的粉连带着加工费全赔进去。还有人畅想以后家里摆个金属3D打印机,想造啥造啥,别想了——那东西要抽真空,充氩气,防金属粉末爆炸,噪音还大,你放家里,邻居能直接报警。
下班的时候我蹲在车间门口抽烟,看见师傅把刚检测完的喷嘴装到木箱子里,垫着防震的泡沫。旁边堆着的半桶用过的金属粉,过了细筛之后还能接着用。
哪有什么颠覆性的黑科技啊。
说白了就是把之前要从整块材料上削掉的冗余部分,一点一点攒上去,少浪费点料,多做点之前做不出来的东西。风卷着车间里的金属细粉吹到烟上,我掐了烟往厂门口走,下次再来,估计能看见他们打出来的更大的结构件。