上个月帮苏州一家液压件厂救了批急单。
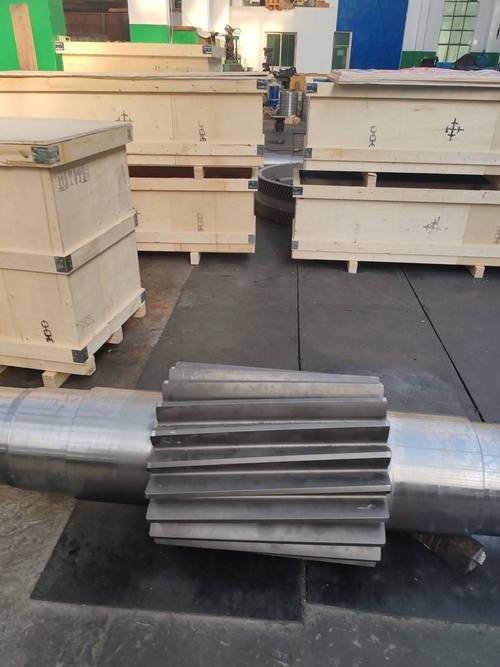
62个42CrMo的齿轮轴,渗氮处理完刚出炉还亮堂堂的,放了3天,端面整片掉皮。
车间主任蹲在炉边抽了半包烟,说这批货要赶在周五发去主机厂,晚一天赔两万。
我蹲下来用指甲刮了刮掉皮的位置,粉末簌簌往下掉——这根本不是渗氮层,就是浮在表面的疏松层,一蹭就碎。
你以为的渗氮,根本不是教科书写的那样
很多刚入行的年轻人,总把渗氮处理想成按按钮的活。照着工艺卡设好温度、时间、氨气流量,到点出炉就完事。
真的不是。
同样520℃的炉温,通一样流量的氨气,老法师做出来的零件,化合物层致密,渗层梯度平缓,装机用个五六年不会出问题;新手做出来的,看着表面亮得反光,其实脆得像酥皮,拿个小锤子轻轻一敲,表面就裂成网状。
那批齿轮轴的操作,为了抢4小时工期,直接把渗氮温度从520℃拉到560℃。想着温度高一点,氮原子渗得快,能早点出炉。结果倒好,高温下氮原子的扩散速度跟不上表面的化合速度,化合物层厚度直接冲到了45μm,脆得根本没法用。
旁边站着的操作工小伙子凑过来,憋了半天问。
问:渗氮层的化合物层越厚越好吗?
答:根本不是。通常要求化合物层厚度在10-20μm区间才是韧性最优的状态,超过30μm的话,哪怕你表面维氏硬度测到1000HV以上,装机用不了3个月,表面就会出现网状裂纹甚至掉块。这个数值是热处理行业通用的基准,随便翻本公开的热处理手册都能查到。
小伙子哦了一声,挠挠头说,之前一直觉得层越厚越耐用,原来搞反了。
最容易被忽略的前处理环节,能毁了整炉零件
我见过太多厂的操作,零件机加工完,只拿抹布沾点汽油擦一遍,就往料筐上摆。
真的,别不信。
上次那批掉皮的齿轮轴,除了温度拉高的问题,还有个关键的坑:机加工留下的乳化液残留在轴端的键槽凹槽里,擦的时候根本没注意到。进炉之后一加热,乳化液碳化形成一层疏松的碳质隔离层,氮原子根本渗不进基体,表面那层亮得晃眼的东西,就是浮在隔离层上面的疏松化合物层。
太亏了。
一炉零件光材料加加工成本就小十万,就因为擦零件那30秒没抠到凹槽里的残留,整炉直接报废。
旁边的检验员大姐做了12年检测,每次测硬度都卡着上限调工艺,她凑过来问。
问:我们每次测的表面硬度都在工艺范围内,为什么装机之后还是会出现早期磨损?
答:你测的是最表面的硬度,没测渗层的硬度梯度啊。很多厂为了赶周期,扩散阶段把温度提得很高,看着渗层总厚度够了,其实氮原子全堆在最表面那几微米,往里走硬度掉得比滑梯还快。通常要求从表面往芯部走0.1mm的位置,硬度不能低于550HV,不然你表面再硬,后续磨加工磨掉个0.05mm,整个零件的耐磨性能就跟没做过渗氮处理一样。
大姐一拍大腿,说上次客户退回来的那批活塞销,就是磨完之后测硬度不够,原来问题出在这。
炉内气氛的坑,老法师都要蹲在炉边盯半小时
说实话,渗氮处理这行,最邪门的不是参数不对,是你以为参数对了,其实炉子里的气氛早就乱了。
很多厂装完炉,通上氨气,把阀门拧到固定位置,就回办公室喝茶去了。等10个小时之后出炉,才发现有一半零件的渗层厚度连要求的一半都达不到。
为啥?氨气分解率不对啊。
💡 有个偷懒的小技巧:炉温升到400℃之前,把氨气流量稍微开大一点,保持炉内正压,别让外面的空气顺着排气管倒灌进去——倒灌一次,零件表面就会形成一层薄的氧化膜,氮原子根本渗不进去,整炉直接废一半。
我之前带的个徒弟,刚上手的时候图省事,装完炉就把氨气流量调到工艺值,没等炉温升到400℃就去吃饭了。回来一测分解率,直接飙到70%,出来的零件渗层薄得像层纸,急得满头汗,又不敢跟领导说,最后还是我帮他找了补渗的参数,才把那炉零件救回来。
❗ 别信什么印在纸上的万能工艺卡。每个炉子用个五六年,耐火材料的保温性能就会下降,实际炉温和仪表显示的温度能差个20-30℃,你照着手册上的参数设,根本不准。每个炉子的实际温差,你得自己用热电偶测个3次以上,把偏差值记在操作台上的小本子上,那才是真正能用的参数。
上周那个苏州的液压件厂给我发消息,说改了前处理的操作流程,每个零件上炉之前,必须用高压气枪把所有凹槽吹一遍,再用无水乙醇擦干净,渗氮温度严格卡着520℃上下浮动不超过5℃,最近做的三批齿轮轴,装到客户的液压泵上跑了两个月,一点掉皮的问题都没出。
其实哪有什么玄学啊。
渗氮处理的坑,全藏在那些你觉得“没必要”的细节里。