真的。
制造业的账,从来不是看单件原料的采购价,是看全链路的损耗啊。
粉末冶金做齿轮,到底省掉了哪些隐形损耗?
常规切削加工做钢制齿轮,从棒料锯切下料,到滚齿、铣齿、磨齿,整个流程下来,金属材料的利用率通常也就30%~40%,剩下的全是细得像面粉的铁屑。哪怕你把这些铁屑全回收重熔,来回折腾的电耗、运输、除杂成本,算下来根本剩不下多少。
我之前去浙江一家做粉末冶金的工厂参观,车间里干净得离谱,没有满地飞的铁屑,连地面的油污都少得可怜。他们的工艺逻辑跟传统切削完全反过来:把配好的合金钢粉末,在高精度模具里冷压到接近最终齿轮的形状,再进连续式烧结炉烧到粉末颗粒形成冶金结合,最后做个精整整形,成品出来的材料利用率能到95%以上——什么概念?你买100公斤的金属粉,最后能出95公斤的合格齿轮,剩下的5公斤还是可以直接回收到配料仓的边角粉,连废品都算不上。
问:那这么说粉末冶金的齿轮精度肯定不如切削加工的?
答:很多刚接触的人都会有这个刻板印象。💡 常规的粉末冶金齿轮,经过后续的渗碳淬火、整形工序,精度能达到GB/T 10095的7级,跟普通切削加工的中精度齿轮基本没差。要是做高密度的温压工艺,甚至能到6级精度,完全够汽车传动系统的使用要求。当然你要那种能当计量基准的超高精度齿轮,那确实得用磨削工艺,不过90%以上的民用汽车传动齿轮,根本到不了那个精度要求,纯属性能过剩。
说真的,好多做了十几年切削的老工艺工程师,打心底里瞧不上粉末冶金的零件,觉得是“粉压出来的假货”。真去现场看一次就会打脸——人家测的齿轮齿面硬度、接触疲劳强度,跟锻钢做的差不了多少,还没有切削加工留下的刀纹应力集中点,实际跑起来的啮合噪音反而更低。
别光看省料,这几个坑踩一次就亏到哭
吹得再好,粉末冶金也不是万能的。❗ 首先就是开模成本的门槛。你要是一年就做个几千件,那模具费摊下来,单件成本直接能飙到天上去。我见过有个做改装车小零件的客户,上来就要做2000个定制齿轮,一算模具费要12万,直接当场退单,转头就找了做切削加工的供应商。
问:那产量到多少的时候,用粉末冶金才划算?
答:行业里通常有个模糊的阈值,年需求量超过5万件的传动类零件,粉末冶金的综合成本优势才会完全显现出来。低于这个数,摊掉模具、粉末配比分摊、烧结炉开机的固定成本,根本没什么价格优势,甚至比切削加工还贵。还有个点很多人忽略——粉末冶金的零件不能做太大,通常单重超过2公斤的零件,模具的制造难度和压制成本会直线上升,要是你做个十几公斤的重载大齿轮,那趁早别考虑粉末冶金,老老实实上锻造切削。
还有个常见的认知误区:很多人觉得粉末冶金的零件孔隙多,不适合受大冲击的工况。没错,常规粉末冶金的孔隙率大概在10%~15%,如果是做那种突然受极大冲击力的零件,确实容易出问题。但现在的成熟工艺会对烧结后的零件做浸油处理,孔隙里储存的润滑油在受力的时候会形成连续的自润滑膜,反而比普通锻钢零件的耐磨性能好——比如汽车里的机油泵齿轮,十有八九都是粉末冶金做的,跑个十几万公里根本不用换,靠的就是这个自润滑的特性。
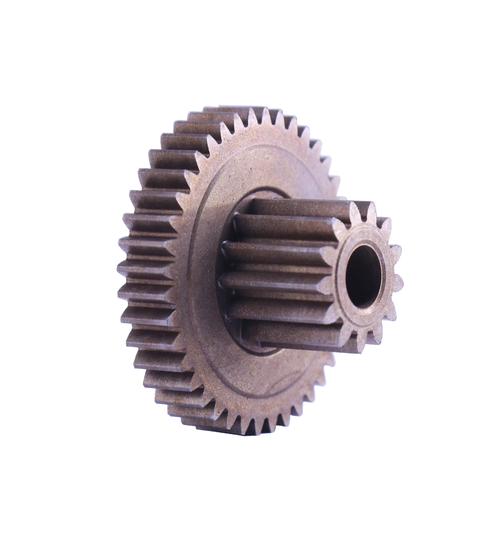
现在的粉末冶金,早就不是二十年前的老工艺了
之前大家对粉末冶金的印象,就是做那种低强度的黑黢黢含油轴承,精度差,只能用在设备里不重要的位置。这几年技术迭代的速度,真的超出很多人的想象。
比如现在的温压工艺,把金属粉末和模具一起加热到130~150度再压制,压出来的生坯密度能比常温压制的高0.3g/cm³,零件的抗拉强度直接提升30%以上。还有烧结后的热等静压处理,能把零件内部的孔隙率压到1%以下,做出来的零件跟锻钢的力学性能几乎没差。
去年我帮一家做新能源汽车驱动电机的厂算过零件成本,他们之前用切削加工做电机里的定铁芯定位套,单件材料成本23块,加工费18块,总共41块。换成粉末冶金做,零件材料加烧结、后处理的成本才19块,精度还能稳定控制在IT7级,最后算下来一年光这一个零件就省了近200万。
不过话说回来,也别神化粉末冶金。我见过不少小工厂,为了压成本,用回收的废粉甚至掺杂质的粉做零件,最后强度不够,装到车上跑了几千公里就断齿,最后赔的钱比省的成本多十倍。工艺再好,也架不住人偷工减料对吧。
选工艺,从来没有绝对的好坏。适合自己的批量、工况、成本预期的,就是最优解。