30秒把铝液压成车把手:压铸成型现场手记
2026-10-19 22:27:45 作者:网编
分类:文章
刚推开门,热浪裹着机油味砸过来。不是那种烤人的热,是带着金属余温的闷。脚边的地面还在震,是旁边3号机在打循环。
刚踩进车间脚边还在震
旁边3号机刚开模,机械手“咔哒”一下把个亮银色的铝件夹出来,扔到传送带上。算下来,从铝水怼进料筒到出件,28秒。旁边的师傅叼着烟,眼睛盯着模温表的数字,手里的喷壶还没放下——刚喷完脱模剂。
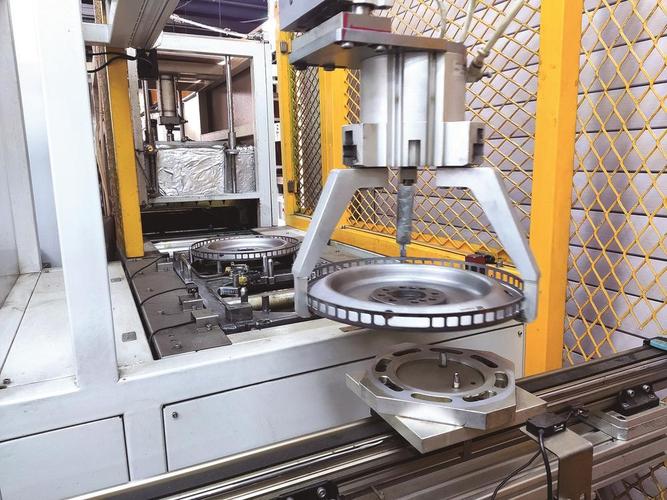 压铸车间3号机开模机械手取件现场
所谓压铸,根本不是“浇进去等凉”
之前好多来参观的外行,蹲在料筒旁边瞅半天,问是不是跟家里老人铸铝锅似的,把铝水倒模子里等硬了就行。
扯。
说实话,刚入行的时候我也跟那些外行一样,以为就是浇铝水,后来被师傅踹了一脚,才知道这行的水有多深。
压铸的核心是“压着充型”——熔融的铝硅合金温度大概在660到720摄氏度,被压射活塞以每秒十几米的速度怼进钢模的型腔里,全程不是靠重力往下流,是靠硬压,把每一丝型腔缝都给你填得严严实实。模温通常要卡在180到280摄氏度之间,低了,铝水进去还没填满就凉透,出的件表面有冷隔,摸起来像细裂纹,直接当废料扔;高了?那更糟,件粘在模子里,开模的时候撕得坑坑洼洼,修模师傅要拿着砂轮磨一下午,耽误的订单能把班长急得跳脚。
上次赶电动车配件的订单,模温机的温控探头松了没人发现,一上午出的800多件全是冷隔废品。班长蹲在废料堆旁边抽了三根烟,脸黑得像锅底下的灰。
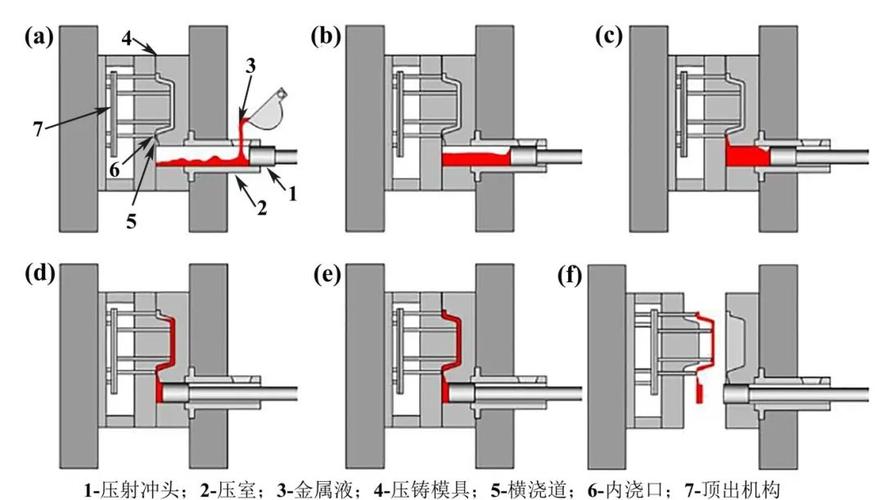 高压压铸铝液充型过程慢动作示意图
最容易踩坑的从来不是机器
好多人觉得压铸就是机器功率够大就行,错。脱模剂的喷涂量才是藏在细节里的魔鬼。喷少了,件粘模,开模就裂,有时候甚至会把半个件留在模子里,要人工敲半小时才能清出来;喷多了更麻烦,脱模剂在高温下瞬间气化,跑不出去的气就会在件内部形成细小的气孔,你看着表面亮得像抛光过的镜子,一钻孔加工,里面全是小窟窿,直接报废。
质检的师傅现在也不靠手摸眼看,每100件抽3件扔到X光机里扫,有经验的老技师看片子,一眼就能揪出藏在壁厚里的小气孔——那东西跟脸上的黑头似的,不凑近根本发现不了。
说起来你平时见的好多东西,其实都是这么压出来的。电动车的车架接头,汽车的变速箱壳体,还有你手里那个沉甸甸的铝合金手电筒外壳,没有焊缝,强度比拼焊的高不少,成本还低。
傍晚下班的时候,车间的灯一盏盏亮起来,传送带上的铝件还带着余温,被堆到周转筐里。再过两天,这些还带着机油味的亮银色零件,就会被运到组装厂,变成你日常能摸到的东西。没人会注意到那28秒里,高温铝液被高压压成固体的过程。但这就是车间的日常。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
30秒把铝液压成车把手:压铸成型现场手记
文章链接:https://www.zystgy.cn/a/62310