锯片崩齿、切面斜?先别怪合金,基体的“腰力”才是隐形杀手
张力到底是什么鬼?为什么它比齿形还难搞
锯片基体通常用65Mn、50CrV4、75Cr1这类弹簧钢。但材料只是入场券。真正拉开差距的,是热处理之后的辊压张力调整。 什么叫张力?简单说,就是让锯片内部产生一圈一圈的预置应力。外缘要有一定的周向压应力,中心区域也不能太松。没有这个应力场,锯片一转起来,离心力就会把它往外扯。外缘线速度最高,你算算,500mm的锯片,3000rpm,外缘线速度大约78m/s。这个速度下,基体稍微松一点,就会像波浪一样抖动。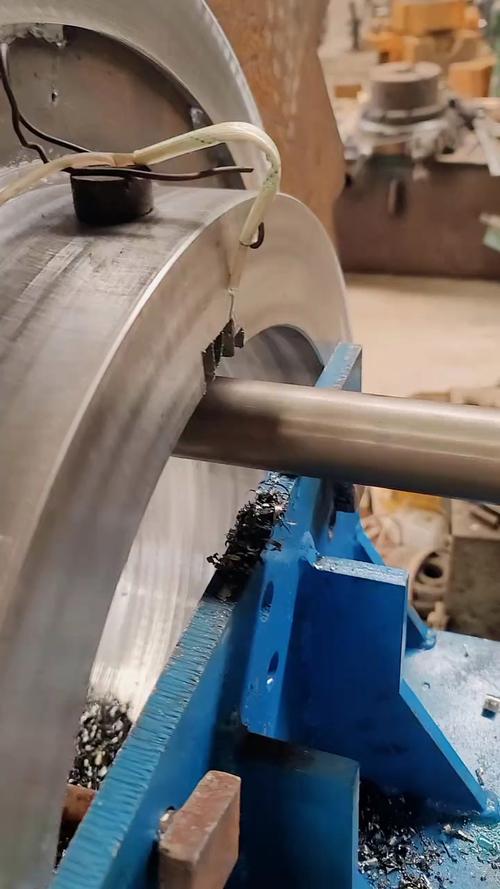
动平衡不是“转起来不抖”那么简单
有人把动平衡和张力混为一谈。不是一回事。动平衡解决的是质量偏心,张力解决的是刚度分布。 动平衡等级,通常参考ISO 1940。工业锯片一般要求G6.3,高速精切锯片会做到G2.5。但动平衡做得好,不等于切割质量好。为什么?因为动平衡只是在特定转速下测的。你实际切削时,切削热、离心力、进给力全在变。张力不均的锯片,在这些动态载荷下会失稳。 问:我的锯片做了动平衡,为什么切出来还是斜? 答:先别急着怀疑锯片。查法兰盘平面度——通常要求0.02mm以内。再查主轴垂直度。如果这些都合格,端面跳动也合格,但切斜,大概率是基体张力区域不对称。这种问题,动平衡机测不出来。齿形?那是在基体靠谱之后才谈的事
我见过太多工厂,花大价钱买进口合金齿,却用着张力一塌糊涂的基体。齿形当然重要,前角、后角、齿室容积,都影响排屑和切削力。但基体不行,齿再好也是白搭。 💡 一个简单判断:如果锯片切到一半突然尖叫,然后崩齿,十有八九是张力不足导致锯片失稳,齿尖承受了额外冲击。
现场那些坑:法兰盘、转速、冷却

材料与热处理:看不见的底子
