凌晨两点,车间里还有台加工中心在跑。主轴声音像含着一口沙子。操作工把门拉开一条缝,冷却液的白雾扑出来,带着一点酸味。他伸手背碰了碰刀柄——烫。不是正常的热。是刀具和材料在较劲,铁屑颜色发蓝,卷得像小弹簧。这时候你再去看那把铣刀,会发现它根本不是“一把刀”那么简单。
它躺在刀库里像一根带槽的钉子。装到主轴上,转起来,侧刃和端刃一起啃金属。啃得顺,表面像镜子。啃不顺,机床跟着抖。
刀尖没你想的那么硬

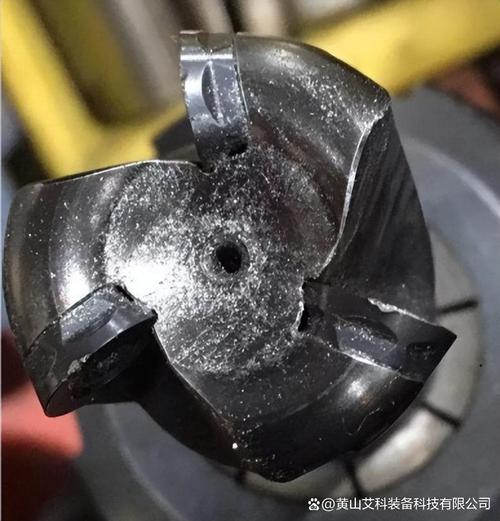
有人以为铣刀越硬越好。硬质合金确实硬,通常比高速钢硬得多。但硬了也脆。你拿它去断续切削,刀尖碰个硬点,啪,崩一块。很小,小到肉眼要侧光看。可那一个小缺口,会在工件表面留下划痕。更烦的是,它继续切,缺口越崩越大。老师傅说,刀不是磨坏的,是崩坏的。对。磨耗还能撑,崩刃直接报废。
涂层也不是护身符。TiAlN、AlTiN这些涂层能降摩擦、耐热,可基体不行,涂层就像薄冰。一压就碎。铣刀材料有高速钢、硬质合金、陶瓷、CBN、金刚石。通常按工件选。铝件用锋利刃口,大前角,涂层别太厚。钢件用韧性好的牌号,耐热涂层。不锈钢黏,容易积屑瘤。钛合金导热差,热量往刀刃上跑。这些是常识,但现场经常搞反。
磨槽那道工序,声音会变
铣刀怎么做?从一根硬质合金棒料开始。切段。磨外圆。然后磨螺旋槽。这是关键。砂轮往棒料上切,五轴工具磨床联动,砂轮慢慢摆。声音从尖锐变闷,再变尖锐。操作员盯着冷却油,油柱不能断。断了,槽面烧。烧过的刀,看起来黑一点点,用起来寿命掉得厉害。
开完槽,磨周刃、端刃。刃口要锋利,但不能有毛刺。毛刺在显微镜下像倒伏的麦子。倒伏的刃口切削时会把热量憋在刀尖。然后是涂层。PVD炉子里,刀具挂在夹具上转。炉门关上,抽真空,通气体,轰。几小时后出来,颜色变金黄或紫黑。不是好看,是耐磨。最后检测。跳动、直径、螺旋角、刃口钝化。别小看钝化。太锋利反而崩。要磨出一个小圆角,通常几微米到十几微米,具体看刀具样本。

跳动两丝,寿命差一半

现场很要命的不是刀具本身,是装夹。刀柄锥面有灰,主轴锥孔有伤,拉钉没拧紧。铣刀转起来,端刃跳动大。你以为是刀不行。其实是刀柄没贴严。跳动两丝——0.02毫米,听起来小。对铣刀来说已经很大。每个刃吃刀量不一样,有的刃干活,有的刃看戏。干活的那个很快磨钝,然后崩。表面粗糙度也差。
还有动平衡。长刃铣刀,转速一高,振动上来。机床响,工件有振纹。这时候降转速?不一定。有时候得换短刃,或者换不等距螺旋槽的刀。不等距就是为了打散振动频率。说白了,让刀别一起唱歌。
别把铣刀当钻头使

常见误解一堆。有人把立铣刀直接往下扎,当钻头用。端刃中心没有切削能力,或者能力很弱,你硬扎,刀尖烧红。要下刀,得螺旋下刀,或者预钻。还有人觉得转速越高越好。转速高,线速度高,刀具耐磨?不一定。线速度超了,涂层失效,刃口塑性变形。低了,效率差,还容易积屑瘤。
冷却也是。有人怕费冷却液,开得小。钢件还好,铝件、钛件,冷却不到位,铁屑粘刀。粘刀不是小事,它会把刃口一点点撕掉。再说一遍:铣刀不是万能钥匙。铝、钢、不锈钢、钛、淬火钢,对应不同槽型、涂层、刃数。拿一把刀切所有材料,结果就是所有材料都切不好。
现在车间里越来越多的整体硬质合金铣刀,带内冷孔。冷却液从刀尖喷出来,压力高,铁屑冲走。还有可换头铣刀,刀头坏了换头,刀柄留着。省时间。再往前走,刀具里埋传感器?监测温度、振动?实验室有,车间还没那么普遍。对普通人来说,这些变化藏在手机中框、汽车发动机、模具花纹里。你摸不到铣刀,但你用的东西,很多都被它走过一遍。下一次听到加工中心嗡嗡响,别只觉得吵。那是刀刃在啃金属,一刀一刀,把毛坯啃成你要的形状。