车间里最常听到的抱怨是什么?“这把刀又崩了,涂层不行。”供应商第二天拎着样本过来,推荐一款新涂层。试了,还是崩。问题真在涂层吗?未必。
干钛合金、高温合金、淬硬钢,工业刀具的失效模式差别巨大。涂层只是表面那几微米,真正决定寿命的,是基体、几何角度、切削参数、冷却方式凑在一起的结果。涂层选错,等于给发烧的人贴退热贴——治标都算不上。
先分清:崩刃和月牙洼磨损,完全两回事
崩刃是机械冲击导致的。刀刃局部掉块,呈贝壳状断口。月牙洼磨损是化学扩散磨损,发生在前面刀面,离切削刃有一段距离。前者怕冲击,后者怕高温。你把抗高温氧化的AlCrN涂层拿去断续切削,照样崩。反过来,用韧性好的TiAlN去干连续高速切削,月牙洼会发展得飞快。
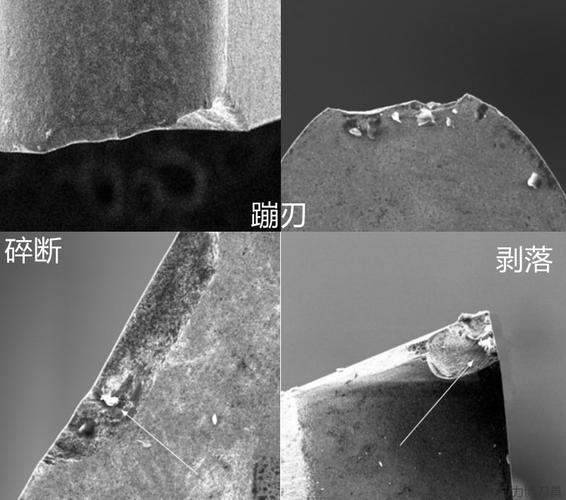
有个经验:铁屑颜色发蓝、发紫,说明切削温度太高,月牙洼磨损是主要矛盾。铁屑颜色银亮但刀具突然崩,说明冲击载荷太大,考虑降低每齿进给或者换更韧的基体。❗ 别拿一把刀去试所有工况,试错成本比你想象的高。
常见涂层的脾气,得摸清楚

- TiAlN:通用性好,抗氧化温度大约在800°C。适合钢件、不锈钢的干式或微量润滑加工。但别拿它去干高硬度材料,红硬性不够。
- AlCrN:抗氧化温度更高,通常能到1100°C左右。适合高速干切、硬铣。韧性比TiAlN略差,断续切削要小心。
- TiCN:耐磨性好,但耐高温不行。适合中低速、要求尺寸精度的场合,比如铰刀、丝锥。
- DLC:摩擦系数低,适合铝合金、铜合金。干切削铝件时粘刀能明显改善。但DLC怕铁,加工钢件会快速失效。
不过话说回来,涂层厚度也不是越厚越好。太厚了,涂层内部残余应力大,容易剥落。通常PVD涂层厚度在2-5微米,CVD可以到10微米以上,但CVD温度高,会影响基体硬度。💡 选涂层前,先问供应商要一份截面金相照片,看看涂层结合力。
问:我的加工中心主要干45号钢,偶尔干铸铁,选什么涂层?答:优先考虑TiAlN或者AlTiN。45号钢连续切削为主,TiAlN够用。如果铸铁件有硬皮,冲击大,可以选AlCrN,但进给别太猛。预算有限的话,TiCN也能凑合,但线速度要降下来。
刀具跳动:那个被忽略的寿命杀手
很多人换刀具、换涂层,却从来不测跳动。主轴跳动、刀柄跳动、刀具本身跳动,三者叠加。跳动大的时候,只有一个刃在干活,其他刃在划水。磨损速度不是线性增加,而是指数级恶化。
实测数据?通常跳动每增加10微米,刀具寿命可能下降20%到30%。具体数值要看工况,可以自己用百分表打一下。贵的不一定是好的,刀柄锥面干净、拉钉扭矩到位,很多时候比换涂层管用。

还有个坑:热缩刀柄和液压刀柄,夹持力不一样。热缩刀柄刚性好,但拆装麻烦。液压刀柄减振好,但夹持范围窄。高精度加工,别用弹簧夹头凑合。嗯,这个我踩过坑。
冷却方式,别不当回事

干切、微量润滑、高压内冷,对刀具寿命影响极大。钛合金加工,高压内冷能直接冲走切屑,防止二次切削。但压力不够,反而让切屑堆积在刃口。通常内冷压力建议在30bar以上,具体看刀具和机床。别信那些“干切涂层”的万能说法,涂层只能解决一部分问题。
问:为什么同样的刀具,别人用寿命长,我用就短?答:先别怀疑刀具。检查三点:刀具跳动、切削参数、冷却方式。这三样占寿命影响的七成以上。涂层只占一小部分。把这三样调好,再考虑换涂层。
最后一点,刀具失效别急着扔。用放大镜看看磨损形貌。后刀面均匀磨损,说明参数合理,寿命到了。崩刃、剥落、热裂纹,是不同的问题。拍张照,发给刀具供应商的技术工程师,比在电话里描述半天管用。✅ 这个习惯能帮你省下不少冤枉钱。
不是结尾的结尾

工业刀具这东西,没有万能解。别人说好的涂层,到你机床上可能就水土不服。多试、多看、多测。别只盯着价格标签。一把刀便宜二十块,寿命短一半,账算不过来。