孔口那一丝,能把人逼疯
车间里最怕的不是大切削,是最后那几微米。钻头把孔打出来,镗刀把位置找回来,铰刀才慢吞吞进去,把孔壁刮亮。它不像铣刀那么张扬。转速低,进给也不猛。可你要小看它,孔就给你脸色看。

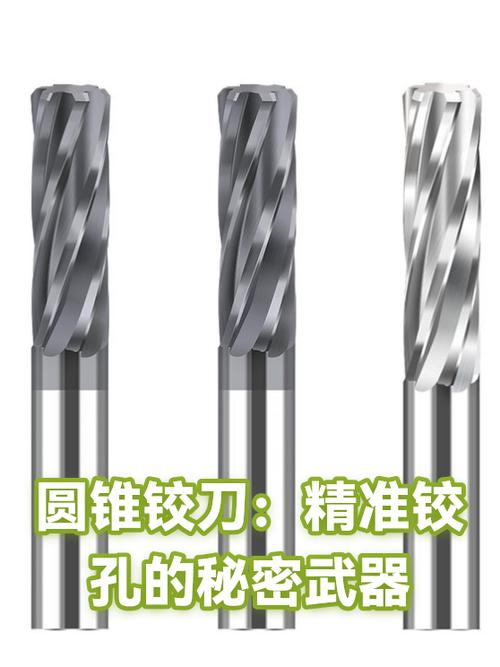
铰刀是什么?一根多刃的修光工具。圆柱形,有直槽,也有螺旋槽。刃口很多,沿着圆周排布。切削部分负责切掉预留余量,校准部分负责导向和挤压修光。手用的尾巴方方的,机用的夹在刀柄里。可调式、可胀式、硬质合金镶齿……花样多得很。说白了,它不是拿来开孔的,是拿来给孔收尾的。
它的工作窗口很窄。 留多了,刃口啃不动,颤;留少了,前道工序的划痕去不掉。现场老师傅会摸铁屑。铰出来的屑不是长条,是细末和碎片。有些材料还会挤出一层亮皮。那层亮皮,有时是好事,有时骗人——表面看着亮,实际冷作硬化,孔径收不回来。
切得少,挤得多
铰削的机理,跟钻削不是一回事。钻头是往下扎,铰刀是贴着孔壁走。每个齿切得极薄,同时有刮、有挤、有修光。校准部分的刃带,就像轨道。它一边定心,一边摩擦。摩擦太大,孔发热,缩;摩擦太小,导向虚,孔容易多边。
刃带宽度、倒锥、齿距、容屑槽,这几样最要命。 刃带太宽,挤;太窄,晃。倒锥装反了,直接拉伤。齿距不等分,有时是为了防颤,可做不好反而更颤。容屑槽浅了,屑堵在里面,孔壁就划出螺旋纹。你看着是刀的问题,其实可能是排屑。
做一把铰刀,不是磨根铁棍
从棒料到成品,路径不短。高速钢、硬质合金,先下料,车外圆,铣槽,热处理,磨外圆,磨刃,研磨校准齿,有些还要涂层。硬质合金的还得压坯、烧结,或者买精磨棒再加工。每一步都可能留坑。
热处理变形最烦。长径比大的铰刀,一淬火就弯。弯了再磨?余量不够,磨不出来。磨出来也同心度差。跳动一上来,铰出的孔就大。还有刃口。太锋利,崩;不够锋利,挤。尤其小直径铰刀,去毛刺都要轻手轻脚。
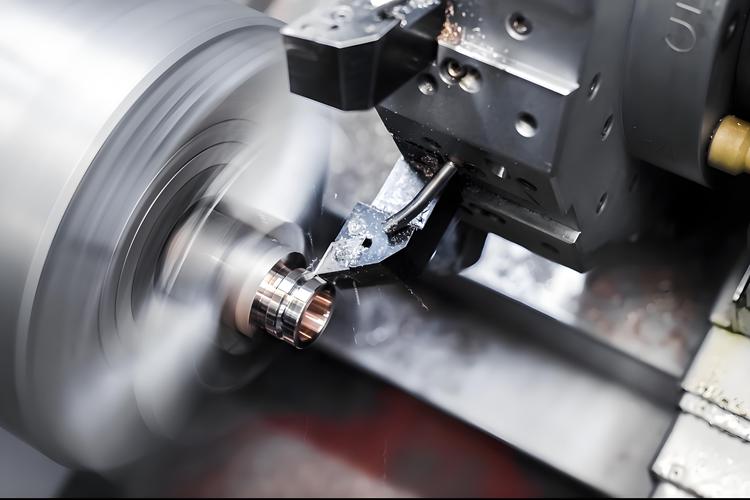
检测也不省心。外径千分尺量刃带,投影仪看角度,跳动表打同轴。可装到机床上,一夹一顶,跳动又变了。刀柄、夹头、主轴,任何一个环节有脏东西,都算在铰刀头上。它冤不冤?有点冤。但现场不管这个,孔不好就是刀不好。
它管精度,不管位置
这里有个大误会。很多人以为孔歪了,拿铰刀修一修就行。铰刀不是干这个的。它跟着底孔走。底孔偏了,铰刀也偏。它能把孔径修准,把粗糙度降下来,但很难纠位置度。要位置,先镗,或者用浮动铰刀?浮动也只是补偿一点。
还有人说铰刀能代替镗孔。分情况。小孔、批量、精度要求高,铰刀确实快。大孔、断续孔、余量不均,镗刀更稳。铰刀适合余量均匀的孔。你拿它去啃铸造黑皮,刃口崩得比谁都快。
润滑也别糊弄。铰削速度低,可摩擦一点不小。尤其不锈钢、高温合金,冷却润滑跟不上,刃带立刻粘屑。粘一下,孔壁就拉一道。然后你拿砂纸蹭?蹭完孔径又不对了。
现场那些翻车姿势
孔径大了。为什么?跳动大、刃带太宽、余量太大、进给太快、切削液不对,都可能。也可能是机床主轴热了。反正原因排一溜,先别骂刀。
孔口喇叭。铰刀进去的时候歪了。手铰最容易出现。机铰也有,尤其浮动没调好。入口倒角没做,刃口咬着毛刺就偏。
多边孔。听上去玄乎,其实常见。铰刀齿数少、导向差、夹持松,切削时刀在孔里弹钢琴。出来的孔不是圆,是波浪。测量时千分尺卡几个方向,尺寸不一样。
表面有螺旋纹。螺旋槽铰刀排屑好,但刃口有毛刺,或者进给和转速匹配不好,就会留下痕迹。直槽铰刀呢,排屑差,容易堵。直槽适合通孔、脆性材料?也得看。别一刀切。
手用、机用,别拿错

手用铰刀尾巴是方的,方便扳手拧。切削锥长,导向好,转速想快也快不了。机用铰刀短,刚性好,适合机床夹持。拿手用铰刀上钻床?也不是绝对不行,但夹持和转速得小心。拿机用铰刀手铰?费劲,还容易崩。
可调式铰刀挺有意思。直径能微调,修修磨损。可调范围有限,别指望从十调到十二。可胀式也类似。现场用它们救急可以,做高精度批量,还是固定尺寸的稳。
未来的铰刀,可能不那么老实

硬质合金、PCD、CBN,这些材料让铰刀更耐磨。内冷孔直接喷到刃口,排屑和冷却一起解决。涂层也在变,类金刚石、氮化铝钛?不同材料配不同涂层,没有万能药。
还有智能刀柄。力、扭矩、振动,实时看。刀具磨损到一定程度,机床自己换刀。这听着远,其实有些产线已经在用。机器人铰孔?加浮动主轴,能补一点位置偏差。超声振动铰削?实验和特定场景有,不是遍地开花。
但说到底,铰刀还是个精修工具。它不负责把孔从无到有,只负责把孔从差不多推到能用。对吧?听着不高级,可装配线上那根销子能不能顺滑进去,往往就看这一刀。
所以下次孔超差,先看底孔、夹具、冷却,再摸铰刀刃带。别急着换刀。换刀不一定好,可能只是把问题藏起来了。