刚进机加工车间的门,焊烟净化器的嗡嗡声裹着切削液的凉味扑脸。张师傅攥着个皱巴巴的A4纸往我手里塞,说你别盯着那台五轴联动机床看了,真正值钱的东西在这纸上。
真的。那台机床刚买的时候大家都围着转,觉得能加工复杂曲面就了不起,结果用了半年才发现,要是工序排不对,再好的机床也出不了合格件。
别拿工序清单当工艺流程设计
很多人刚接触的时候,觉得工艺流程设计不就是把车、铣、刨、磨的顺序排好,标上设备型号就行?太天真。
上次有个刚毕业的小年轻,对着三维模型把销轴的加工步骤排得整整齐齐,连每一步的进给量都标得清清楚楚,看着挑不出一点错。结果一批45号钢的销轴,磨完外圆放进零件筐,静置三天后测量,外圆的圆度直接超了三丝,整批件全部返磨,搭进去的人工和材料成本快两万。他蹲在废品堆旁边抠脑袋,想不通哪错了。
错就错在,他忘了毛坯从钢厂出来的时候,内部带着没释放的残余内应力。要是车完外圆直接磨,应力在放置过程中慢慢释放,工件自然就弯了。正确的流程里,必须在粗加工和精加工之间插一道去应力退火的工序,这步没有技术含量,甚至有点费时间,但省了这步,后面全是麻烦。
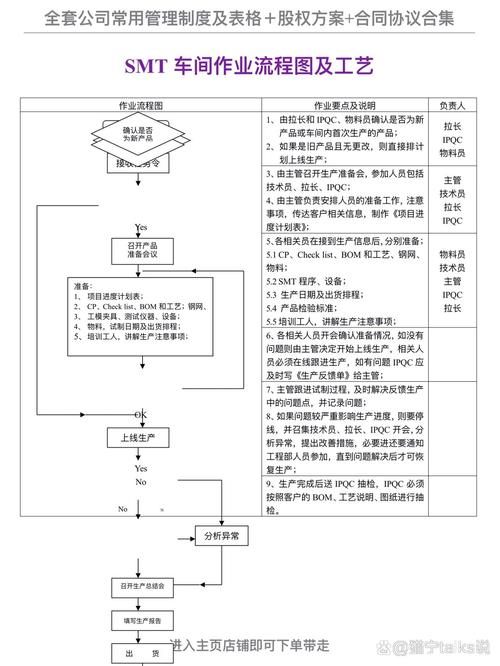
张师傅蹲在地上用粉笔划了个流程箭头,说你看,粗车、去应力、半精车、磨外圆,每一步的顺序错一点,后面的成本就翻着涨。你要是把去应力放在磨完外圆之后,那磨出来的精度直接白费,跟没做一样。
藏在公差缝隙里的取舍
很多人对工艺流程设计的第二个误解,就是觉得精度越高越好。
哪有那么好的事。
就拿刚才的销轴来说,用在挖掘机的动臂铰点上,承受的是反复的冲击载荷,外圆的圆跳动要求通常是两丝,也就是0.02毫米。你要是硬把精度提到半丝,磨床的进给量得压到多小?本来一小时能出30件,现在只能出8件,车间的电费、人工成本算下来,一件的成本翻三倍,客户根本不会为这多余的精度买单。
反过来,要是这根销轴只是用来串普通货架的层板,那你把精度定到两丝就是纯浪费,甚至可以省掉磨外圆的工序,直接车到尺寸就行,成本能降一半还多。这里的分寸,就是工艺流程设计里特别磨人的部分——你得对着产品的使用场景,把每一步的公差要求卡得刚刚好,不浪费,也不凑活。

张师傅伸手摸了摸筐里刚磨完的销轴,指腹蹭过亮得能照出人影的外圆,说这东西的公差,差一丝都可能漏过不合格品,多一丝都是白扔钱。做了三十年工艺,他特别烦那种上来就把公差卡到最高的设计,说白了就是懒,根本没去算过实际的使用需求。
书本上不会写的现场细节

说实话,那些从校招进来的工程师,刚进车间的时候总容易犯一个错:拿着手册上的标准参数往现场套,根本不管车间的实际情况。
比如车间那台用了十二年的普通车床,加工45号钢的时候,主轴转数超过1200转就会带着刀架震,你排工序的时候硬要把转数设成1500,那出来的表面粗糙度根本达不到要求,师傅还得反复调整,效率掉一半。
还有车间下料的锯片,刚换的新锯片切出来的端面垂直度好,就可以省一道平端面的工序;要是那锯片已经磨过三次,切出来的端面歪歪扭扭,你就得在流程里加上平端面,不然师傅装夹的时候找正要花十分钟,一天下来少出几十件活。
这些东西,没有哪本工艺手册会写。你得在车间蹲够时间,跟师傅聊够天,知道哪台机床的脾气,哪个工位的操作习惯,甚至知道哪个班组的师傅手劲大,装夹的时候容易夹偏,才能排出真正能落地的流程。
上次有个工程师排的工序,要求师傅装夹的时候找正误差不超过0.5丝,结果那台老车床的三爪卡盘都松了快十年,师傅找正花了二十分钟,脸都黑了,最后找那工程师吵架,闹到车间主任那。你说这是谁的错?
其实说来说去,工艺流程设计从来不是什么坐在办公室里对着模型拍脑袋的事。你平时用的水龙头阀芯,开的车的刹车盘,甚至手机中框的边缘倒角,背后都有这些藏在车间里的取舍。好的流程设计,就是让你买的东西既好用,又不会贵得离谱——毕竟,所有的成本,最后都会算到产品的价格里,摊到每个消费者头上。
下班的时候张师傅把那皱巴巴的A4纸塞回工具柜,锁门的时候跟我说,别觉得这东西高深。你不在车间摸过几台机床,见过几批因为流程错了报废的零件,根本做不出能用的流程。风从车间大门吹进来,带着点切削液的淡味,地上的粉笔线还留着,是上午划的工序走向。