车间摸了三个月才懂的工业优化:从来不是PPT上的高大上概念
2026-10-31 16:50:48 作者:网编
分类:文章
刚从三车间出来,满裤腿的切削液印子,鞋上还沾了点刚掉下来的铝屑。
上个月跟着工艺组蹲现场,之前总觉得工业优化是那种要拉个几百人的项目组,上一堆传感器,算一堆复杂模型才能搞的事。待了一周才发现,根本不是那么回事。
别拿工业优化当PPT上的热词
刚去的第一天,就撞见管传送带的老周蹲在地上,拿个扳手拧滚筒上的张紧螺栓。我当时还凑上去问,是不是设备出故障了要大修。
老周头都没抬。
说之前这条线每小时卡三次,每次卡了就得停线清物料,算下来一天要浪费快四十分钟。他摸了快一周,发现就是传送带跑久了松了,之前的维护记录里,张紧度的调整值是十年前的老标准,传送带换了三茬,参数从来没改过。
他就拧了半圈。
从那之后,这条线再也没因为传送带松卡过。
我当时站在旁边愣了半天。合着我们之前在会议室里算的、要花十几万加装的防偏传感器,在老师傅的半圈扳手面前,完全是多余的。
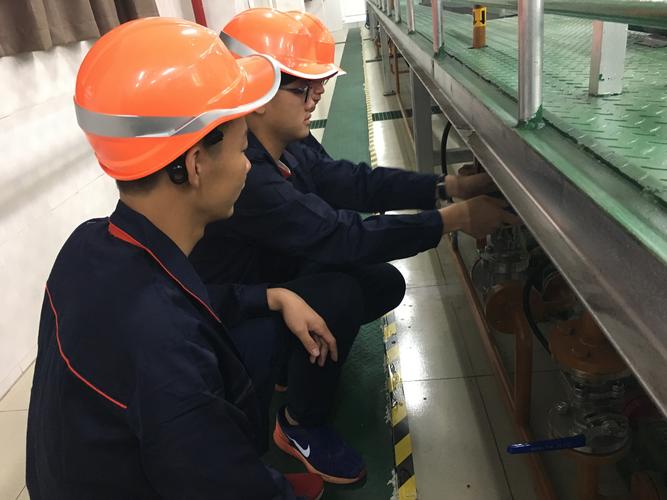 车间传送带张紧度调试现场
说实话,太多人一提工业优化,第一反应就是砸钱上系统,搞数字孪生,拍出来的宣传片全是大屏上跳的实时数据。但真在车间待过就知道,大部分时候的优化,根本没那么多花活——就是把那些大家天天见、但因为“一直都这么干”就没人想着改的小毛病,一个个揪出来解决掉。
没有那么多惊天动地的技术突破,就是拧半圈螺丝,偏一下喷淋头的角度,改个之前没人敢动的老参数。
真正卡脖子的,从来不是参数,是藏在工序里的“惯性”
说个之前我们卡了快俩月的事。
车间做铝合金阀体的CNC加工,一直按十年前的工艺参数设进给速度,每加工三个零件,就要拆下来磨一次刀。刀具耗得快不说,换刀的间隙还要重新对刀,每次对刀的误差就能让两三个零件直接报废。
我们之前想的方案是换更贵的涂层刀具,算下来一年要多花二十多万的刀具采购费。
结果是个刚进厂两年的小徒弟,跟着师傅磨了一周刀,发现每次切下来的铝屑都是烫的卷成一团,沾在刀具上散不开。他就试着把切削液的喷淋角度偏了15度,把进给速度降了大概10%。
就这么点改动。
现在连续加工二十个零件才需要换一次刀,刀具的损耗直接降了快三分之二。
 铝合金阀体CNC加工刀具调整现场
你说这是多难的技术吗?根本不是。难的是没人敢动那个写在工艺文件上的老参数。
干了二十年的老师傅说,我刚进厂的时候就按这个参数干,从来没出过问题。凭什么改?
上次为了这0.1mm的背吃刀量调整,我们跟班组吵了快一周。最后测出来的表面粗糙度,比之前的标准还高了两个等级,省下来的刀具成本,一个季度就把所有改参数花的时间赚回来了。
其实哪有什么不能碰的老规矩。很多老经验是在当年设备精度差、坯料成分不稳定的时候攒的,现在材料变了,设备换了,参数还停在二十年前,那不叫经验,叫拖累。
那些看起来“多余”的调整,最后都落到你我手里的产品上
之前总有人说,工业优化是工厂老板的事,无非就是想多省点成本,多赚点钱。
真不是。
你想想你家里的保温杯,之前买的用个一年半,杯盖的焊缝处就开始漏水。后来我们调整了激光焊接的行走速度,把氩气的流量波动控制在很小的范围,焊缝的气孔率降了多少?按通常的生产数据,能降差不多70%。现在你买的保温杯,用个三五年,焊缝都不会出问题。
还有你家汽车的车门密封条,之前装的时候工人要使劲往卡槽里怼,时间长了胶条被扯得失去弹性,两三年就开始漏风。后来我们调整了冲压模具的定位槽深度,现在卡槽的宽度刚好跟胶条的尺寸匹配,工人装的时候轻轻一按就卡到位,胶条的寿命能长差不多三分之一。
你看,这些跟你有关的变化,没有一个是靠砸大价钱搞出来的。都是车间里一点一点抠出来的调整。
没人会把这些事写在公司的年报里,也不会有什么专门的发布会讲这些调整。但你拿到手里的产品更耐用了,换配件的钱少花了,这些实实在在的好处,就是工业优化最落地的地方。
上次去车间,看见老周蹲在视觉检测的工位旁边,手里还攥着那把跟了他二十年的活动扳手,正凑在相机旁边调镜头的角度。
哪有什么玄乎的工业优化啊。
不过就是在天天待的地方,把每一点硌手的、别扭的、浪费时间的小地方,慢慢捋顺了而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间摸了三个月才懂的工业优化:从来不是PPT上的高大上概念
文章链接:https://www.zystgy.cn/a/62984