乳化液的味道飘了三天。
本来是去调五轴联动铣床的换刀补偿参数,结果被车间主任拽去看他新搞的那套“机器学习预测刀具磨损”的系统,说上次有把铣刀崩了没及时发现,刮花了刚加工到一半的航空钛合金框件,小十万的料直接废了(具体金额要看当时的订单定价,我记不太清了)。
我第一反应是,又来交智商税了?
别拿互联网那套机器学习往车间套
很多人对机器学习的认知,还停留在互联网公司拿用户行为数据推广告那套——攒个几百万条数据,喂给一个大模型,跑个几周就能出结果。这东西放在车间里,根本行不通。
车间的传感器数据是什么样的?铣刀转起来,振动信号里混着旁边行车吊钢卷的共振,乳化液溅到电流互感器上,信号断个两三秒是常事,甚至有时候学徒不小心碰了下传感器的接线,整个波形都歪了。这些“脏数据”在互联网场景里可能还能靠清洗规则筛掉,但在车间里,这些意外往往就是刀具要出问题的前兆——你把它当噪声滤掉,模型就真的瞎了。

我上次见个供应商过来吹,说他们的大模型能适配所有机型的刀具磨损预测。我问他,我们上个月刚换了新的切削液品牌,振动信号的基线直接飘了15%,你这模型能自动适配吗?他当场卡壳,支支吾吾说要重新训练。
重新训练?产线一天停一下就是几万块的损失,哪来的时间给你攒数据重新训!
工业里的机器学习,本质是给老技师装个“数字副驾”
说实话,我在车间待了快八年,最服的还是那些干了二三十年的老技师。他们站在机床旁边,听切削的声音就知道刀具磨得怎么样,摸一下主轴外壳的温度,就能估出来还能跑多久。这些东西,你让他写进操作手册,他写不出来——就是凭感觉。
工业里的机器学习,说白了就是把这些“说不出来的感觉”,翻译成传感器能测到的数值。比如老技师说的“切削声音发闷”,对应到传感器数据里就是振动信号的高频分量占比下降了8%,主轴电流的波动幅度上升了12%。你根本不需要什么千亿参数的大模型,只要把老技师干活的时候的这些特征录下来,喂给一个小的分类模型,就能八九不离十的判断刀具状态。
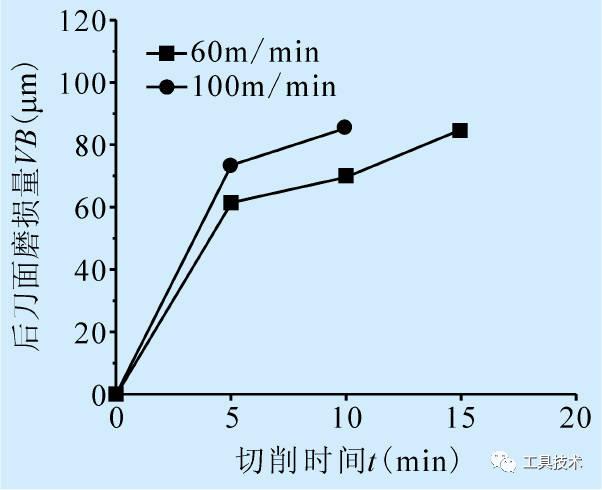
而且我们做航空件的钛合金加工,一个批次也就几十件,根本没有几百万条数据给你喂。现在用的都是小样本学习的模型,只要有个几十组老技师标注的样本,就能跑起来。说穿了,工业机器学习的核心从来不是模型有多复杂,而是能不能把现场的“隐性经验”翻译成模型能读懂的规则。
那些吹得神乎其神的坑,我踩过三个

第一个坑,就是数据漂移。春天车间湿度大,机床的液压系统升温慢,同样的切削参数,信号基线就和冬天差出一大截。你要是给模型做一次训练就扔那不管,过俩月它的判断准确率能掉一半。我们现在的做法是,每天开班前让老技师先跑5分钟的标准切削流程,给模型做个基线校准,麻烦是麻烦点,但管用。
第二个坑,是算力的问题。你总不能把所有传感器的数据都传到云端跑模型吧?产线一秒钟要出好几个控制信号,云端延迟个几百毫秒,工件就废了。现在我们都是把训练好的模型压缩到机床本身的边缘控制器里,虽然精度比云端的大模型差一点,但胜在快,断网也能跑。
第三个坑,是一线工人不认。你搞个系统跳出来说“刀具还有10分钟磨损”,工人凭啥信?不如老技师拍一下机床肩膀说“该换刀了”管用。所以现在我们根本不搞什么“替代工人”的噱头,就是给老技师当副驾——老技师要去抽烟、去开个会,系统就盯着参数,有异常就给他打个电话,这样大家才愿意用。
我之前也觉得这东西是个花架子,直到上个月,系统提前20分钟预警了一把立铣刀要崩,我们提前换了刀,省下来的刀加待加工的坯料,算下来差不多小两万(具体金额我没仔细算,大概是这个数)。那一下我才觉得,这东西不是用来做PPT吹的,是真能当饭吃的。
不过话说回来,现在好多人把工业机器学习吹得能取代所有工人,我看纯属扯。你让模型去处理突然停电之后的主轴复位问题?它哪有干了二十年的老技工熟啊。
反正我现在的看法是,这东西就是个工具,跟之前的数显千分尺、跟现在的五轴联动铣床没什么区别——好用,但没到能翻天的地步。