上周帮朋友去苏州一个做精密减速机的老车间捋流程,刚跨进大门半步,就被拉着锻件的叉车别了个趔趄。
太挤了。
两边堆着待加工的铸钢壳体,中间留的通道刚够一个人侧身过,叉车的喇叭按得震天响,工人躲的时候还得小心别碰着脚边堆的切屑盘。朋友挠着头笑,说这厂开了快十年,当初建的时候图省钱,设备买回来就往空地上塞,现在想改都不知道从哪下手。
别拿“摆设备”当布局
很多人对工厂布局的第一反应,就是把买回来的机床、料架、装配台,按照CAD图上的尺寸块,往空地上一摆就行——这哪是布局,这是玩大号的乐高积木。
我刚入行的时候跟着师傅跑新厂项目,师傅拿着个钢卷尺在空地上走,走两步就停下来在本子上画两笔。我那时候以为他在算设备间距,凑过去看才发现,他记的根本不是尺寸,是“从这个点走到那个点,要拐几个弯,会不会被后面的料架挡着”。
那个老车间之前的问题也出在这:当初为了让车床区采光好,把所有数控车床都靠外墙摆,毛坯库直接设在了车间最里面的角落。结果每次拉毛坯的叉车从大门进来,要穿过整个装配区才能到车床边上,地上全是车床溅出来的切屑,拖毛坯的时候经常蹭到旁边正在装配的减速机壳体,刮得全是深印子,返工返到质检的小姑娘都要哭。
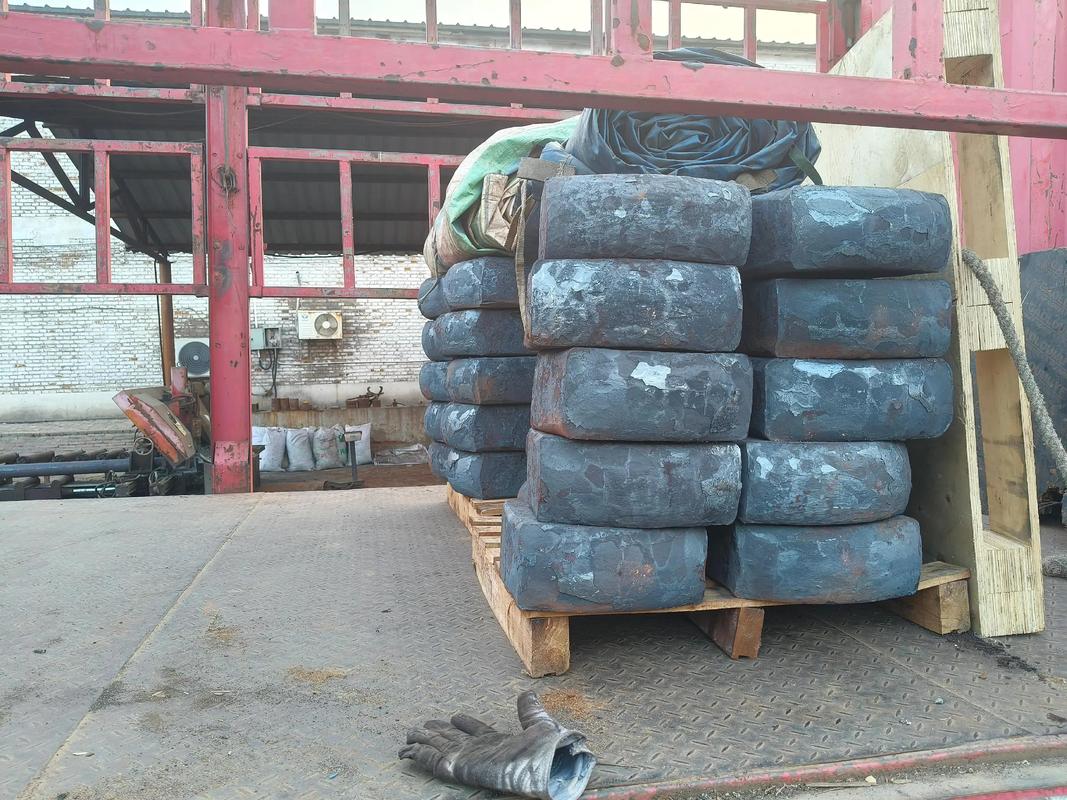
真正的布局核心,从来不是设备占了多少面积,而是人、料、设备三者的移动路线会不会打架。你把设备摆得再整齐,看着再舒服,要是拉料的路线跟干活的人的路线交叉,每天堵来堵去,效率上不去,安全隐患还一堆,那就是白搭。
你多走的每一步,都是真金白银
我之前听人算过一笔账,车间里每多走一米的无效运输距离,一年下来的人工、设备损耗成本,能买半台新的数控车床。
真不是吓唬人。就说那个苏州的减速机厂,我们帮他们捋动线的时候算过,之前一个12公斤的减速机壳体,从毛坯进车间到最后装完出货,要在车间里来回穿三趟:从大门拉到最里面的毛坯库,再拉到外面的车床区加工,再拉到车间另一头的热处理工位,再拉回车床区做精加工,最后再拉到中间的装配台。算下来一个零件的运输距离快80米,拉料的工人一天光走路就能走10公里,比跑外卖的步数还多。
换你你愿意干?
后来我们改布局的时候,把毛坯库直接挪到离车床区10米的位置,热处理工位直接嵌在车床区的中间,精加工完的零件直接进热处理炉,出来转身就到隔壁的装配台。改完之后,光单零件的运输距离就缩到了20米不到,每个月省下来的拉料人工,再加上之前因为蹭坏壳体的返工损失,算下来快两万块。
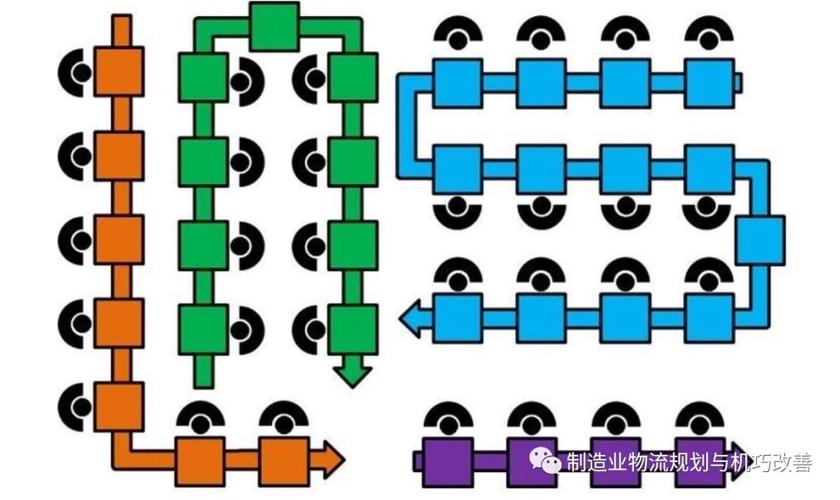
很多人对布局的误区,就是总想着要摆成笔直的长流水线,越长越气派。之前见过一个做小型电机的车间,为了追求所谓的“流水线仪式感”,把所有工位排成一条120米的长队,结果最后一个装配工位离包装区还有20米,工人装完电机要抱着走20米去包装,遇到批量大的订单,地上堆的全是待包装的电机,连消防通道都堵了。
消防检查过来的时候,老板脸都绿了。
布局不是一劳永逸的事
好多人觉得新厂建好,布局定了,就可以十年八年不动了。哪有这种好事。
我们自己的车间去年上了一台新的高精度磨床,一开始图方便,想把它塞在老车床区的空角里,觉得离电源近,接电方便。结果装完投产才发现,磨出来的零件要做动平衡检测,得走到车间另一头的动平衡机那,一来一回要5分钟,一天加工200个零件,光走路浪费的时间加起来快16个小时——相当于一个工人白干一整天。
后来我们干脆把动平衡机挪到磨床旁边,连带着把后面的激光打标台、周转料架也挪过去,现在从磨床下来的零件,转个身就能做动平衡、打标、进周转箱,效率直接提了30%。
说句实在话,别迷信那些收费几十万的咨询公司拿专业软件算出来的“最优布局”。一线的工人天天在现场待着,哪个地方容易绊脚,哪个地方拿工具顺手,他们比谁都清楚。之前在一个汽配车间,有个干了十年的装配工提了个建议,把原来放在通道边的工具柜,挪到两个装配工位的中间,原来工人拿个卡尺要走3步,现在一伸手就够到,一天下来光拿工具的时间就能省出半个多小时。这种小事,你拿软件算破头也不一定能算出来,因为软件不知道工人平时是左手拿卡尺,还是右手拧螺丝。
对吧。
前几天再去那个苏州的老车间,之前堵得走不动的通道,现在拉料的叉车能开得很顺,工人也不用拖着毛坯蹭过装配区了。老板说,光这两个月的返工损失,就少了快三万。
其实哪有什么高大上的布局哲学啊。
就是别让干活的人,走冤枉路,花冤枉力气,别让好好的零件,在半路上被蹭坏、碰伤。
就够了。