那台用了三年的精雕机出了怪毛病:Z轴走到120mm位置就抖,抖到加工的亚克力面板边缘,摸上去有细密的波浪纹。客户已经退了三批货。
一开始怀疑伺服电机参数飘了。拆编码器,测闭环,反复调增益,折腾俩小时,没用。
最后把滑台整个掀起来。
手顺着导轨表面一摸,一道暗银色的凹痕,就在滚道正中间。
0.02mm的磨损量。
差不多是头发丝的三分之一。
它根本不是两根平行的铁条子
刚入行的时候我犯过傻,把普通镀铬光轴当成直线导轨,装在一台激光切割机的传动滑台上。跑了不到一周,滑块就卡得动不了,拆下来一看,光轴表面磨得全是细沟,钢珠磨得掉渣。那时候才明白这东西的结构有多讲究。
你看到的那根硬邦邦的长条形导轨,侧面的滚道是经过高频淬火的,硬到普通划针划上去连印子都留不下。套在上面的滑块,根本不是跟导轨硬摩擦,内部是一圈循环的钢珠——钢珠在导轨滚道和滑块的回流槽里转,把滑动摩擦变成滚动摩擦,阻力能降到原来的几十分之一。
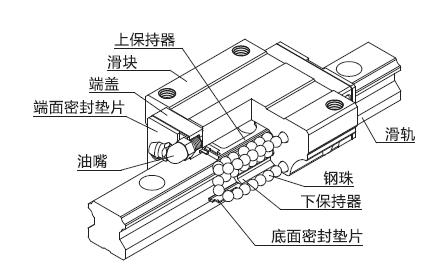
很多人觉得这结构简单,不就是钢珠加个槽?其实最难的就是那个滚道的曲率。钢珠和滚道的接触点不是硬顶死,是要留够微小的弹性变形空间,曲率做差一点,要么钢珠卡滞,要么跑起来晃得厉害。滚道的淬火层厚度,更是直接决定了导轨能扛多久——淬火层薄了,表面看着硬,跑个几十万次行程,磨到软基体,精度直接垮。
最容易翻车的环节,从来不是零件本身
我见过太多把好好的导轨装废的操作。最离谱的一次,工人拿电动风炮打导轨的固定螺丝,直接拧到最大扭矩,生怕松了。装完拿水平仪一测,两米长的导轨,直线度翘了8微米——这是啥概念?本来出厂的导轨直线度是两米内2微米,被螺丝的应力掰得直接超差四倍。拆下来的导轨放了三天,才慢慢弹回来半毫米,剩下的变形带着应力,最后整批报废,几万块钱打了水漂。
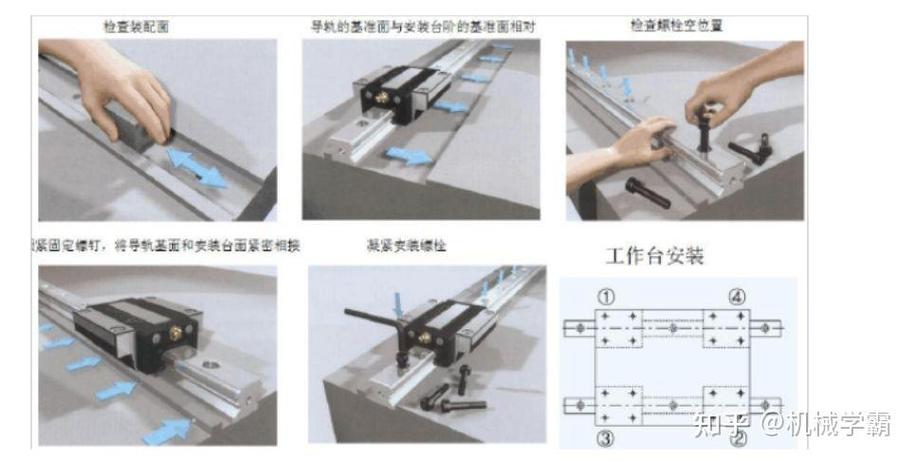
正确的安装哪有那么粗野。得从导轨的中间位置开始,往两头依次拧螺丝,每个螺丝都用扭矩扳手打到规定的力值,不能拧太狠,也不能太松。
还有个特别常见的误区:觉得预压等级越高越好。预压是什么?就是滑块装到导轨上的时候,给钢珠和滚道之间留的过盈量。很多人觉得预压紧点,设备刚性好,切硬料的时候不抖。真不是。预压拉太满,钢珠和滚道的摩擦力翻倍,连续跑俩小时,滑块温度能升到六十多度,热胀冷缩带来的精度漂移,比松垮的导轨还离谱。之前有个做工业3D打印的客户,把所有导轨都调到最高预压,想让打印的模型精度更高,结果连续跑24小时,Z轴位置飘了12微米,打出来的模型层纹歪得像波浪。后来把预压降了一档,滑块温度直接降到38度,精度稳得根本不用反复调。
那些被传得神乎其神的性能偏见
做现场久了,听过太多关于直线导轨的离谱说法。有人说必须买最贵的进口导轨,不然设备根本用不住。真不一定。你要是做个手推的物料转运车,装那种微米级精度的研磨导轨,纯纯浪费钱——手推车连个精确的定位要求都没有,用普通滚道的导轨就够,成本差出十倍都不止,用起来根本没区别。
还有人说导轨只要不生锈,就永远不会坏。拉倒吧。车间里的切削液混着铁屑,顺着导轨的防尘条钻进去,你从外面看着导轨油亮光滑,拆开来才发现,回流道里已经卡了细铁屑,钢珠转的时候把滚道磨出了密密麻麻的细划痕。等你发现滑台开始晃的时候,磨损量已经到了不可挽回的程度。
哦对,还有个最近常听到的说法,说国产导轨精度不行。我现场测过太多次,同等级的国产导轨,只要安装的时候扭矩打对,防尘套装严,定期换润滑脂,跑个三五年的精度保持性,跟同价位的进口产品根本差不了多少。反过来,你要是装的时候螺丝拧歪,防尘条都不套,就算是顶级的进口导轨,半年也能给你造得全是磨痕。
上周去那个出问题的车间,换了两根新的直线导轨,按顺序拧好螺丝,打了规定的扭矩,空跑了三个小时。
再开机加工亚克力面板,用手摸边缘,之前的波浪纹全没了。
师傅递了瓶冰可乐过来,说之前折腾了快半个月,换电机换驱动器,花了两万多,最后问题就出在那根磨出印子的导轨上。
工业设备哪有那么多玄乎的东西。
很多时候,最不起眼的那个零件,就是决定你能不能把活干顺的关键。