上周跟东莞长安一个做汽车内饰件的老板吃大排档,他说前两个月刚开的一套仪表板注塑模具,试模连续跑了3次,尺寸还是超差,光改模、调机、耽误交期的钱加起来快8万,差点给客户赔违约金。
说实话,很多人对注塑模具的认知还停留在”钢雕刻好了装上注塑机就能出件”的阶段,根本没意识到,试模这步根本不是走流程。这步踩坑的成本,比你前期设计省的那点钱高10倍都不止。
试模前的准备,90%的车间都偷了懒
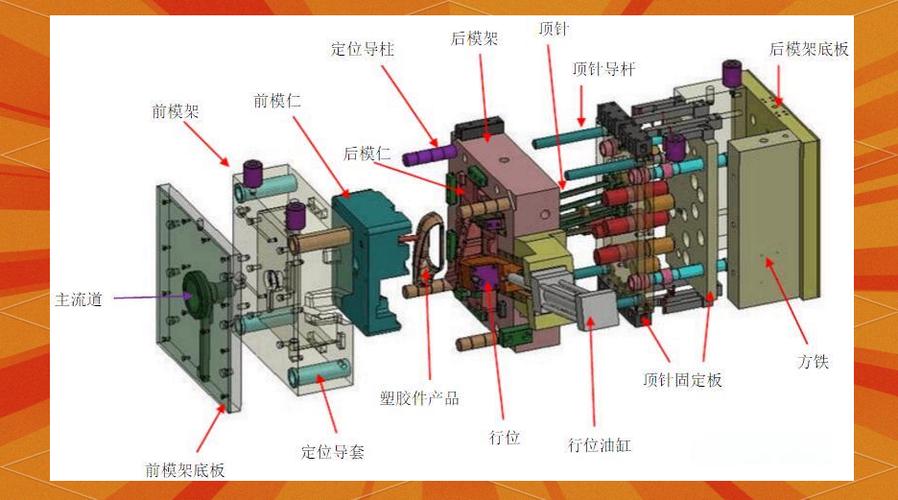
别不信。你去问问一线的调机师傅,有多少模具刚从加工中心拆下来,毛刺都没磨干净,冷却水通路都没通,就直接吊上注塑机了?
💡 这里要提个很容易被漏的细节:模具的热流道接线相位,必须跟注塑机的温控表逐一核对。上次见个小厂的师傅,图省事把6组热流道的线全插成一样的,结果试模时靠近浇口的位置温度飙到320℃,远端的浇口才180℃,材料直接在流道里碳化,拆出来清都清了3个小时。
问:试模前一定要把模具表面的防锈油全部擦干净吗?
答:分情况。如果是用PS、ABS这类非极性材料试模,残留的薄防锈油根本不会影响外观;但如果是做透明PC、医疗级PP的件,必须用无尘布蘸无水乙醇把分型面、型腔表面全部擦两遍,不然出来的件表面会有连续的油痕,根本没法判定是模具问题还是材料问题。
还有个更离谱的操作。很多车间试模的时候,为了快,直接用生产时的最大射速打第一模。疯了吗?刚装上去的模具,型腔里的空气都没排干净,最大射速打进去,轻则飞边糊一脸,重则把型腔的镶件直接冲松,上次我们见个冲出来的镶件,飞出去半米远,把操作站的亚克力挡板都砸裂了。
试模时的参数逻辑,根本不是师傅凭手感瞎拧
很多人觉得调机就是玄学。
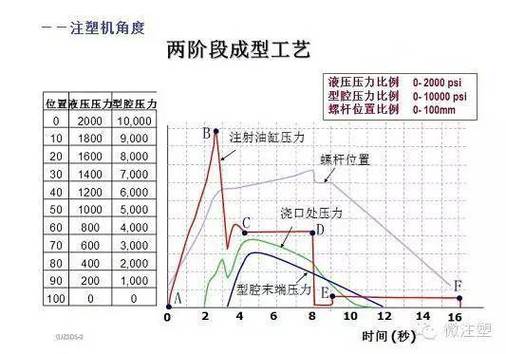
但你要是真把试模时的参数曲线拉出来看,会发现所有稳定出件的参数,全是顺着材料的熔融特性、模具的冷却节奏一步步推出来的,根本不是靠拧旋钮拧出来的。
❗ 这里要纠正一个流传了很多年的错误认知:试模时的注射压力,不是越大越好。通常对于壁厚2mm以内的结构件,当注射压力超过80MPa还打不满型腔的时候,你第一反应不该是继续加压力,而是先检查排气槽是不是堵了,或者浇口的位置是不是设计得不合理。
问:试模出来的件有飞边,是不是直接把锁模力往上加就行?
答:别上来就加锁模力。先看飞边的位置——如果飞边只出现在分型面的排气槽位置,大概率是排气槽开得太深,不是锁模力的问题;如果飞边是沿着整个分型面一圈均匀出现,才是锁模力不够的信号。上次有个客户为了消飞边,把锁模力从120吨加到180吨,结果开模的时候直接把分型面压出了一圈凹痕,修模费花了两万多,完全是没必要的损失。
还有个很糟心的事,就是很多人试模的时候,打出来第一批件就直接拿去测尺寸,根本不等模具热平衡。你想啊,模具刚装上去,从室温25℃升到工作温度60℃,至少要循环20模以上,这时候模具的热胀冷缩才稳定,你打个三五模就拿去测,尺寸全是偏的,改了半天模,等模具温度稳定了,尺寸又跑到公差带另一头去了,来回折腾的功夫,半天就没了。
试模后的收尾工作,比试模本身还重要
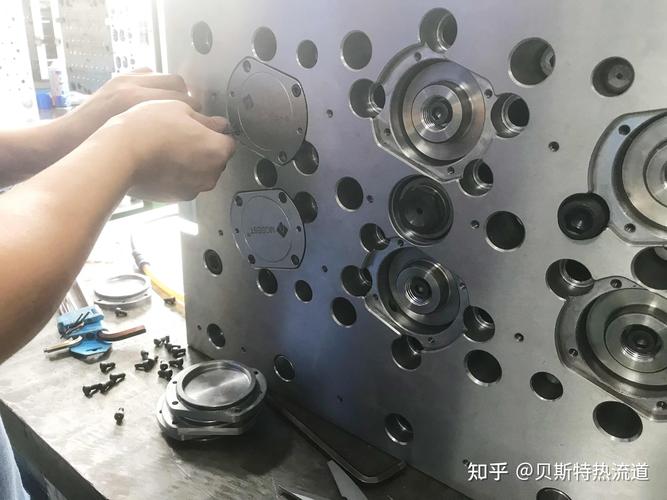
别觉得试完模,件拿给客户看过没问题,就完事了。上次我们给客户做的一套家电外壳注塑模具,试模完的时候所有尺寸都合格,结果客户拉回自己车间生产了一周,说顶针位置老是顶白。我们跑过去一看,才发现当时试模结束的时候,根本没把顶出系统的复位弹簧压力调均匀,四个角的顶针有的凸出来0.2mm,有的凹进去0.1mm,生产的时候顶出力不均,当然会顶白。
还有,试模结束后必须把所有试出来的参数,原原本本记在模具的随行档案上——包括每一段的射速、压力、冷却时间、模温、料温,甚至要记清楚当时用的是哪个批次的原料。别觉得这是麻烦事,等半年后模具出了问题,你连当时的参数都找不到,排查问题的时间至少要多花3倍。
说真的,我见过太多车间,试模的时候调出来的参数,全存在调机师傅自己的U盘里,师傅一离职,新来的人对着模具瞎调,折腾两三天都摸不对状态,老板还以为是模具质量差,要找模具厂扯皮,最后闹得两边都不痛快。
💡 之前碰到过一个客户,模具试完模直接堆在车间角落,连防锈油都没喷,三个月后要生产的时候才发现,型腔的镜面位置锈了一大片,重新抛镜面花了8000多,还耽误了客户的新品上线时间,说起来都是泪。