我在自动化产线蹲了三天,才搞懂它根本不是‘没人干活’那么简单
2026-10-20 03:18:39 作者:网编
分类:文章
刚换完粘满静电的无尘服,脚边突然蹭过去一台慢悠悠跑的AGV,吓得我手里的记录板都差点掉了。这是我蹲在那条自动化产线旁的第一天。之前总有人跟我说,现在的自动化产线就是”没人的流水线”,转起来跟永动机似的,人只要在监控室喝着茶看屏幕就行。蹲了三天我才明白,这话骗骗外行还行,真在现场待过的人,没人信这个。
别信广告里的”全黑灯工厂”神话
你随便搜几个自动化产线的宣传视频,镜头拉远,车间里灯火全关,只有机械臂在自己转,AGV自己跑,连个鬼影子都没有,配的旁白全是”无人化、高效率、零人工成本”。
真不是。
我盯的那条做新能源汽车结构件的产线,核心机械臂的重复定位精度是0.02毫米,什么概念?比人头发丝的直径还细一半。听着够牛吧?只要来料的铝型材表面有个0.03毫米的氧化层凸起,夹爪刚抓上去,视觉系统的报警灯就闪得像圣诞彩灯。这时候就得有人蹲在旁边调参数——不是机器不行,是现实里的来料永远跟实验室里的标准件有差距。
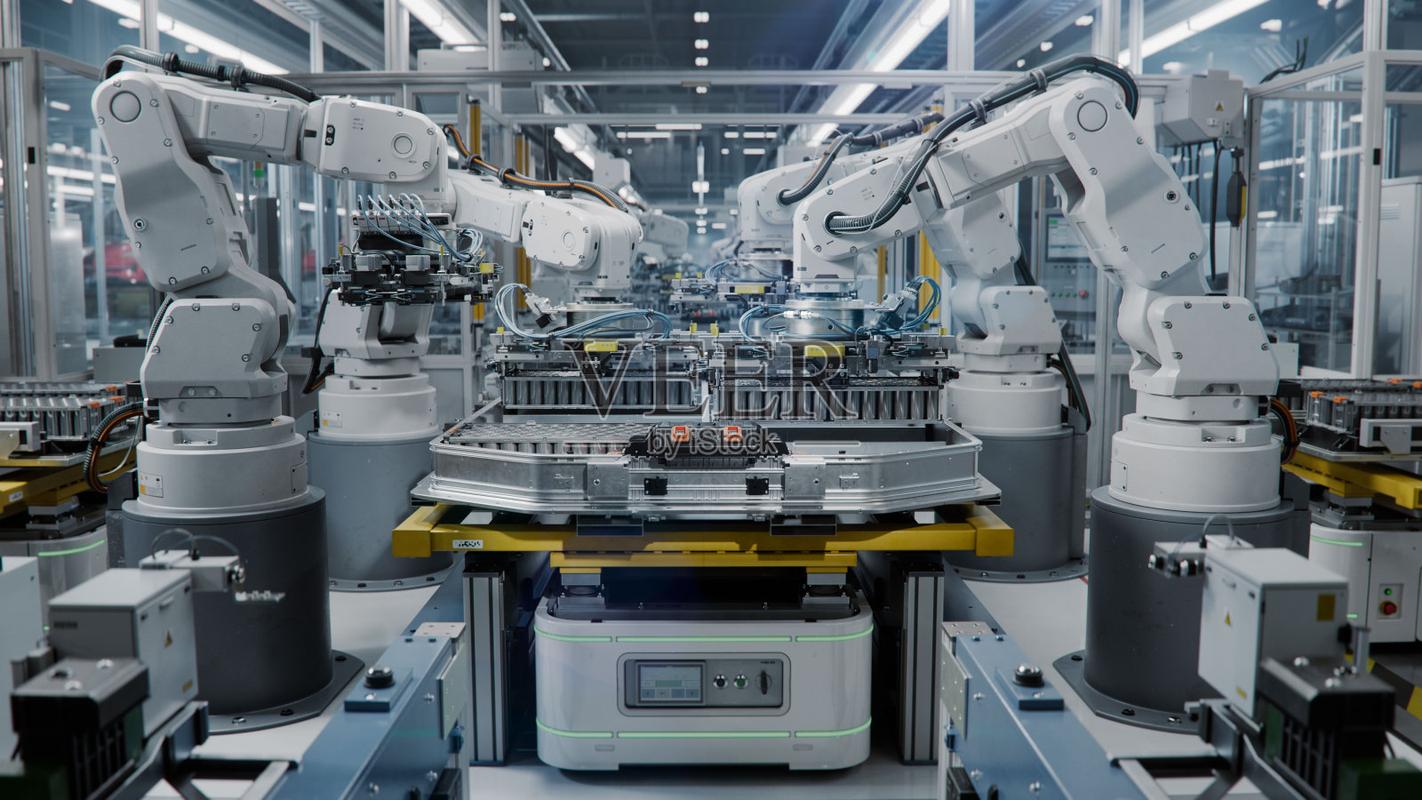 汽车零部件自动化产线工人实时校准机械臂工位
我之前见过哪个厂家吹自己是全无人黑灯工厂,特意绕去看了看,发现人家所谓的”无人”,是把所有工序的来料、工艺、参数都调到了最稳定的状态,连换型的活都提前在别的工位做完了。真遇到来料波动、设备磨损、换产品型号,人该上还是得上。夜班保安都比操作岗的人多?那是人家把好做的活都堆上去了,真遇到卡料、传感器偏移,你不上去扒拉两下,线能停在那俩小时不动。
产线的”脾气”,全藏在没人注意的缝隙里
很多人对自动化产线的理解特别简单:把人手里的活,换成机械臂,按工序排好顺序,不就完了?
大错特错。
去年我们装一个密封垫圈的工序,之前是干了十几年的老工人做,手捏着橡胶垫圈往金属槽里一按,听个”咔哒”的脆响,就知道位置对了、力度够了,良率稳得很。把这个活换给机械臂之后,前三个月天天出问题:要么压太轻,垫圈没卡到位,走两步就掉;要么压太重,橡胶圈被挤变形,装完漏液。
我们一开始总觉得是程序没写对,翻来覆去改坐标,调速度,折腾了快一个月,报废了三堆零件,还是没稳住。最后还是那个老工人站在旁边看了十分钟,说你们这机器按下去的劲太硬了,我按的时候是先轻轻找位置,再慢慢使劲压,哪有一下就砸到底的。
我们才反应过来,给夹爪装了微型力传感器,把工人的动作拆成三段:先是轻压找正位置,再加3牛的力匀速压入,最后保持0.5秒确认垫圈没有弹起。就这么个小改动,良率一下就稳了。
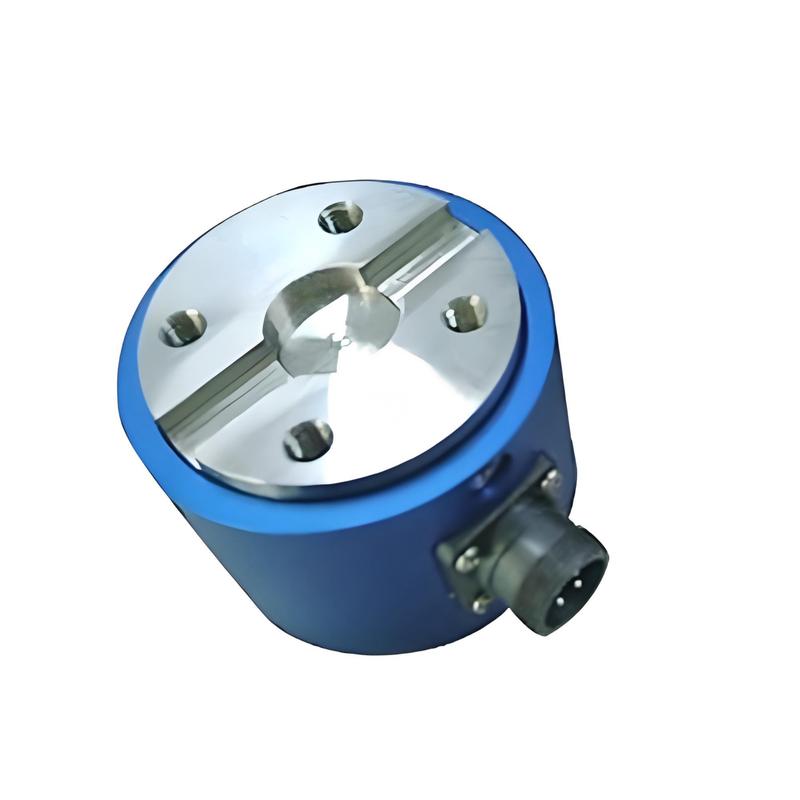 自动化装配工位微型力传感器安装细节特写
说出来你可能不信,我们为了这一个小小的垫圈工序,前前后后改了17版程序。机器哪有什么天生的聪明。都是人把自己攒了十几年的手感、经验,一点点拆成机器能懂的参数,喂给它的。你看不到的那些缝隙里,全是之前的人踩过的坑。
那些吹得神乎其神的”产线效率”,一半是算出来的
现在但凡提到自动化产线,总能看到一堆亮眼的数字:换型时间从2小时压到5分钟,良率从92%提到99.5%,生产效率翻三倍。
听着特别唬人。
但真在现场跑过的人都知道,这些数字全是理想状态下测出来的:来料零偏差,设备零故障,参数全是最优值。真到了日常生产里,换个型号的产品,你得重新调视觉相机的对焦角度,得给夹爪换适配的吸盘,得测试下料滑道的倾斜角度,哪有5分钟就搞定的?我见过最夸张的宣传,说一条线换型只要3分钟,仔细一问,人家算的是”按下启动按钮的时间”,前面所有的准备工作全不算在里面。
不过话说回来,自动化产线的价值,真不是靠这些算出来的数字体现的。
我印象最深的是之前的打磨工序,工人站在砂轮旁边,戴两层防尘口罩,干半天下来,鼻孔里全是黑的,时间长了肺都出问题。现在把这个活换成机械臂带着砂纸磨,人只要在旁边看着,把磨好的件拿下来就行。这才是真的有用——不是为了省那点人工钱,是把人从那种伤身体、容易出工伤的重复劳动里拉出来。
前阵子跟几个搞工业软件的朋友聊天,说以后的产线会越来越”皮实”,不用人天天蹲在旁边调参数,能自己识别来料的偏差,自己调整夹爪的力度。
我是觉得吧,这方向是对的,但别总想着搞什么”完全无人”。真没人的话,哪天传感器积了点灰,视觉系统识别错了,连个发现的人都没有,那才是真的麻烦。
毕竟产线是给人服务的,不是反过来给人添堵的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
我在自动化产线蹲了三天,才搞懂它根本不是‘没人干活’那么简单
文章链接:https://www.zystgy.cn/a/62320