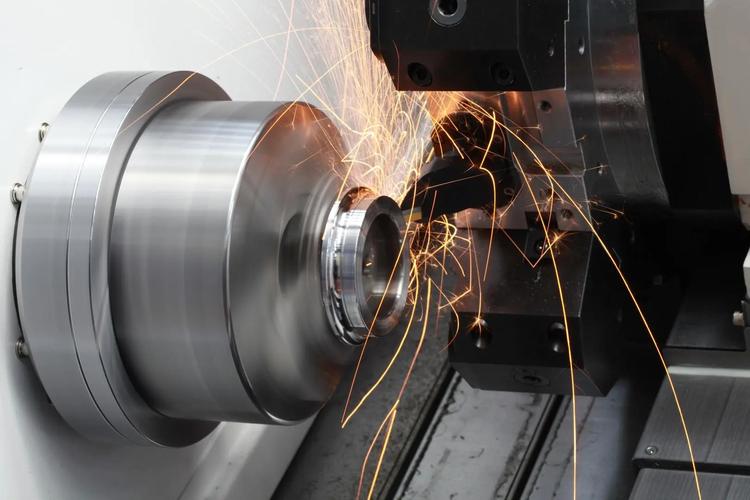
上周三在重型车间蹲点,刚帮师傅把崩了刃的车刀从刀塔上拆下来,指尖还沾着混了铸铁屑的乳化液,凉得刺骨。那片刀的刀尖上,留着半圈被高温烤出来的蓝紫色氧化痕——就这不到指甲盖大的接触面,刚才十分钟里,硬生生把直径300mm的45号钢铸件,从毛坯尺寸削到了图纸要求的公差范围。
很多人觉得切削刀具不就是块硬铁块?错。
刀尖上的三秒钟,到底在发生什么
主轴转起来,刀刃扎进工件的瞬间,接触点的温度能冲到800到1200℃——就是比炉子里烧红的铁块还烫。硬金属跟硬金属对着硬磨,摩擦力拉满,没有什么材料能在这个温度下还保持硬而不脆的状态。
切削刀具从来不是越硬越好,是要在“硬得能削动工件”和“韧得不会崩碎”之间走钢丝。
最早用的高速钢刀,泛着白亮的金属光,硬得能划动玻璃,但是温度一上去就软,切个铝件还行,切硬度稍高的合金钢,走个几十米就得重新磨刀。后来有了硬质合金,也就是大家常说的钨钢,硬度上去了,但是脆啊,稍微碰到工件里藏的硬砂点,刀尖“啪”就崩掉一块。
谁没被这个坑过?刚入行的时候图快,把刀杆伸出太长,本来应该悬个15mm的长度,我图省事伸了30mm,结果进刀的时候直接触发震刀,刀尖崩得渣都飞出去,差点崩到旁边同事的护目镜。飞出去的刀齿差点擦着他的安全帽过去,现在提起来他还笑说当时心脏都跳漏了一拍。
你多付的那点刀具成本,根本不是花在“铁块”上
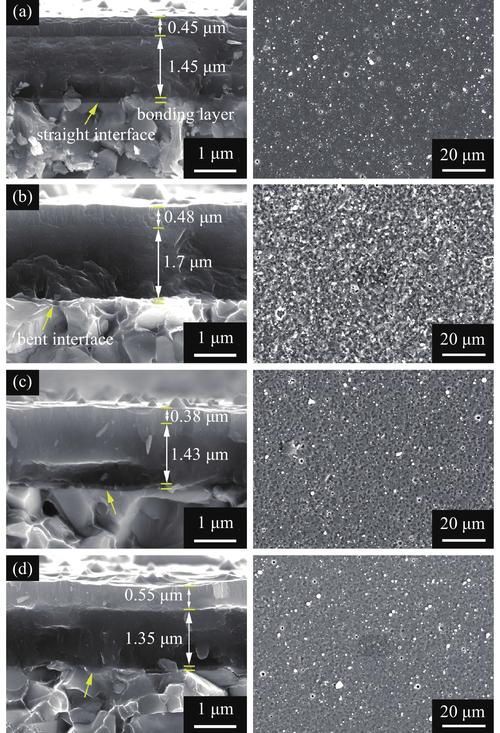
现在市面上的好刀具,根本不是刀体本身的材料值多少钱,是表面那层几微米厚的涂层。
那层薄到几乎摸不出来的涂层,才是刀具能扛高温、减少摩擦的核心。就相当于给刀尖穿了层隔热的耐磨铠甲,把高温和工件隔在外面。那层涂层薄到什么程度?大概是头发丝直径的几十分之一,你用手摸根本感觉不到它的存在,但是就是这层东西,能把刀具和工件之间的摩擦系数降一半,高温下的硬度还能稳稳保持住。
之前测过同一款硬质合金刀体,没涂层的,切淬硬钢的时候,连续工作20分钟刀尖就磨得变钝了,加工出来的零件表面粗糙度直接卡不住图纸要求;涂了一层氮化钛铝的,能连续干两个半小时,拆下来看刀尖还是光溜溜的,加工出来的零件摸上去都没有明显的刀痕。
很多人觉得买刀具越便宜越划算。上次车间有个外协班组,为了省成本,买了比正常价格便宜三分之二的杂牌铣刀,刚开始切铝件的时候好像挺顺,一碰到硬度高的模具钢,走刀量稍大一点,刀齿直接崩了,飞出来的刀齿把旁边的工件表面划了一道10公分的深沟,光返工就花了八千多,算下来那点省的刀具钱,连零头都不够赔的。
那些被误解的“刀具玄学”,其实都是现场踩出来的经验
不过话说回来,大家对刀具的误解还真不少。
有人觉得刀具越贵加工出来的质量越好?不对,得匹配。你加工个普通的铝合金散热器,非要用加工高温合金的进口贵刀,那纯粹是浪费——就像拿宰牛的刀去切水果,费劲还费钱。有人觉得刀具磨得越锋利越好?也不对,要是加工带夹砂的铸件,刀太锋利了反而容易崩,得把刃口倒个小钝边,就是大家常说的“倒棱”,反而更耐用。
我现在去车间看新员工磨刀,总爱提醒一句,别总想着把刃口磨得能刮胡子,真干活的时候,那点锋利的刃口就是个“纸老虎”,碰到硬点第一个碎。
现在有些新的刀具,刀体里藏着微型的传感器,能实时测刀尖的温度和振动,快磨坏了就提前提醒换刀,不用等崩了才发现。说真的,刚开始见这东西的时候我还觉得是智商税,上次用在精密加工的线上,之前因为刀具突然磨损导致的零件超差,直接少了八成,才觉得——哦,原来之前靠老师傅听声音判断刀具状态的老经验,真的可以被技术补短板。