工业冷冻干燥:别再为热敏活性物料的损耗交冤枉钱
2026-10-18 00:51:54 作者:网编
分类:文章
上个月跑苏州的特种酶制剂厂,厂长拉着我吐槽了俩小时——去年采购的中型国产冷冻干燥机组,连续3批核心酶的活性收率掉了22%,算下来小半年亏了近40万。很多人对冷冻干燥的认知还停留在“把东西冻住抽真空就行”,真扎进生产现场才知道,这里面的门道多到能把你辛辛苦苦攒的利润全亏进去。
为什么你的冷冻干燥成本比同行高30%
很多操作员的固定思维是,温度越低、真空度越高,干燥速度越快。
错。
问:很多厂的操作员一上来就把冷阱温度拉到-60℃,真空度卡到10Pa以下,是不是越极端参数出活越快?
答:大错特错。通常冷阱温度只要比物料共晶点低15-20℃就足够捕捉升华的水汽,你硬拉到-60℃,冷阱的压缩机组全年耗电要多占总能耗的40%,而且过强的真空度会把物料表面的细粉直接吹飞,收率掉得比你省的那点时间多十倍都不止。
我见过最离谱的生产现场,料盘之间的间隙塞得连个一块钱硬币都插不进去,升华出来的水汽散不出去,直接在板层和料盘接触面结了一层薄冰,整整多烘了8个小时,最后测物料活性,直接掉了三分之一。
💡 行业里通用的搁料间隙,至少要留15mm以上的通风通道,哪怕是单克价值上千元的高值物料,也别为了省那两盘的位置,把整批货搭进去。
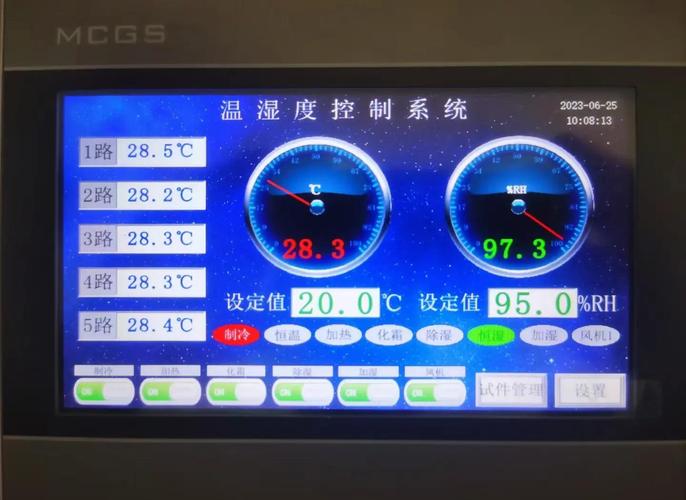 工业冷冻干燥机组板层温度实时监控面板
关于预冻环节的误区更多。很多人觉得预冻速率越快越好,其实对于多孔结构的活性物料,预冻速率太快,形成的冰晶太细,升华的时候容易把物料内部的通道堵死,反而拉长整体干燥时间;速率太慢,冰晶尺寸过大,又会刺破物料的细胞结构,导致活性成分直接漏出来流失。合适的预冻速率,是让冰晶大小刚好卡在能形成连续升华通道、又不会刺破物料结构的区间,这个参数没有通用值,得靠每批物料的小试数据慢慢摸。
活性物料的冷冻干燥参数,真的不能照搬食品行业的模板
很多跨赛道的客户,拿着之前做冻干果蔬的参数表就往特种酶、益生菌、电子陶瓷粉体的生产线上套,踩的坑能绕车间一圈。
问:我们之前做水果脆片的冻干线,现在想转做益生菌粉生产,是不是稍微改下温度参数就能直接用?
答:别瞎折腾。食品类物料的共晶点通常在-10℃到-15℃,但益生菌的共晶点大多在-25℃以下,你要是按之前的参数冻,物料在预冻阶段就没完全凝固,升华的时候直接起泡、塌陷,最后做出来的粉溶解速度快是快,活菌数连国标要求的三成都达不到。
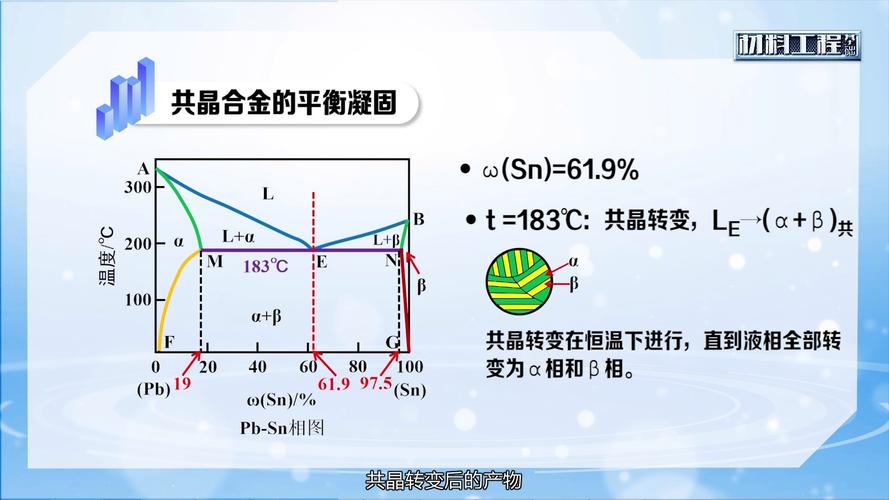 不同热敏物料共晶点测试曲线对比图
哪怕是同一种物料,装料厚度差个2mm,参数都得跟着微调。比如装料厚度10mm的时候,升华段板温可以升到25℃,要是厚度加到15mm,板温就得降到15℃,不然物料表层先干硬结壳,把内部的水分扩散通道堵死,最后一半的水分锁在料块中心,烘多久都出不来。
❗ 别信那些卖设备的吹的“一键出产品”。真的上手就知道。没有万能的参数表。每批原料的含水率波动,车间环境的温湿度变化,甚至当天的电网电压不稳,都可能影响最终的干燥效果。
选冷冻干燥设备,别只盯着空载的参数表
跑了快十年的工业设备采购,见得最多的坑,就是销售给你展示的参数全是实验室空载环境下测的——冷阱温度能到-70℃,极限真空度能到1Pa,捕水能力的数字写得漂亮。等你装了满满一舱的物料开机生产,实际真空度直接掉到15Pa,冷阱温度反弹10℃都不止。
去年帮苏州的客户做设备验收,某品牌给的标称参数是空载下捕水能力50kg/24h,我们按实际生产的物料装量、原料含水率配了料,连续跑了24小时,实际测下来的捕水量才28kg——差了快一半。后来翻了他们藏在合同附录里的测试报告才发现,人家的捕水能力是按纯冰的理想升华速度算的,根本没考虑实际生产中物料的水分扩散阻力。
还有个容易被忽略的细节:冷阱的除霜周期。很多厂的操作员全靠肉眼判断——看见霜厚得挡着管道了才停机除霜。其实冷阱内壁的霜层厚度超过3mm的时候,换热效率会掉40%,整个干燥周期会拉长近三分之一。之前有个做药用冻干的厂,为了赶一批急单,连续跑了48小时没除霜,最后算下来,多耗的电费、耽误的交付违约金,比停机除霜俩小时的成本高了6倍。
选设备的时候别光听销售吹,一定要让厂家带着你装实际生产的物料做满载测试,测三个数就行:满载下的冷阱稳定温度、稳定运行真空度、实际捕水能力。这三个数做不了假。
说真的。
做工业生产的,谁的钱都不是大风刮来的。冷冻干燥本来就是个靠精细化操作赚利润的工序。你偷的每一点懒,省的每一点没必要的成本,最后都会变成账单上明明白白的亏损。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
工业冷冻干燥:别再为热敏活性物料的损耗交冤枉钱
文章链接:https://www.zystgy.cn/a/62192