2026-09-14 12:16:53 作者:网编
分类:文章
干了三十年热处理,见过太多厂花大价钱买进口工业电炉,最后产出不合格率还比隔壁小厂高10%。啥原因?说白了,没人盯着控温那点细节。太冤了。
很多人买工业电炉,只看炉膛大小、功率、品牌,就没人拿着测温仪蹲那测俩小时温差。你说这不是丢了西瓜捡芝麻?
为什么说控温是工业电炉的生命线
工业电炉本质就是个给工件加热的设备,不管你是做热处理、冶金烧结还是熔融玻璃,核心要求就是温度准。
拿我最熟的齿轮热处理举例子。汽车变速箱齿轮要求渗碳淬火后硬度在58-62HRC,你工业电炉控温不准,差个5度,硬度直接就飘出范围,要么太软不耐磨,太硬容易断,整炉报废都是常事。
去年广东一个做风电齿轮的客户,就是原来的老电炉控温不准,一批货出海后检测不合格,退回来赔了小两百万,老板头发都白了一圈。
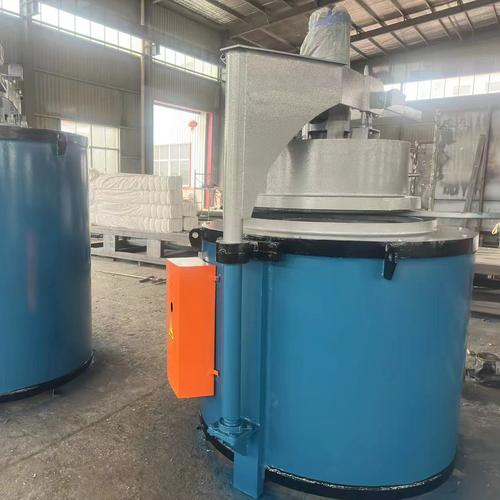 工厂车间在用的大型井式工业电炉
问:工业电炉升温快是不是就代表控温好?
答:当然不是。很多小厂做的电炉,为了降成本省材料,加热丝排布稀稀拉拉,功率堆得很高,温度上来是快,但是炉膛上下、里外温差能到二三十度,放进去一炉工件,边上的烧过了,中心的还没到温,做出来的东西能合格?我见过浙江一个做汽车连杆的厂,刚换电炉那会,就是贪升温快价格低,结果一炉连杆废了三分之二,老板哭都没地方哭。
现在工业电炉控温常见的坑
说实话,现在不管是国产还是进口工业电炉,控温这块的套路真不少。我给你掰扯几个最常见的。
第一个,偷换测温传感器。合格的工业电炉用的S型铂铑热电偶,一千多一根,很多厂家换成几百块的K型热电偶,成本差十倍不止,精度差不说,高温下用不了半年就飘10度以上,你不拿校准仪测根本发现不了。
第二个,控温程序留后门。很多厂家卖设备的时候,把控温程序锁死,你要换产品改工艺曲线,就得找厂家来解锁,少则收几千多则收上万,不给钱就不给你开,纯纯卡脖子。就这点我真的想吐槽,卖设备赚了一次钱,还要年年赚服务费,吃相太难看了对吧?
第三个,加热区不分段。小炉子也就算了,一两米以上的大炉膛工业电炉,不分段控温,温差肯定大,很多厂家为了省控温模块的钱,就给你做单区控温,你买回去才发现不对,已经晚了。
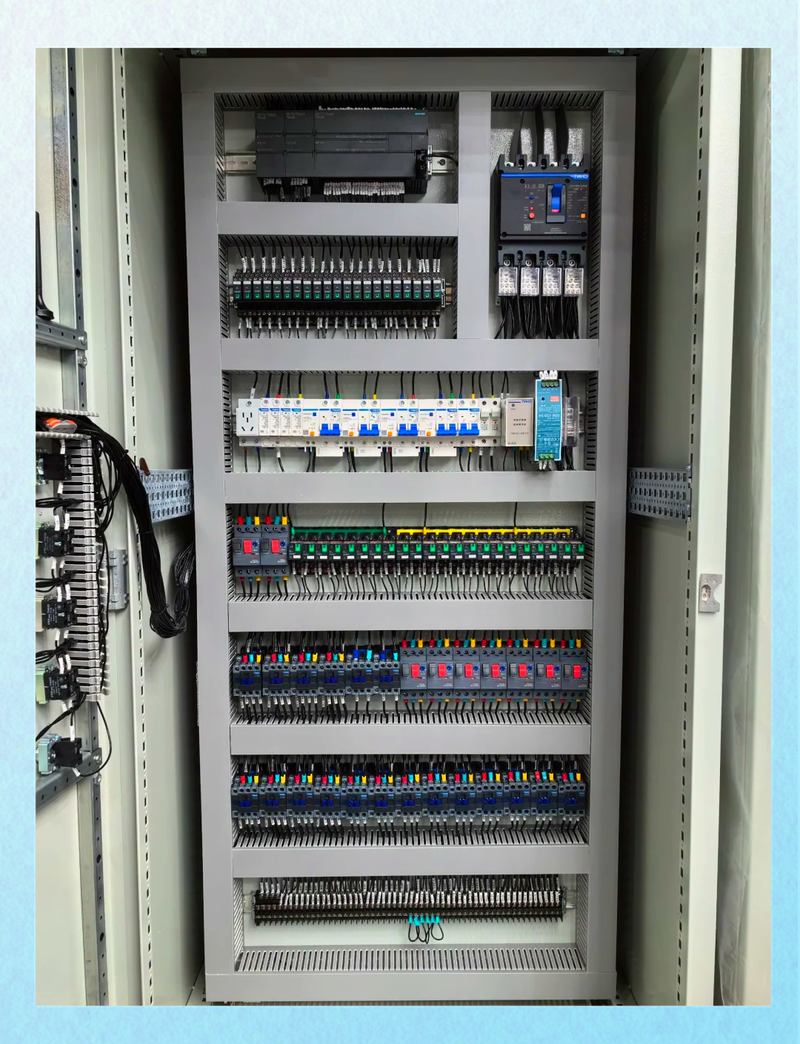 工业电炉控温柜控制面板实拍
问:老工业电炉能不能改控温系统,不用换整台设备?
答:太能了。我经手改的不下几十台,很多用了十年的老井式炉、箱式炉,原来的控温还是机械指针表,换成分体式智能控温模块,重新排布下加热丝,换个好点的热电偶,炉膛温差直接从十几度降到两度以内,总成本才是换整台炉的十分之一,不少小厂改完,不合格率直接掉了8个点,等于纯赚。不过话说回来,改的时候一定要选对原厂校准的传感器,别图便宜买仿品,用不了一年温度又飘了,纯纯白扔钱。
选工业电炉控温配置,记住这几个硬标准
 选工业电炉控温配置,记住这几个硬标准
我干这么多年,总结了几个点,只要照着卡,基本不会踩坑。
✅ 要求供应商提供炉膛第三方校准测温报告,别光看厂家自己出的报告,最好你自己带校准过的热电偶现场测,炉膛不同位置的温差不能超过3度,超过直接砍价或者换别家。
❗ 别选一体化控温主板,一定要选模块化控温。哪块出问题换哪块,半小时就能修好,不耽误生产。一体化的坏了整块拆,等配件等个三五天,工厂停工一天损失多少钱?算过吗?
💡 一定要拿到全权限的控温程序,所有工艺曲线都能自己改,不能有任何锁死的部分,合同里就要写清楚,留后门的设备再便宜也不能要。
💡 一米五以上的大炉膛工业电炉,必须要求分至少三段控温,段数越多温差越小,别嫌控温模块贵,这点钱你早就在合格产品里赚回来了。
很多工厂买工业电炉,总把钱花在看得见的地方,比如漂亮的外壳、大牌子的铭牌,真正影响产品质量的控温,反而没人在意。说白了,工业电炉就是个生产工具,能稳定出合格产品才是王道,花里胡哨的功能再多,控温不准全白搭。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业电炉:控温才是降本增效的核心
文章链接:https://www.zystgy.cn/a/59285