2026-09-14 11:54:38 作者:网编
分类:文章
很多做建材、冶金、热处理的老板,一提起工业窑炉就头疼。一年跑下来,光燃气电费就是大几百万,实打实吃掉一半利润。出去找设备厂家,个个吹自己的窑炉节能30%,花大价钱换完,一算账,省下来的钱还没利息多。
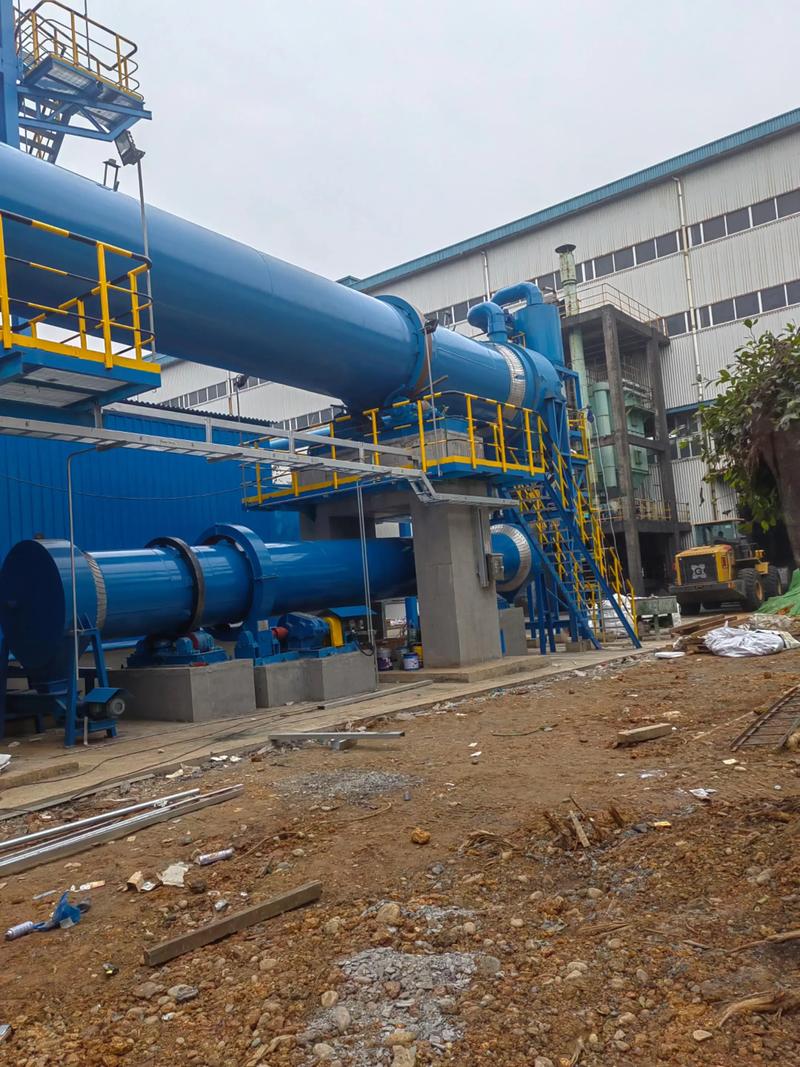 工业窑炉现场安装实拍图
为什么你的工业窑炉天生就费能?很多人从选型就错了
很多企业选窑炉,上来只说“我一天要烧X吨料”,报完产能就让厂家出方案,完全不管自己烧的是什么东西。
烧陶瓷胚体和烧冶金还原粉末,内部通风、控温、保温的要求差一倍都不止。
说实话,我见过广东一个做日用瓷的厂子,10年前建隧道窑,为了省20万的前期设备款,选了小厂的低价方案,保温层偷换了密度不够的材料,投产之后炉壁夏天摸起来能烫熟鸡蛋!一年散出去的热量,够再开半条生产线了。
问:工业窑炉保温层选哪种材料最划算?
答:别信商家吹的“越贵越节能”,如果你的窑炉工作温度在1200℃以下,选复合硅酸铝加硅酸钙的双层结构就行,比纯纳米保温板省40%左右的采购成本,保温效果差不到5%,三到四年就能收回差价,长期用一点不亏。如果是1400℃以上的高温工业窑炉,再考虑全纳米保温结构,这不花冤枉钱。
选型还有一个坑,就是盲目放大产能冗余。很多老板说我以后要扩产,先把窑炉做大,结果三五年扩产计划没落地,大窑炉一直烧小负荷,空烧浪费的能耗,够买半条新生产线了。
老工业窑炉改造,别上来就换炉,这几个小改动能省几十万
我接触过的厂子,80%以上的老窑炉,只要主体结构没开裂变形,根本不用换。花几十万改几个地方,节能效果不比买新炉差,回本快得多。
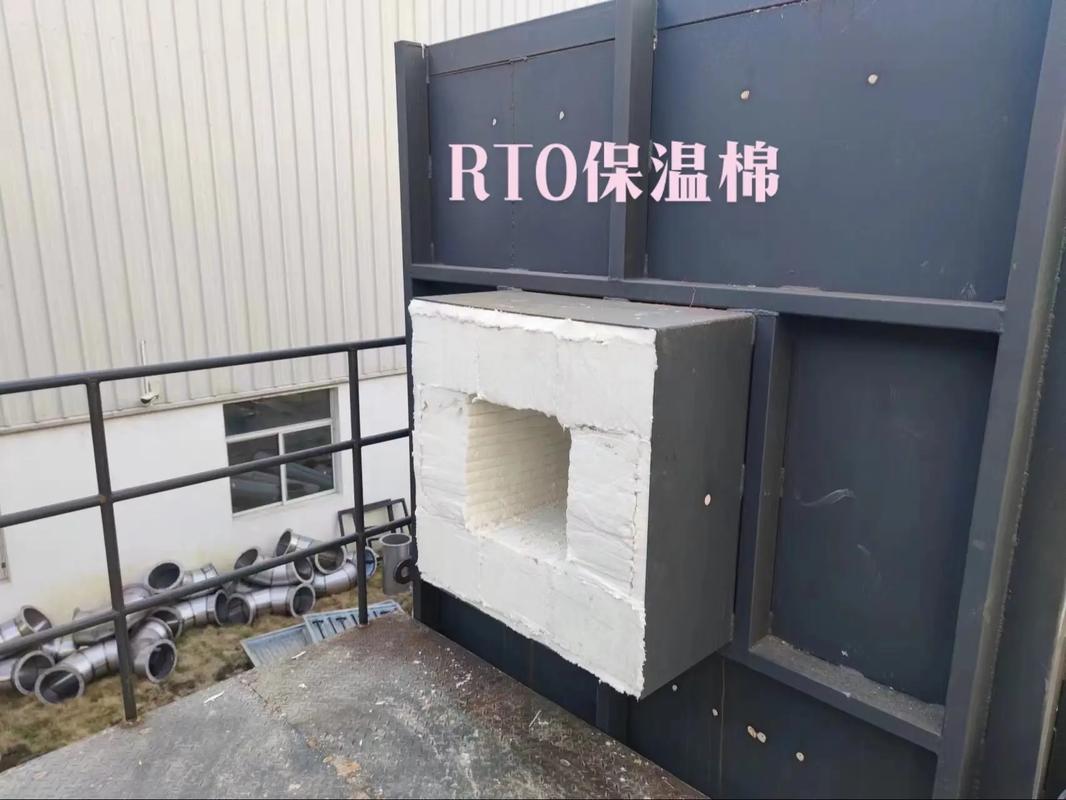 改造后的工业窑炉烟道保温实拍
给大家列几个亲测有效的改造方向:
✅ 换自适应比例调节烧嘴:老式烧嘴的空燃比是固定的,负荷一变就不对,要么燃气多了烧不完排走,要么空气多了带走热量。换完自动调节的烧嘴,空燃比永远卡在最优区间,我去年服务的一个耐火材料厂,改完直接降了12%的能耗,10个月就收回了改造成本。
✅ 加装烟道余热回收换热器:工业窑炉排出去的烟气,温度普遍在300℃以上,这些热量直接排走太可惜。装个换热器把进炉的冷空气预热到150-200℃,一年省的燃气费真的很可观。
❗ 补炉膛密封:很多老窑炉用了十几年,炉门、观察孔、进料口的密封都老化了,冷风往里灌,热风往外跑,不知不觉能耗涨10%你都发现不了。花几千块换个耐高温密封胶条,补好缝隙,效果立竿见影。
问:老工业窑炉改造之前需要做哪些准备?
答:一定要先做全炉热平衡测试,别瞎改。说白了就是把炉体散热量、烟气带走的热量、产品实际吸收的热量全算一遍,搞清楚到底哪部分浪费最多。有的厂炉体散热浪费占20%,你花几十万改烧嘴有啥用?纯纯白扔钱。现在很多地方的节能补贴都要求先出热平衡测试报告,刚好符合要求,一举两得。
不过话说回来,改造也要看窑炉的年限,如果窑炉主体耐火材料已经酥了,结构变形了,那该换还是换,别硬撑,修好的钱不如添点换个新的。
日常运维的坑,90%的开炉师傅都踩过
 日常运维的坑,90%的开炉师傅都踩过
很多人觉得工业窑炉不就是按按钮控温吗?有什么技术含量?其实大部分超额能耗,都是运维不当攒出来的。
说几个最常见的坑:
第一个,停炉降温图快,直接开炉门吹冷风。为了提前几个小时出料,直接把炉门打开鼓风,看似省时间,实际上炉膛的耐火材料骤冷骤热,很快就会开裂长缝,裂缝漏风,用不了两年能耗就涨上去,得不偿失。
第二个,常年不清灰。烟道、换热器表面积灰,会严重阻挡换热,我见过山东一个碳素厂,三年没清灰,换热器效率掉了28%,排烟温度比设计值高了110℃,相当于每烧一吨料就多废10%的燃气,一年多花几十万,找谁说理去?
第三个,习惯超温烧制。很多师傅说温度高点成品率高,省得出次品返工,殊不知工业窑炉的炉膛温度每高10℃,能耗就涨3%-5%,只要工艺能达标,卡着温度下限控温,日积月累省下来的钱真的不少。
说实话,很多厂子的运维,就是老板不重视,师傅也懒得盯,反正浪费的是老板的钱,又不是师傅的。不如每个月把省下来的能耗费拿十分出来当运维奖金,师傅们自然就上心了,这买卖怎么算都不亏。
工业窑炉运行这么多年,我总结下来,节能不是什么高科技,就是把该留住的热量留住,该用对的地方用对,别让燃料白白浪费掉。现在能耗限额卡得严,省出来的都是纯利润,何必跟自己的钱袋子过不去呢?
对吧
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业窑炉能耗降不下来?老师傅攒了半辈子的实操经验都在这
文章链接:https://www.zystgy.cn/a/59284