别信书本上的干巴巴定义。
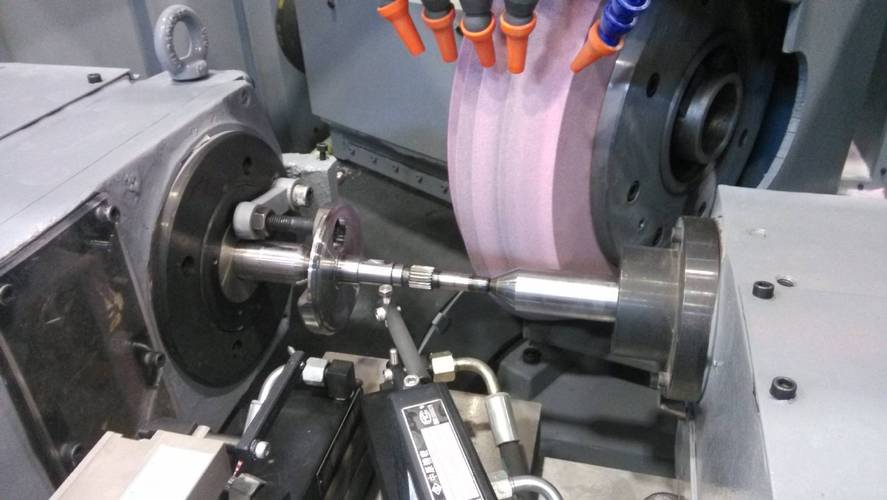
耳朵先认出来的工序——不是车床的闷响,不是铣床的哐当声,是高频的、带着细微震颤的“嘶嘶”声,像有人拿最细的水砂纸在你耳膜上慢慢蹭。老工人隔着二十米就能判断,磨床正在干活。
我头一回摸磨床是三年前,跟着张师傅调一批液压柱塞。要求圆度0.001毫米。什么概念?就是普通人头发丝直径的大约1/70,这个公差范围,普通卡尺根本读不出来,得把杠杆千分表架在固定台架上,零件转一圈,盯着表针的摆幅不能跳过一格。
当时我攥着千分尺的手都出汗,就怕读错数。头一次进刀还紧张,多拧了半格进给,直接把柱塞端面磨出一道深沟,半根料直接报废,扣了三天餐补,现在想起来还肉疼。
没人愿意捅破的工艺窗户纸
很多刚进厂的徒弟有个误区,觉得磨削不就是“把多余的料磨掉,凑够尺寸就行”。真不是。
你想啊,砂轮每分钟转几千转,接触金属表面的瞬时温度能到上千度——这时候你进刀量太大,冷却液没及时冲上去,零件表面直接被烤出一层蓝紫色的烧蚀印子。
烧了就废。
表面的淬火硬度层已经被高温破坏了,后续就算磨掉烧痕,零件的耐磨性能也达不到要求,返修都没地方修。张师傅骂过徒弟最狠的一句话就是:“你是拿砂轮在烤零件?”
还有个隐形的坑,是砂轮气孔堵塞。磨软一点的铝合金或者紫铜的时候,磨下来的细屑会嵌在砂轮的缝隙里,相当于拿一块粘了泥的砖头在蹭零件,磨出来的面不光糙,还容易出划痕。这时候就得用金刚石笔修砂轮,把嵌了屑的表层刮掉,露出新的磨粒才行。

量出来的尺寸,为什么不准?
刚学的时候我总纳闷,明明磨的时候卡着尺寸调的,等零件凉透了再量,总比当时测的小个两微米。
张师傅蹲在机床边给我递了块擦机布:“傻小子,刚磨完的零件表面热得烫手,金属是热胀冷缩的啊。你这时候量的尺寸,是它胀着的数,等凉到室温缩回去,能不小吗?”
这就是现场的经验,书本上不会写得这么直白。通常磨到离最终尺寸还有0.02毫米余量的时候,就得停下来,让零件在恒温的车间里晾个十来分钟,等温度和环境一致了,再测数、再微调进刀量。
还有人问,现在的数控磨床都带自动测量、砂轮磨损自动补偿了,为什么还要守在旁边盯着?因为机床的传感器算不准今天车间比昨天高了两度,算不准今天配的乳化液浓度比上次稀了半成,算不准上一班的徒弟修砂轮的时候,金刚石笔歪了半毫米。
你天天碰的东西,都离不了这步

别觉得磨削加工是离普通人很远的工业黑科技。
你手机里震感细腻的线性马达,里面的偏心块就是靠磨床磨出来的高精度曲面,要是精度不够,震动的时候就会有杂音,震得手麻。
你开的家用车,发动机曲轴的轴颈、变速箱里的齿轮配合面,都得经过这道工序精修,要是表面粗糙度不达标,开个几万公里就会出现异响,磨损速度快好几倍。甚至连你家燃气灶的喷嘴、打印机里的精密齿轮,都得靠这道工序把尺寸卡到要求的范围里。
上次我问张师傅,现在新的五轴磨床都带视觉检测了,你们这些老经验是不是迟早要被淘汰?
张师傅蹲在墙角点了根烟,吐了个烟圈,指了指机床边挂着的擦机布:“机器能算出来砂轮磨掉了多少量,算不出来今天刮的风比昨天大,车间温度飘了半度,零件的尺寸就偏了。人在这儿盯着,心里才踏实。”
风从车间的大门吹进来,带着外面梧桐的味道,磨床的嘶嘶声还在耳边响,细得像一根绷直的钢丝。