铣削加工中振刀的破局:从车间实操摸出来的避坑逻辑
2026-10-30 15:29:47 作者:网编
分类:文章
上周在苏州一家航空零部件代工厂蹲了三天,就盯着他们那台五轴加工中心铣钛合金法兰——头天晚上刚调完的程序,第二天早上操作工拍着机床骂,振刀纹能当防滑纹使。
先搞懂:铣削加工的振刀根本不是“刀钝了”这么简单
很多车间的老师傅遇到振刀,第一反应就是换刀,要么就是把转速往下拧两圈。说实话,这招有时候能蒙对,大部分时候都是瞎折腾。
你想啊,铣削加工的切削过程,本质上是刀具、工件、夹具、主轴这四个零件组成的弹性系统,只要其中任何一个环节的刚性掉链子,整个系统的固有频率跟切削频率凑到一块,共振就来了。跟刀钝不钝,真的没那么大关系。
就拿最常见的立铣刀悬伸量来说,用φ12的整硬硬质合金刀,悬伸如果超过4倍直径,也就是48mm,哪怕是全新的、涂层完好的刀,铣TC4钛合金的时候都容易抖。你换十把新刀,只要悬伸还是那么长,该振还是振。
 五轴加工中心铣钛合金法兰振刀现场
问:车间里常说的“让刀”和振刀是一回事吗?
答:差远了。让刀是刀具被材料顶得弯了,切深不够,加工出来的尺寸整体偏薄,是静态的变形;振刀是刀具在切削过程中高频来回弹,表面出那种明暗相间的波纹,是动态的共振,搞混了找问题能找错方向。
我之前遇到过一个刚入行的工艺员,把振刀导致的尺寸差当成让刀,硬把切深加了0.2mm,结果直接把刀具崩了个豁口,工件边缘直接崩了一块,小半个工件直接报废。
别迷信参数表:铣削加工的实际切削窗口从来不是固定值
刀具厂家给的参数表,都是实验室里在刚性拉满的测试平台上跑出来的理想值——悬伸刚好3倍直径,夹具刚性拉满,主轴跳动控制在2μm以内,这种条件下测出来的线速度、进给量,你拿到真实车间里,根本不是那么回事。
同样是φ10的硬质合金铝用刀,在实验室里测出来干6061铝的线速度能到300m/min,你拿到车间里,要是机床用了十来年,主轴轴承都有间隙了,悬伸还伸了6倍直径,你敢开300的线速度?那声音跟工厂的防空警报似的,振得整个工作台都在抖。
我见过最轴的工艺员,拿着参数表硬卡,机床撞得主轴报警,还怪操作工没把工件夹牢。
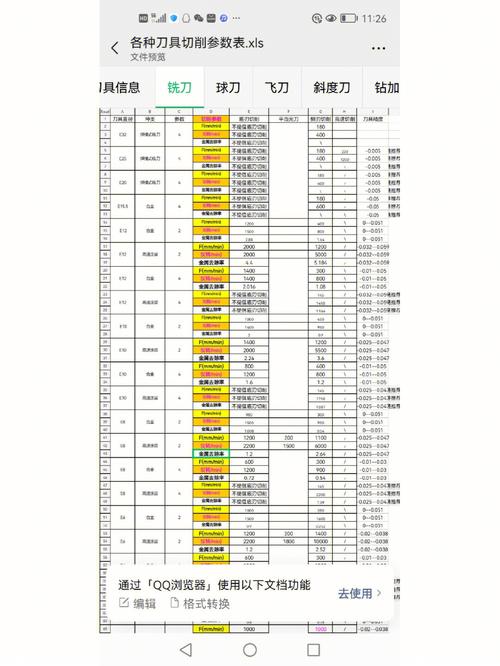 车间工艺员对照铣削参数表调机场景
问:铣削加工时一开机就振,是不是直接把转速降下来就好?
答:千万别上来就降转速。我见过太多人一振就把转速砍半,结果表面纹是没了,刀具磨损快了三倍——本来可以120m/min干的活,你降到60,切削区温度上不去,材料粘刀,后刀面磨得飞快。正确的操作是先摸清楚机床的固有频率,找那个刚好避开共振区间的转速点,有时候反而要把转速往上提个10%-15%,振刀直接就消了。
有次在宁波的模具厂,他们铣淬硬到HRC58的P20钢,一开始转速开1200rpm,振得厉害,按大家的习惯直接降到800rpm,结果刀具磨得飞快,每走10分钟就要换刀。后来拿测振笔测了下,机床在1350rpm的时候刚好是共振区间,把转速调到1500rpm,进给提了20%,振刀直接没了,一把刀的寿命从之前的1小时涨到了6小时。
藏在细节里的稳刀逻辑:都是车间踩坑踩出来的经验
真的在车间待久了就会发现,铣削加工要想稳,根本不需要什么花里胡哨的黑科技,把几个最基本的细节抠到位,废品率能降一大截。
✅ 刀具悬伸能短就短,真的需要伸很长的时候,别用整硬刀硬扛,换阻尼铣刀——别觉得贵,算上因为振刀报废的工件,那点刀钱真的不算啥。之前那个宁波的汽车零部件厂,他们铣差速器壳体的深腔,深度有120mm,之前用整硬刀,一个腔要换三把刀,表面还要二次抛光,换了阻尼刀之后,一把刀干8个腔,表面粗糙度直接到Ra1.6,连抛光工序都省了。
❗ 装夹别光看夹得紧不紧,要看整个系统的刚性。很多人夹工件的时候,垫铁只垫在工件中间,结果铣到边的时候,整个工件跟着晃,你换再贵的刀都没用。垫铁要贴着实心的位置,压板压在垫铁正上方,别悬空压。
💡 刚换完程序的首件,别一上来就满切深冲,先把进给拉到正常的30%,空走两刀听听声音——声音是连续的“唰唰”声就对了,要是出现那种尖锐的“嗡嗡”声,别硬扛,赶紧抬刀。
说真的,铣削加工哪有那么多高大上的理论,大部分时候你在车间站够1000个小时,听够机床的各种声音,摸够不同材料切下来的铁屑是什么形状,比看十本教材都管用。
前几天跟那个苏州代工厂的操作工聊天,说现在他们调钛合金件的程序,先把悬伸量卡到3倍直径以内,找对避开共振区间的转速点,现在振刀纹的废品率从之前的18%降到了2%都不到。你看,哪有什么玄学啊,都是把之前想当然的错处改过来而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
铣削加工中振刀的破局:从车间实操摸出来的避坑逻辑
文章链接:https://www.zystgy.cn/a/62931