上周去苏州吴中一家汽车零部件厂蹲点,车间主任拉着我吐槽,说上个月新上的卧式拉床,拉出来的内键槽表面粗糙度差了两个等级,报废了快300个40铬的齿轮坯,老板脸都绿了。我蹲在拉床旁边翻了半小时他们的工艺记录,哦,问题根本不是拉刀质量——是他们把拉削加工的切削速度,直接照搬了铣削的参数。
很多刚接触拉削的工艺员,总觉得拉削跟别的切削加工没区别,只要转速调得跟手册上差不多就行。可实际上拉削的切削过程,跟车、铣、钻完全是两码事。
为什么拉削加工的切削速度,跟普通铣削完全不是一个逻辑?
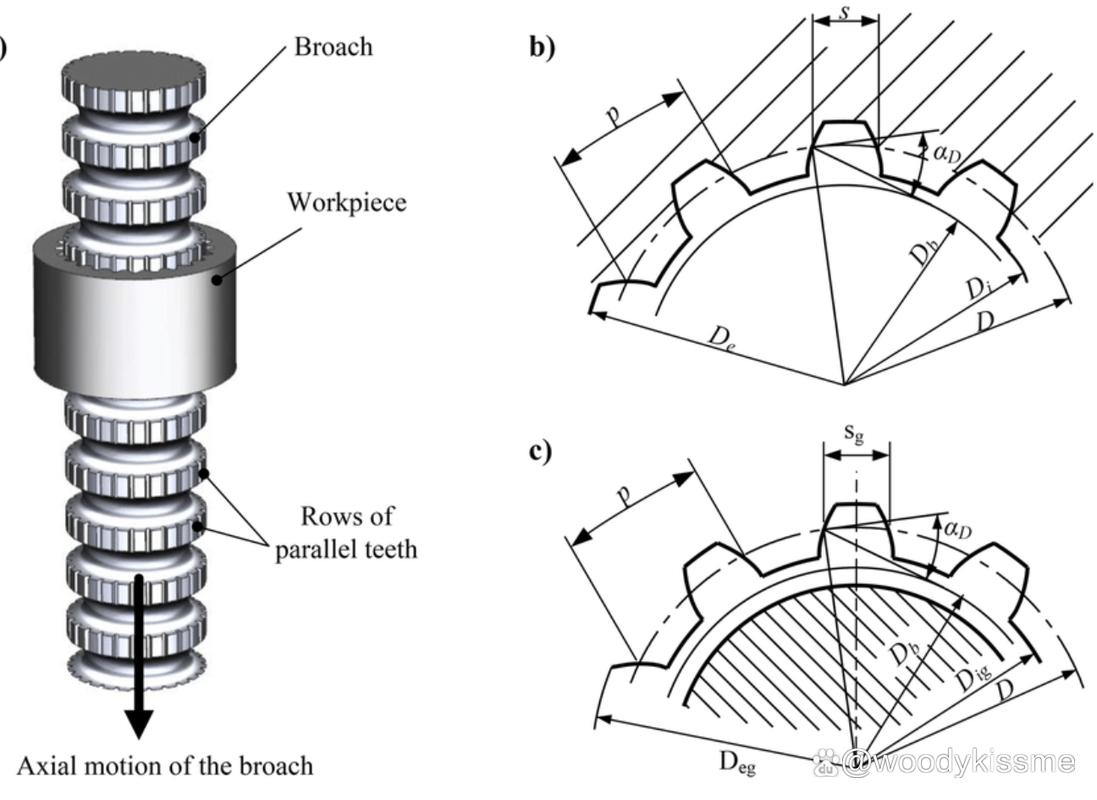
普通的铣削加工,是单刃或者多刃刀具连续旋转,工作台带着工件走固定进给,切削过程是相对稳态的,只要刚性够,速度越高效率越高,表面质量也越稳定。但拉削不一样。拉刀是一排高低依次递增的刀齿,每相邻两个刀齿的高度差(也就是齿升量)通常在0.02-0.05mm之间,根据工件材料硬度调整——硬一点的料齿升量就取小值,软一点的可以取大一点。整个切削过程,是靠拉刀本身的齿升量完成进给,不是靠工作台的移动量来定的。
这就意味着,拉削的切削速度一旦超了合理范围,最先出问题的根本不是刀具磨损,是刀齿前刀面会在特定的温度区间形成积屑瘤。这种硬邦邦的金属瘤块会牢牢粘在刀齿上,拉削的时候直接在工件表面划出深深的沟痕,等瘤块掉下来,又会在表面形成硬点,哪怕后面的校准齿反复光整,也消不掉这些痕迹。

问:很多人说拉削加工的速度越低越好,是不是直接把转速压到最低就不会出废品?
答:真不是。我见过太多厂为了防积屑瘤,把拉床速度压到每分钟2米都不到,结果呢?拉刀在工件孔里卡着走,切屑排不出来,直接把刀齿崩了,一根定制的高速钢拉刀大几万,比废品亏多了。💡 通常对于45钢的内孔拉削,粗切齿的速度控制在3-5m/min,精切齿控制在2-3m/min,校准齿带点光整的效果,速度再慢反而容易让切屑粘在容屑槽里。
那些藏在工艺单里,没人会随便跟你说的调参细节
别拿着通用手册的参数就往自己厂里套。手册上的参数是理想工况下的数值,你厂里的拉床是新是旧,液压系统有没有泄漏,切削液的浓度够不够,甚至工件毛坯的预处理硬度稳不稳定,都会直接影响实际的切削效果。
我碰到过太多工艺员,直接把同行发的参数表复制过来,连自己家拉床的实际走刀速度都没校准过。老拉床的液压系统用了十年以上,面板上显示的走刀速度是4m/min,实际因为油缸泄漏,可能只有3m/min不到,你按4m/min的标准选齿升量,实际切削厚度比设计值小了25%,拉出来的表面不光洁,刀具还容易因为切削厚度不够产生挤压磨损,能不出问题才怪。
还有个容易被忽略的点:容屑槽的容积。拉削过程中所有的切屑都要存在刀齿之间的凹槽里,要是你选的齿升量太大,切屑太厚,槽的容积装不下,切屑就会堵在槽里,像砂纸一样蹭在已加工表面,拉出一道道深印。
说句实在话,我上次碰到个小老板,为了省买拉刀的钱,找了家小厂做的杂牌拉刀,容屑槽开得浅得像个平底,齿升量还忽大忽小,结果拉了20个工件就崩了刀齿。算下来省的那点刀钱,连赔的工件料钱都不够。真的,别在拉刀上抠门。
问:拉削加工出来的工件表面有螺旋状的刀痕,是不是肯定是刀钝了?
答:不一定。十次里有七次是切削速度和工件材料不匹配导致的积屑瘤脱落,剩下三次才是刀齿崩了或者齿升量不均匀。我上次碰到个厂,拉40Cr的调质件,速度调到了6m/min,拉出来的键槽侧面全是一道一道的螺旋印,一开始以为刀磨坏了,拆下来一看,前刀面粘了厚厚一层积屑瘤,把速度降到3.5m/min,换了带极压添加剂的乳化液,拉出来的表面直接顺得能当镜子照。❗ 这里要提一句,如果你发现刀上粘了积屑瘤,别用砂轮去磨前刀面,用细油石轻轻抛掉就行,磨狠了把刀齿的前角磨坏,后面的切削力会大得离谱。
别迷信进口拉刀,匹配自己的工况才是最省钱的方案
现在很多人一提拉削加工,就觉得必须上进口硬质合金拉刀,速度能拉到几十米每分钟,生产效率翻好几倍。可你得先掂量掂量自己家的机床刚性够不够。
我之前帮宁波一家做液压阀的厂调工艺,他们之前咬咬牙买了一套进口合金拉刀,拉16Mn的阀体内孔,照着厂家给的参数把速度开到15m/min,结果机床抖得厉害,内孔的圆柱度差了0.03mm,根本达不到装配要求,返工率快到40%。后来他们把速度降到4m/min,换了国产的高速钢拉刀,配了浓度8%的极压乳化液,不仅精度全达标,一把刀的寿命还从原来的2000件涨到了12000件,算下来每件的拉削成本降了60%。
你说进口刀不好吗?不是。人家的刀做的精度确实高,适合那种新的高刚性拉床,走刀速度稳,振动小,才能发挥出合金刀的优势。但你要是拿个用了十几年的老液压拉床去硬配高速合金刀,就像给破自行车装个赛车发动机,不仅跑不快,还容易散架。
之前那个苏州的汽车零部件厂,后来把拉削速度从原来的8m/min降到3.5m/min,换了合适的切削液,废品率从原来的15%直接降到了0.2%。车间主任后来跟我说,之前为了提效率硬拉高速度,刀具成本涨的钱,比省下来的工时费还多,真的是得不偿失。
其实拉削加工哪有那么多高深的理论啊。说白了就是你得摸透自己手里的机床、自己用的材料、自己买的拉刀的脾气,别上来就抄别人的参数,别人用着好使的数,到你厂里可能连废品率都控制不住。就跟你开车一样,别人开120码稳得很,你开自己的旧车上120,方向盘都抖得握不住,对吧?