上周蹲在苏州某汽配厂的压铸车间边,烟都没敢抽。
300多吨刚熔化的铝合金液被保温勺从炉子里舀出来,顺着耐高温的料槽滑进压射室的瞬间,整台设备的压力瞬间拉满,冲头以每秒十几米的速度把铝液狠狠推进闭合的模具型腔,哐当一声,合模、压射、冷却、开模,整个流程走完刚好30秒,一个带着余温的汽车方向盘骨架就掉在了传送带上。地面跟着微微抖,旁边的师傅扯着嗓子喊都听不清,机器的轰鸣直接盖过了所有声音。
你以为的“塑料件”,其实是铝压铸的
说实话,刚入行的时候我也分不清,总觉得那些摸起来轻、表面光滑的零件,要么是塑料注塑的,要么是钣金折出来的。直到跟着拆了好几个件,才发现身边太多东西都是压铸成型做出来的。
你手里那台轻薄本的金属外壳,很多中端机型用的不是整块铝板铣出来的,就是压铸件——把熔化的锌铝合金压成薄壁的壳,表面喷上漆,摸起来和整块铣的没区别,成本能低一半。还有你家抽油烟机的风轮、电动车充电枪的外壳、汽车上的变速箱壳体,甚至楼下快递柜的锁具底座,都是压铸件。
为啥大家爱用?精度够,批量做的成本低,强度还比塑料高,复杂的形状一次就能压出来,不用像钣金那样折来折去拼焊缝。
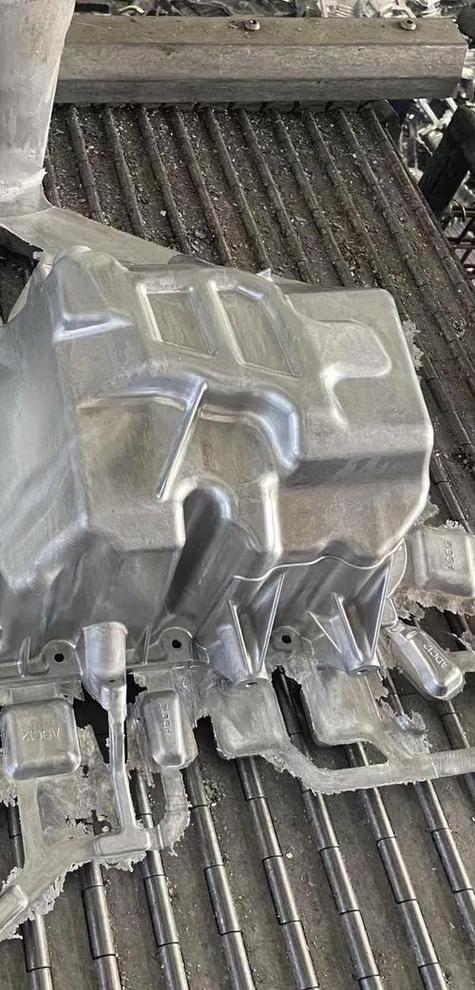
压铸成型根本不是“浇进去等凉”那么简单
很多人对压铸的误解,就是把熔化的金属倒进模具里,等凉了倒出来就行。真站在车间里待半天就知道,这活儿的精度要求,比你想象的高太多。
压铸的核心从来不是“浇”,是高压高速填充。整个压射过程里,冲头要把铝液在0.1秒以内完整填满整个模具的型腔,慢一点,铝液还没流到边角就凉了,出来的件有冷隔,一掰就断;快了,铝液冲进去的力太大,会把模具表面冲得坑坑洼洼,粘模。
我去年跟进的一个摄像头支架项目,因为设备的参数飘了,压射速度比要求慢了0.2米/秒,连续三炉出来的件,表面看着好好的,切开一照X光,内部全是细气孔,做疲劳测试的时候,固定位直接断了。整批2000多个件,全当废铝回炉,那可是小十万的损失啊。
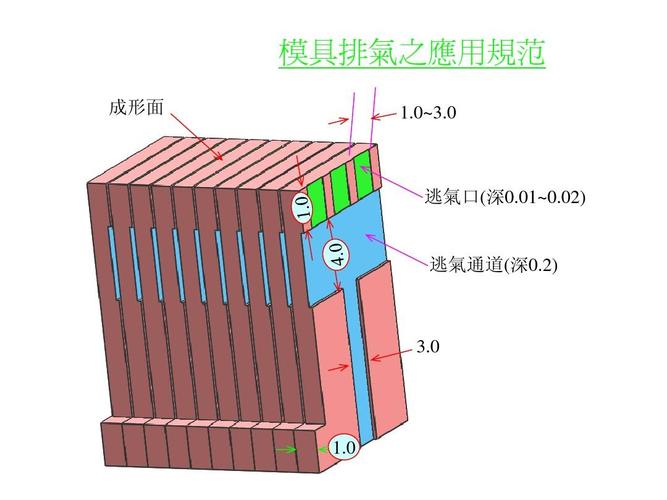
最考验师傅手感的,是模具上的排气槽。你想啊,0.1秒把铝液压进封闭的模具里,型腔里本来就有空气,要是排不出去,就会被裹在铝液里变成气孔。这些排气槽细得跟头发丝差不多,深度差0.1毫米就会出批量废品——深了,铝液顺着槽漏出来,在零件边缘形成厚厚的飞边,要人工打磨半天;浅了,空气排不出去,内部气孔超差,整批发不出去。
别再吹“一体压铸”是啥跨代黑科技了
这两年总看到营销说一体压铸是啥革命性技术,能把汽车生产的效率提多少多少。真在车间看过就知道,本质上还是压铸成型,只不过把原来做十几个小零件的小模具,换成了能压一整个后地板的大模具,压射力从几百吨升到了几千吨而已。
哪有那么玄乎的跨代突破啊。就是把工艺放大了做。
不过话说回来,这种放大也有实打实的好处——原来十几个零件拼起来的焊缝,现在一次压成整体,刚度确实高,还省了好多焊接的工序。但缺点也明摆着:一套大模具要几百万,改一次结构就要等半个月,根本不适合小批量的车型;而且要是车撞了,那个压成整体的后地板哪怕只是撞坏了一个小角,都不能单独换零件,得整个拆下来换,维修成本高得吓人。
现在行业里在试的真空压铸,倒是真的在往更好的方向走——把模具型腔里的空气抽成接近真空的状态,从根源上减少裹在铝液里的气孔,压出来的件可以直接焊接,不用再补气孔修表面。就是设备太贵,现在也就高端车型的局部结构用得起。

上周路过那家汽配厂,车间的压铸机还在按固定的节奏哐当哐当响,刚脱模的方向盘骨架顺着传送带滑到检测台,检测员拿卡尺卡了一下安装孔的尺寸,在流转卡上打了个合格的戳。
烟都散了。
哪有那么多玄乎的技术神话。
不过是把滚烫的金属,精准压成我们天天摸、天天用的普通零件而已。