上周在车间蹲了整三天,盯着刚从喷房里运出来的重型液压支架。银灰色的表面带着均匀的磨砂质感,不像家里装修刷完的墙那样亮得晃眼。旁边的质检师傅拿测厚仪挨个点戳,报出来的数值全卡在公差范围内,他摘了面罩吐了口唾沫,说这层东西,能让这台两吨重的铁家伙在井下扛十年不烂。
很多人第一反应不就是喷个漆吗?
真不是。
家里刷的乳胶漆,和工业表面喷涂根本不是一回事

你家里刷墙的乳胶漆,本质是成膜物质混点颜料,靠挥发溶剂在墙上粘一层膜,蹭两下能掉点粉,碰个坑掉块皮也不影响啥。但车间里的表面喷涂,从一开始就不是为了好看。
上次有个老合作方,图便宜找了个做家装喷涂的队伍给井下支架做表面处理,用的就是普通的醇酸漆。结果下井俩月拉回来,底座的涂层全鼓了泡,锈水顺着焊缝往下淌,半厘米厚的钢板被腐蚀得坑坑洼洼。光拆换、返工、重新做涂层,前前后后花了小二十万。
真的拍大腿都悔。
工业级的表面喷涂,核心逻辑从来不是“涂一层好看的颜色”,是给原本光秃秃的金属表面,攒一层能扛造的人工铠甲。这层铠甲可能是陶瓷,可能是合金,可能是特殊的高分子材料,作用也不只是防生锈——有的要扛住上千度的高温,有的要扛住高速运转下的持续磨损,有的要挡得住强酸强碱的浸泡。
喷涂时那些看不见的讲究,才是真的卡脖子的地方
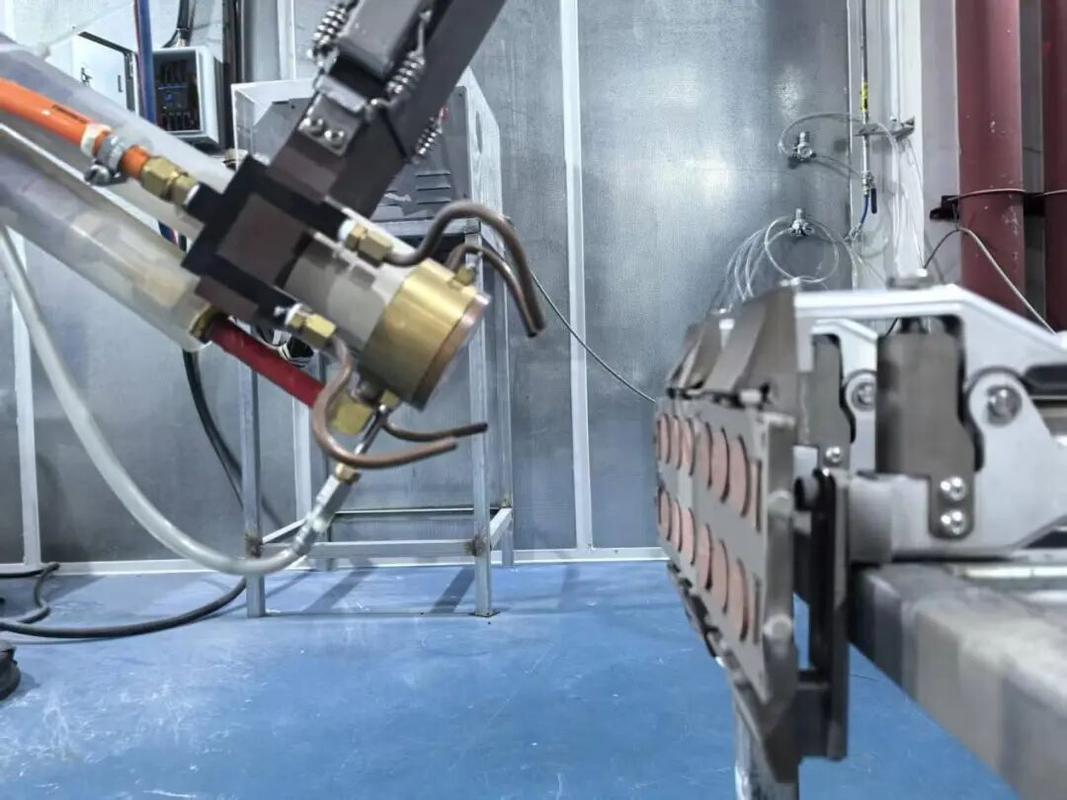
很多人以为拿喷枪对着工件扫就行?错得离谱。
第一步就难住了90%的外行:待喷涂的工件表面,必须处理到完全没有油、没有锈、没有汗渍的程度。上次车间新来的徒弟,戴个薄线手套摸了下待喷的传动轴轴头,被质检师傅追着骂了半层楼。那点汗渍里的盐分,喷完之后过俩月就会在涂层底下鼓出肉眼看不见的缝隙,潮气钻进去,整个涂层直接报废。
处理完表面就开始喷了。你见过那种半熔状态的粉末流吗?高温把合金或者陶瓷粉末烧到接近融化的状态,再用高压气流把这些小颗粒加速到每秒几百米的速度,“砸”在工件表面。
不是粘上去的。
那些带着高速的半熔颗粒撞在经过粗化的工件表面,摊成只有几微米厚的薄片,一层叠一层嵌在表面的凹凸纹理里,全靠机械咬合力攒成一整层致密的壳。
这里的细节多到能写半本手册:喷枪离工件的距离要控制在30厘米上下,远了粉末还没落到表面就冷却了,粘不牢;近了温度太高,会把工件烤得改变内部应力,本来淬过火的高强度钢,烤软了回去装配一受力直接裂。走枪的速度要稳,每秒半米的速度,快了涂层太薄挡不住腐蚀,慢了堆太厚,内应力攒多了,放俩月自己就裂得像干涸的泥地。
真正决定涂层寿命的从来不是选了多贵的粉末,是喷涂过程中那些没人盯着的细节。我们之前测过,同样的粉末,同一个师傅喷,走枪速度差10厘米每秒,最后涂层的耐磨性能能差出去三倍。
那些被传歪了的说法,别再被坑了
干了这么多年现场,听过最多的误区就是俩。
第一个,“涂层越厚越耐用”。
扯。
之前有个风电客户,非要让我们把法兰表面的喷涂厚度加厚到0.5毫米,说这样能多扛五年腐蚀。我们劝了三次都不听,结果喷完的工件在仓库放了仨月,涂层自己裂得一块一块往下掉。为啥?厚涂层的内应力是跟着厚度指数涨的,没有足够的韧性缓冲,自己就会崩开。正常工况下,适合的厚度就是0.1到0.2毫米,多一点都没用。
第二个,“喷完就一劳永逸了”。
也不对。任何涂层都有寿命,户外架着的风电塔筒,井下跑的液压支架,路上跑的重型卡车底盘,每隔三五年就得停下来检查一遍。发现有鼓泡、掉皮的地方,及时把那一小块打磨干净补上,花不了几个钱。等锈透了再想起来弄,拆换的成本是前期维护的几十倍都不止。
说实话,我刚入行的时候也觉得这活不就是拿个枪喷吗,有啥技术含量。直到第一次跟着师傅去现场拆那个失效的喷涂件,拿着放大镜看涂层底下的锈迹,才知道这里面的水有多深。
现在车间里已经在试装带实时监测的喷涂机械臂,枪头上装了传感器,一边喷一边测涂层厚度、工件温度、粉末的熔流率,不用人拿着测厚仪来回跑。说实在的,这玩意要是真能全铺开,以后就不会再有徒弟因为走枪太慢把涂层喷厚了被骂的事了。
哦对,也不一定。设备也会抽风,最后还是得人盯着。
上周下班路过小区停车场,看见刷车位线的师傅拿着喷枪对着地面喷,亮黄色的线在水泥地上拉出笔直的痕迹。突然就想起车间里那些来回扫动的机械臂。同样是拿着喷枪喷东西,一个是管着车位线好不好看,一个是管着几百吨的设备能不能在复杂工况下安安稳稳转十年。
挺有意思的。