模锻成型做航空承力件时,那些车间老师傅攒了20年的实操门道
2026-11-12 01:26:55 作者:网编
分类:文章
上周去西南某航空锻件厂蹲点,跟干了22年模锻的张师傅在炉边抽烟,他指着刚从16000吨压机上卸下来的起落架模锻件啐了一口:”现在网上吹的那些模锻成型工艺指南,十个有九个是坐办公室抄出来的,真上压机,第一火就能把新手打懵。”
我当时就笑,说现在都有数字化监控系统了,压机压力、坯料温度、模具温度全是传感器实时传数,哪还需要靠人蹲在边上看?
张师傅把烟屁股往炉边的沙堆里一摁,那表情,跟看刚进厂的学徒似的。
第一火的变形量,从来不是照着工艺卡死抠的
很多人对模锻成型的认知,还停留在”把加热好的坯料放在模具里,用压机压到设定的变形量,等形状满了就卸件”的程度。真到了车间你就知道,第一火的变形量从来不是工艺卡上印的那个死数。
夏天车间温度38度,穿短袖站在压机边上,汗能把工服泡透;冬天车间门窗漏风,地上的水结着薄冰。同样的坯料,进炉保温的时间能差出20分钟。这时候你要是死卡着工艺卡上写的38%压下量,出来的金属流动轨迹能偏出12毫米——要么型腔边角填不满,要么飞边厚得要磨半小时。
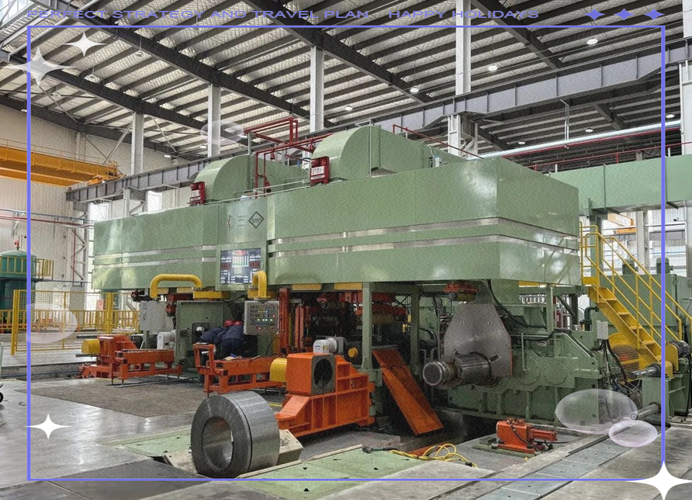 16000吨模锻压机压制航空起落架坯料现场
张师傅说他刚当工艺员那会,就吃过这个亏。夏天做某型号的机身接头锻件,照着冬天的工艺卡压下量调的压机,结果压出来的三个件,腹板厚度全超差,最后拿到机加工车间去铣,余量比设计要求厚了4毫米,直接把锻件的纤维流线给铣断了,整批件的疲劳寿命测试都没通过,赔了小几十万。
问:我们厂做普通工程机械结构件,是不是也得像航空件那样纠结变形量的微调?
答:完全没必要。普通结构件只要超声探伤过得了,变形量上下浮动5%根本不影响使用——但要是做航空承力件,你敢在第一火差2%的压下量,最后出的锻件疲劳强度能差出30%,这可不是闹着玩的。
说到这就得提个很多新手容易踩的坑:总觉得压机的压力越大越好。错了。上次有个新来的工艺员,为了快点把坯料打满型腔,把压机压力往上提了15%,结果呢?飞边是薄了,但是锻件内部的纤维流线直接被压断了,探伤的时候一堆微裂纹,整批件直接报废。二十多万的坯料,全扔了。
哎,可惜。
飞边槽的设计,真不是照着教科书套就行的
但凡学过模锻的人,都能把飞边槽的结构背得滚瓜烂熟:桥部、仓部,高度多少,宽度多少。真到了实际生产,遇到难变形的高温合金、钛合金,教科书上的尺寸根本顶不住。
比如GH4169这种高温合金,变形抗力是普通碳钢的3倍多。你要是直接套用碳钢锻件的飞边槽尺寸,第一压下去,金属根本不往型腔边角流,全顺着阻力最小的飞边槽跑。最后出来的锻件,型腔转角的地方缺肉,返工都没法返——因为已经压了第一火,坯料的温度降下来了,再回炉烧,晶粒就粗了,性能直接不达标。
 航空模锻件飞边槽结构加工实物图
张师傅说他刚进厂的时候,有次做TC4钛合金的接头模锻件,就是照着教科书的飞边槽尺寸开的模,结果压了三个件,全是型腔边角缺肉。当时带他的老师傅直接把他的工艺文件扔在机床边上:”你那书是给考试用的,不是给车间用的。”
后来他蹲在压机边上观察了一下午,发现钛合金的流动速度比碳钢慢三分之一,模具的预热温度又比碳钢模低了40度,金属还没来得及流到边角就冷却凝固了。最后他把飞边槽的桥部加宽了3毫米,增大了金属往外流的阻力,压出来的件一次就过了探伤。
问:为什么同样的飞边槽尺寸,换了个批次的坯料就填不满型腔?
答:太正常了。不同炉号的高温合金,哪怕成分差了0.1%的铌含量,变形抗力都能差出一大截。这时候别死抠尺寸,先拿小块边角料试压一下,看看金属往哪流。要是往飞边跑的多,就把桥部再加深2毫米,别硬着头皮上整炉的料。
锻后冷却的节奏,才是决定件能不能用的最后一关
很多人觉得模锻成型就是压成形状就完事了,其实真不是。压完的件要是直接扔在车间地上吹冷风,你看它裂不裂。
比如TC11钛合金的锻件,压完出炉的时候表面温度还有920度左右,要是直接接触地面的冷空气,表面和内部的冷却速度差能达到6倍,热应力直接把件拉裂。这种裂纹很多时候肉眼根本看不见,要等到后续机加工或者探伤的时候才暴露,这时候前面的工序全白干了。
💡 现在很多新厂为了追生产效率,压完的件直接扔到风冷线上去高速吹冷,看着节拍快了,其实每批件的废品率能比坑冷的高出12%。算下来,省出来的那点时间,根本抵不上报废件的成本。
张师傅说他去年去南方某新厂参观,对方的生产线全是进口的,自动化程度高得很,从坯料上料、加热、模锻成型到风冷,全是机械臂操作。但是看他们的锻件探伤报告,微裂纹的废品率比他们厂高出8%。为啥?就是因为风冷的速度太快了,钛合金件内部的应力没释放完,就被吹到常温了。
说真的,这行的账从来不是只算眼前的。你省了两个小时的冷却时间,最后出一批不合格的件,赔的钱够你付三个月的车间电费。
别信那些说模锻成型全靠数字化就能替代一线老师傅的话。现在的传感器能测压机压力,能测坯料温度,能测模具的磨损量,但是传感器测不出来今天车间的风是从哪个方向吹的,测不出来这一炉坯料的保温时间是不是因为操作工临时接电话多开了10分钟炉门。
这些细碎的、没有办法被完全量化的变量,才是决定一个锻件是当废铁卖,还是能装在飞机上飞几十年的关键。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
模锻成型做航空承力件时,那些车间老师傅攒了20年的实操门道
文章链接:https://www.zystgy.cn/a/66632