刚从井式炉边绕出来,工服袖口蹭了一圈淡棕色的炉灰。旁边刚吊出来的42CrMo齿轮,表面泛着一层匀净的暗灰色,摸上去像摸细砂纸——这玩意儿刚做完渗氮处理,拿铜锉刀蹭都划不出印子。
那层硬壳,不是粘上去的漆
别听书本上把原理讲得绕来绕去,说白了就是把加热到500多度的工件,封在充满氨气的密封炉罐里。氨气一遇热就分解出活性氮原子,这玩意儿原子半径小,顺着钢材表面的晶格缝隙就往内部钻,钻到一定深度,和钢材里本来就有的铬、钼、铝元素结合,生成一堆硬得离谱的氮化物颗粒。
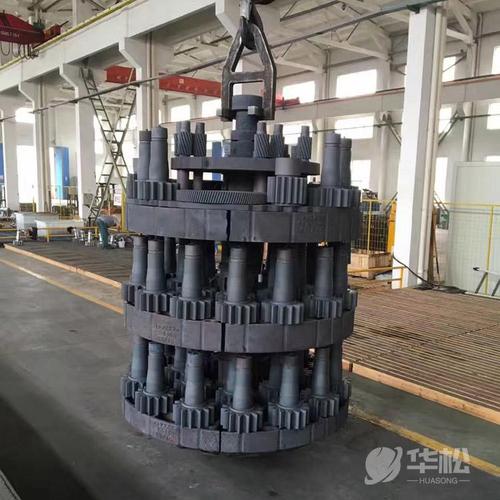
很多人拿它和普通整体淬火比。真不是一个路数。普通淬火是把工件烧到800多度往油或水里猛淬,硬度是上来了,但热胀冷缩的变形量动辄几十丝,精密件根本扛不住。渗氮处理的温度比大多数钢材的回火温度还低,整个过程工件不会发生剧烈的组织相变,变形量通常仅为几微米,加工完磨个半丝的余量就能直接装到设备上,连精加工的工序都能省大半。
说句实在的,这工艺最值钱的从来不是表面那点硬度,是变形小。不然你把精密主轴淬得硬邦邦的,弯了个两三丝,装到机床上转起来晃得像筛糠,硬得能划玻璃又有啥用。
最熬人的从来不是炉温,是炉子里那点气氛
不少刚入行的小工觉得,渗氮不就是把炉温调到520度,拧开氨气阀门等着就行?哪有那么简单。
炉温好控。真的。热电偶插在罐子里,偏差超不过5度。真正难的是炉子里的氨气分解率——也就是通进去的氨气,有多少拆成了氮和氢。通多了,分解率太高,表面会形成一层脆得像锅巴的白亮层,稍微受点冲击就掉渣,零件用不了多久就会从表面掉碎屑;通少了,分解率太低,活性氮原子不够,往钢材里钻的深度不够,表面硬度上不去,装上去磨个半年就出沟。
老师傅管这个叫“盯火候”。通常要把氨分解率稳定控制在15%到30%区间,差5个百分点,整炉出来的硬度能差两三百HV。我记得去年有个新来的徒弟,换班的时候忘了关大阀,氨气通得太猛,分解率冲到了60%,一炉200多件液压阀杆,表面全是脆壳,一敲就掉渣,整炉返工,被车间主任追着骂了整整三天。

还有个容易踩的坑,就是工件进炉前的清洁度。要是表面沾了点油污、锈迹,氮原子就钻不进去,那块地方就是软点,哪怕你炉温、气氛全对,出来的件也是废的。我见过最离谱的一次,有个件没洗干净,表面沾了块切削液的油斑,渗完氮那块的硬度才200多HV,和没处理的软钢差不多,白烧了整整30个小时。
你天天接触的零件,说不定刚从渗氮炉里出来
别觉得这是车间里离普通人很远的技术。你家汽车变速箱里的斜齿轮,不做渗氮处理的话,跑个十万公里齿面就磨出麻点,换挡的时候打齿打得你心烦;注塑机里天天蹭熔融塑料的螺杆,靠渗氮层扛住高温和塑料分解的腐蚀性气体,没这层硬壳的话,一年就磨得送不出料,换一根螺杆大几万。
很多人有误解,觉得渗氮层是像喷漆那样粘在表面的,时间长了会掉。掉不了。错的。渗氮层是从表到内连续过渡的硬化层,最表面硬度最高,越往基体内部硬度越低,和基体是长在一起的,根本不会像电镀层那样起皮脱落。
现在车间里也在换新工艺。原来的气体渗氮要烧几十个小时,现在新上的离子渗氮,靠辉光放电把氮原子直接“打”进钢材表面,时间能省一半,还省氨气,变形更小。就是设备贵,一套要大几十万,中小厂还没完全铺开。
刚才那批刚出炉的齿轮,现在正整整齐齐码在料架上冷却,等下要拿到洛氏硬度计上打三个点,硬度够了才能发去主机厂。风从车间的卷帘门缝吹进来,带着点淡淡的氨味,旁边的行车叮铃铃响着,吊下一炉刚出炉的精密轴。
哪有什么玄乎的高科技。都是一辈辈车间师傅试错试出来的经验——通多少气,升多少温,等几个小时,都是摸了几十年攒出来的准头。