刚进苏州相城的那个电子代工厂时,我总觉得车间里最金贵的是那台闪着绿光的贴片机——直到负责工装的李师傅蹲在角落,用游标卡尺敲了敲那堆沾着焊锡渣的铁疙瘩,说这玩意儿比贴片机的脾气还重要。
没它。贴片机抓瞎。
车间里的「专属夹具」,不是你家的台钳
很多人把工业治具等同于普通夹具,这是大错特错的。你家台钳夹个铁块磨菜刀,随便拧两下就行;但产线上的治具,是为某一道工序量身定做的专属定位载体——放进去的工件必须分毫不差,拿出来的成品必须统一尺寸,连手放的位置都给你卡得死死的。
我见过一套SMT线的PCB定位治具,上面的顶针是镀硬铬的,连定位槽的倒角都磨成了15度——就怕放板的时候刮伤铜箔。之前有个新来的操作工,嫌治具放板慢,直接把PCB扔到贴片机传送带上,结果半小时就出了20多块歪件,良率掉得连班组长都跳脚。

说实话,刚入行的时候我把这玩意儿当废铁堆——直到看见李师傅用它把贴片公差从0.2毫米压到0.05毫米,当场傻了。那可是头发丝直径的一半啊。我当时看着那堆铁疙瘩,突然觉得之前看不起它的自己,简直是傻帽。
做一套能打的治具,要抠到什么程度
治具不是随便焊个铁块就行的。我跟过一套手机中框打磨治具的制作,光基准面就铣了三遍——每铣完一遍,就用大理石平台校平,塞尺塞不进去才算合格。
钳工老王攒了二十年的塞尺,从0.01毫米到0.1毫米,薄得像蝉翼。调销钉间隙的时候,他闭着眼用手晃治具上的活动块,说「晃不动,但能顺滑推过去,就是刚好」。对吧?我拿塞尺测了测,间隙0.02毫米——比一张A4纸还薄。
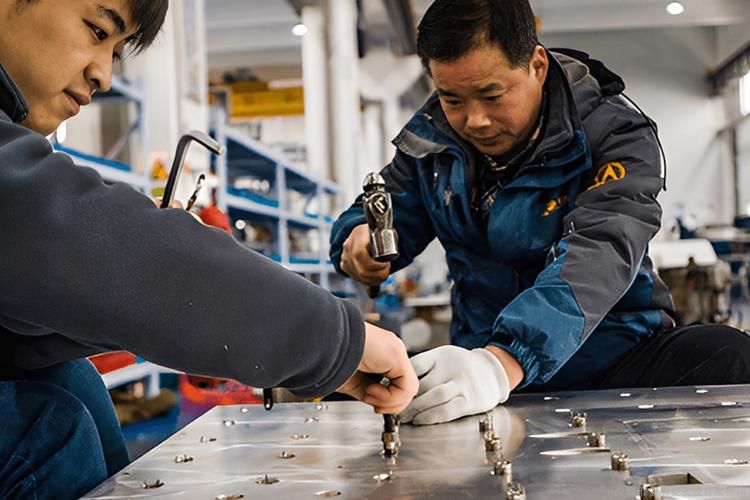
不过话说回来,谁能想到车间温度差个十度,治具能闹脾气?之前有套治具是冬天调的,到了夏天35度的车间,铝制的治具框架热胀,工件直接卡里面拿不出来。后来老王加了个热胀补偿块——用线切割削掉0.03毫米的槽,塞了个铜片进去,才解决问题。
我见过有人图省事儿,用普通角铁焊治具,结果三个月就磨得晃荡,产线良率掉了8个点,老板追着骂了半层楼。
你手里的东西,都靠它撑着
别觉得工业治具离你远。你用的手机,中框的摄像头孔打磨,靠治具定位——不然每个孔歪一点,你插充电器都得晃半天;你喝的易拉罐,焊缝的定位,靠治具——不然漏液的概率能翻好几倍;甚至你坐的椅子,椅腿的打孔,都靠治具卡着,不然装的时候螺丝对不上孔。
通常一套量产用的治具,能扛大约10万次的重复作业,比人靠谱多了——毕竟人会累,会走神,治具只要没磨坏,就不会歪。现在也有3D打印的治具,小批量打样的时候用,不用铣,直接打出来,快得很,就是耐磨度差点,适合试产。
昨天路过车间,看见那堆治具上沾着铝屑和油污,安安静静蹲在机床旁边,像一群没名字的老师傅。没人给它颁奖。但没它,你手里的手机得歪着充电。